CNC Makine Gövde ve Yatak İşleme Rehberi
Makine gövdesi, kimsenin fotoğrafını çekmediği ama herkesin suçladığı parçadır. Kolonu, tablayı ve kayıt yüzeylerini taşır; üzerine oturan makinenin kesimi tutup tutamayacağını ya da sadece çınlayıp yerinden kayıp kaymayacağını bu parça belirler. Gövdeleri işlemeyi zorlaştıran şey, resimdeki tolerans değildir. Zorluk, şekildedir: cepler ve kaburgalarla dolu, uzun, ince cidarlı bir döküm; önemli yüzeyler birbirinden çok uzaktadır ve parça her bağlantı çözüldüğünde hareket etmek ister. Bu yazı, makine gövdeleri ve yataklarının nasıl işlendiğini, hangi malzemelerden döküldüğünü, bu işe hangi makinelerin uygun olduğunu ve kılavuz yüzeyler ile montaj yastıklarının doğru ilişkisini koruyan işlem sırasını anlatır.
 Video
Makine Gövdesi Neyi Üstlenmek Zorundadır
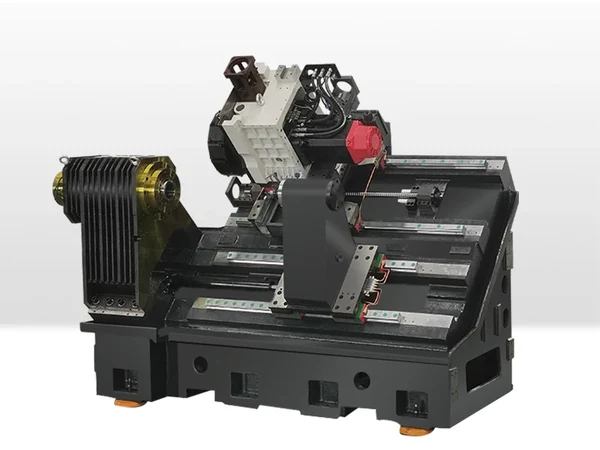
Gövde, üzerinde işlenmiş yüzeyler bulunan bir temeldir. Makineye göre bu yüzeyler, bir kayıt veya kolon için kayıt yüzeyleri takımı, kolonun cıvatalandığı kare bir yüz, tesviye cıvataları için işlenmiş yastıklar ve üstüne oturan gruplar için delinmiş ve diş açılmış deliklerdir. Bir torna yatağında kılavuz yüzeyler makinenin tüm boyunca uzanır; bu nedenle yatak uzun bir mesafe boyunca düz olmak ve makine yüklendiğinde de öyle kalmak zorundadır. Bir işleme merkezi gövdesinde iş daha topludur, ama gövde yine kolonu taşır ve kesme kuvvetinin tepkisini alır.
Bir gövdenin kullanılabilir olup olmadığını üç şey belirler. Kılavuz yüzeyler veya kolon oturmaları düz ve birbirine paralel olmalıdır. Montaj yastıkları tek bir düzlemde oturmalıdır ki makine sallanmasın. Ve tüm parça bağlantılar çözüldükten sonra kararlı kalmalıdır; çünkü bağlamada düz olup yerde eğilen bir gövde, sahada kazınacak veya yeniden işlenecek bir gövdedir. Bu işteki sıkıntının büyük kısmı son maddede yaşanır.
Malzemeler
Makine gövdelerinin çoğu gri dökme demirden dökülür. HT250 ve HT300 sınıfı demirler temiz işlenir, titreşimi söndürür ve gerilme giderme sonrasında şeklini korur; bu yüzden bir asırdır takım tezgâhı yapılarının standardı olmuşlardır. Daha ağır makineler ve ince kaburgalı gövdeler bazen sünek dökme demir kullanır, çünkü bu malzeme çatlamadan darbeyi karşılar. Kaynaklı çelik gövdeler özel amaçlı makinelerde ve büyük tek parça işlerde yaygındır ve kendine özgü bir sorun getirir: kaynak parçayı şeklinden çeker ve herhangi bir finiş pasosuna değer vermeden önce gövdenin gerilme gidermesi ve kaba işlenmesi gerekir.
Bu malzemelerle iki alışkanlık önemlidir. Birincisi, döküm sert bir kabuk ve çok miktarda iç gerilme ile gelir; bu nedenle ilk paso ağırdır ve parça sonrasında hareket eder. İkincisi, gövde uzun ve açıktır; sıcaklıkla ve bağlama kuvvetiyle döner. Kaba işleme ile finiş arasında parçanın oturmasına izin verilen süre bu işte kaybedilmiş süre değildir.
Bir Gövdenin İşlenmesi
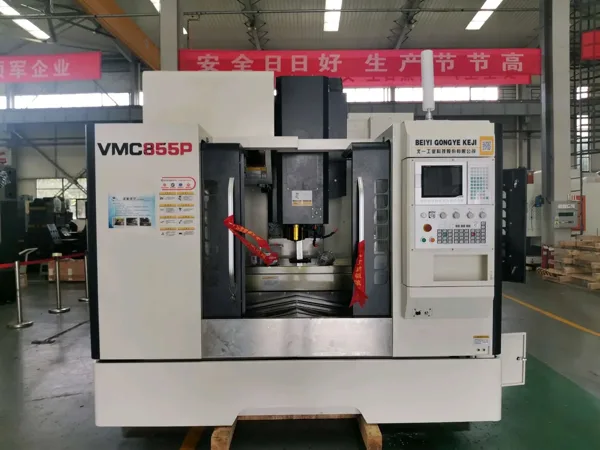
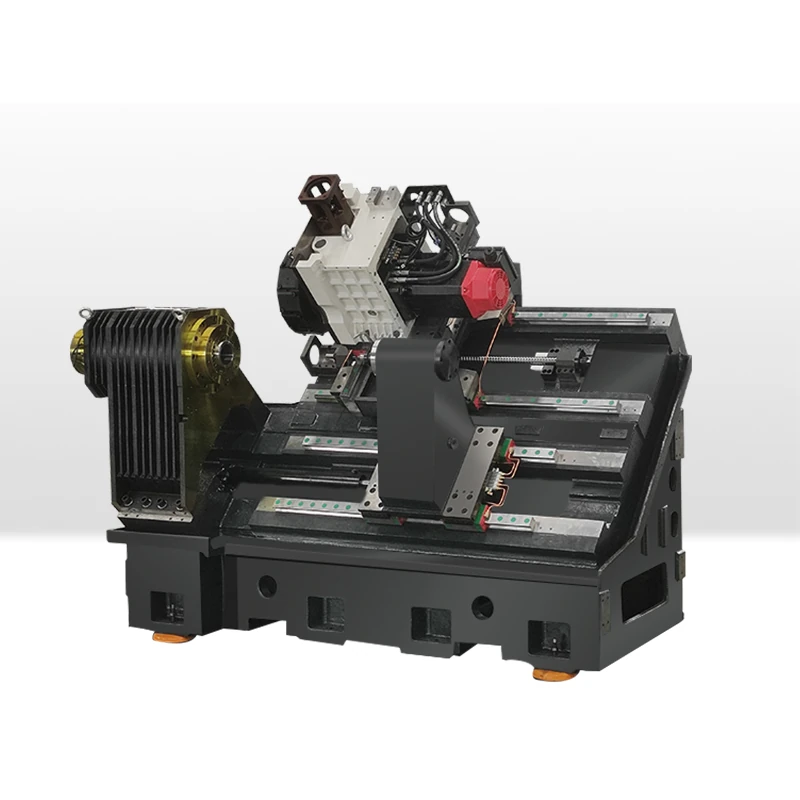
Gövdeler standart bir dikey işleme merkezi için fazla büyük ve fazla ağırdır; bu yüzden genellikle iki makine tipinden birine giderler. Sürekli kılavuz yüzeyli uzun yataklar, tüm boyun parça yeniden konumlandırılmadan işlenebildiği uzun hareketli bir makinede daha temiz işlenir ve yüksek hassasiyetli ağır hizmet işleme merkezi serisi tam bu iş sınıfı için kurulmuştur: kolonun altında geniş, ağır bir gövde ve bir kılavuz yüzeyi birkaç konumdan ekleyerek değil tek pasoda frezelemeye yetecek hareket.
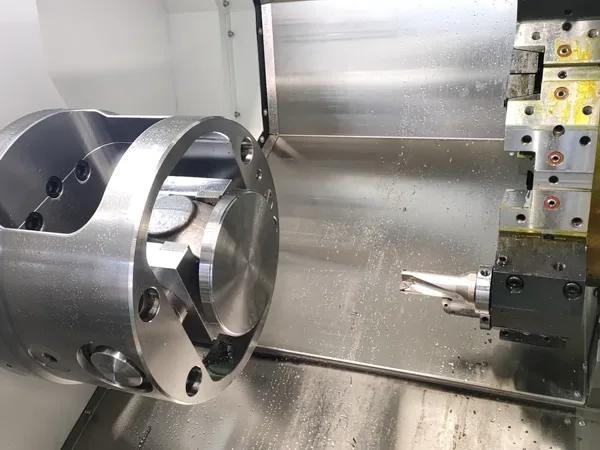
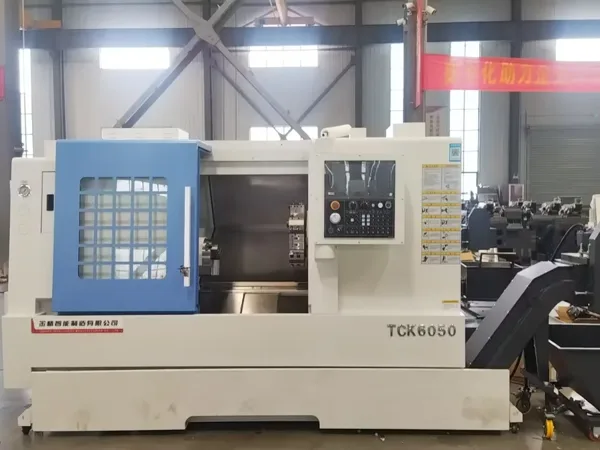
Bir gövdenin birden fazla yüzünde özellikler varsa veya aynı gövde partide üretiliyorsa yatay bir makine yerini kazanır. Parça yeniden bağlanmadan iş miline birden fazla yönden sunulur ve palet sistemi yükleme ile boşaltmayı kesme süresinin dışında tutar. HMC630-DT bu ailedeki orta boy dökümleri üstlenir ve çok istasyonlu modeller, hacim bunu haklı kıldığında işi alır. Yuvarlak gövdeler ve flanşlı makine parçaları ise tornalama işidir ve bunlar, büyük çap ile kalın cidarın altında rijit bir makine gerektirdiği TCK6350B ağır hizmet eğimli yataklı torna üzerinde işlenir.
Referans ve İşlem Sırası
Bir gövdede referans, işlenmiş yüzeylerden biridir, hiçbir zaman dökümün ham dış yüzü değildir. Döküm açılıdır ve değişkenlik gösterir; bu yüzden dış yüzü referans almak, sonraki tüm yüzeyleri üstüne oturan makinenin ulaşamayacağı bir yere koyar.
Uygulanabilir sıra şöyledir. Ana referans yüzeyini ve yastıkları kaba işleyin. Parçanın oturmasına izin verin. Referans yüzeyini finişleyin ve geri kalan her şey için referans olarak kullanın. O referanstan paralel kılavuz yüzeyini veya kolon oturmasını kesin, ardından yastıkları, tesviye noktalarını ve delik desenlerini döküm kenarlarından değil aynı referanstan konumlandırın. Bir gövdenin iki yanında kılavuz yüzey varsa, makinenin izin verdiği her yerde tek bağlamada kesilir; çünkü iki bağlamada kesilen iki yüzey, birbirine yeniden referanslanması gereken iki yüzeydir.
Parçayı Bozmadan Bağlamak
Bir gövdenin yaylanmasının nedeni bağlama düzeneğidir. Gövde kaburgalarla desteklenmiş bir kabuktur, katı bir blok değildir; güvenli olacak kadar sert bastıran bir bağlama, açıklığı kapatacak ve kılavuz yüzeyleri çizgiden çıkaracak kadar da sert bastırır. Yüzeyi bu durumda kesin, makinede düz çıkar ve yerde eğilir.
Gövdeleri işlenmiş yastıklar üzerinde, destekler kaburgaların altına gelecek şekilde bağlarız; böylece bağlama yükü parçanın rijit olduğu yere düşer ve cidarlar sıkışmaz. Bağlama basıncı işin izin verdiği ölçüde düşük tutulur ve finiş pasoları, bağlama düzeneğinin izin verdiği ölçüde parça serbest durumdayken alınır. Kaba işleme ile finiş, ağır pasodan gelen ısının önemli yüzeyler finişlenmeden önce gidecek bir yer bulması için bir stabilize süresiyle ayrılır.
Gövde Makineden Çıkmadan Önceki Kontroller
Bir gövde, ölçü listesi olarak değil, bir yapı olarak kontrol edilir. Kılavuz yüzeyler düzlük ve birbirine paralellik açısından kontrol edilir. Yastıklar tek bir düzlemde oturma açısından kontrol edilir ki makine tesviye edildiğinde sallanmasın. Kolon oturması veya kayıt yüzeyi, dayandığı yüzeye göre diklik açısından kontrol edilir. Ve tüm parça, bağlantılar çözülmüş ve gövde fabrikada duracağı şekilde dururken ölçülür; çünkü bitmiş makinenin nasıl davranacağını tanımlayan tek durum budur.
Bir partide en çok sorunu yakalayan kontrol, deneme montajı veya eşleşen parçaya karşı ana kontrol ölçümüdür. Yüzeylerin birlikte çalışıp çalışmadığını gösteren test budur ve resimdeki hiçbir tek ölçü bunu tanımlamaz.
Sıkça Sorulan Sorular
Makine gövdeleri genellikle hangi malzemeden yapılır?
Standart gri dökme demirdir; HT250 ve HT300 gibi sınıflarda, çünkü iyi işlenir, titreşimi söndürür ve gerilme giderme sonrasında şeklini korur. Sünek dökme demir, gövdenin darbe alması gerektiğinde veya gri dökme demirde çatlayacak ince kesitleri olduğunda kullanılır. Kaynaklı çelik, büyük özel amaçlı makinelerde ve tek parça işlerde yaygındır.
Bir makine gövdesi işlemeden sonra neden hareket eder?
Genellikle birlikte iki neden. Bir döküm, soğumadan ve ağır ilk pasodan gelen iç gerilme taşır ve bunu sonraki saatlerde bırakır. Bunun üzerine gövde ince cidarlı bir kabuktur; bağlama kuvveti tutulurken onu şeklinden çeker. Çözüm, önce kaba işleme, parçanın oturmasına izin verme, kaburgaların altında destekle işlenmiş yastıklar üzerinde bağlama ve işin izin verdiği ölçüde hafif bağlamayla finişlemedir.
Büyük bir gövde dikey işleme merkezinde işlenebilir mi?
Tek yüzünde özellikler bulunan kısa gövdeler işlenebilir; yeter ki makinenin tabla ölçüsü ve hareketi olsun. Sürekli kılavuz yüzeyli uzun yataklar genellikle uzun hareketli bir makinede daha iyidir; çünkü kılavuz yüzeyi birkaç konumdan eklenmek yerine tek pasoda kesilebilir. Birden fazla yüzünde iş bulunan gövdeler yatay makineye uyar; orada parça operasyonlar arasında yeniden bağlanmaz.
Başka üreticiler için makine gövdeleri işliyor musunuz?
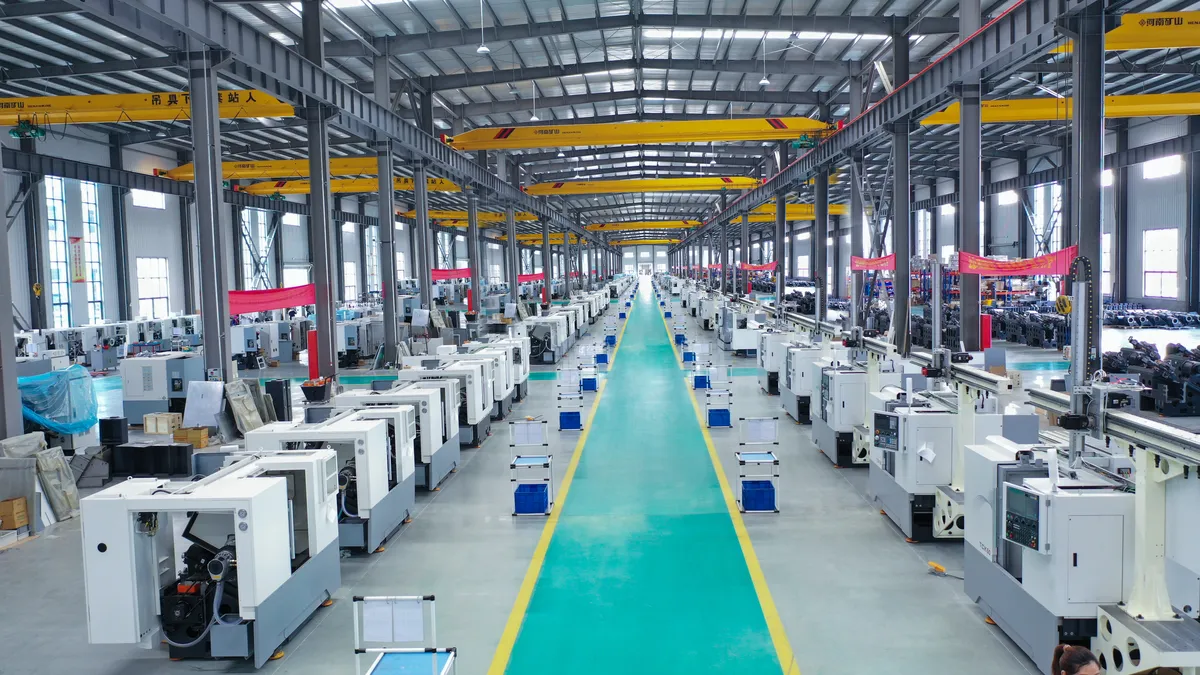
Evet. Handemo 2008'den bu yana Tengzhou'da, 220.000 metrekarelik bir tesiste takım tezgâhı üretiyor ve makine yapıları atölyenin en iyi bildiği iştir. Kılavuz yüzeyleri, yastıkları ve delik desenleriyle gövde resmini, malzemeyi ve parti büyüklüğünü gönderin; makine önerisi ve proses sırası ile size dönelim.
Gövdeleriniz İçin Bir İşleme Planı Alın
Gövde veya yatak resmini bize gönderin — kılavuz yüzeyler, yastıklar ve bunların düzlük gereksinimi, kolon oturması ve delik desenleri, malzeme ve parti büyüklüğü — Handemo doğru işleme merkezini, yatay makineyi veya tornayı ve beraberindeki proses sırasını önerecektir. Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okuma: Machining Solutions yürüttüğümüz diğer büyük parça işlerini kapsar, CNC Machining Guide for Gearbox Housings aynı referans ve distorsiyon sorununu döküm bir gövdede ele alır ve VMC vs HMC bir parçanın yatay makineyi haklı kılacak kadar yüzü ne zaman olduğunu açıklar.