Hidrolik manifolt: HMC'de tek bağlama
Bir hidrolik manifolt ailesi, bağlama sayısını hesaplayana kadar basit bir iş gibi görünür. Dört blok ölçüsü, her birinde altı ile on bir arası delik, işlenen beş yüz, ve yirmi ile altmış arası karışık partiler halinde sipariş veren bir müşteri. Dikey tezgahta işlemek, üst yüz için bir bağlama, bir çevirme ve yan delikler için ikinci bir operasyon demekti; parça iki tezgâh arasında gidip geliyordu. Bu yazıda işin paletli bir yatay tezgâha nasıl taşındığı ve nelerin değiştiği anlatılıyor.
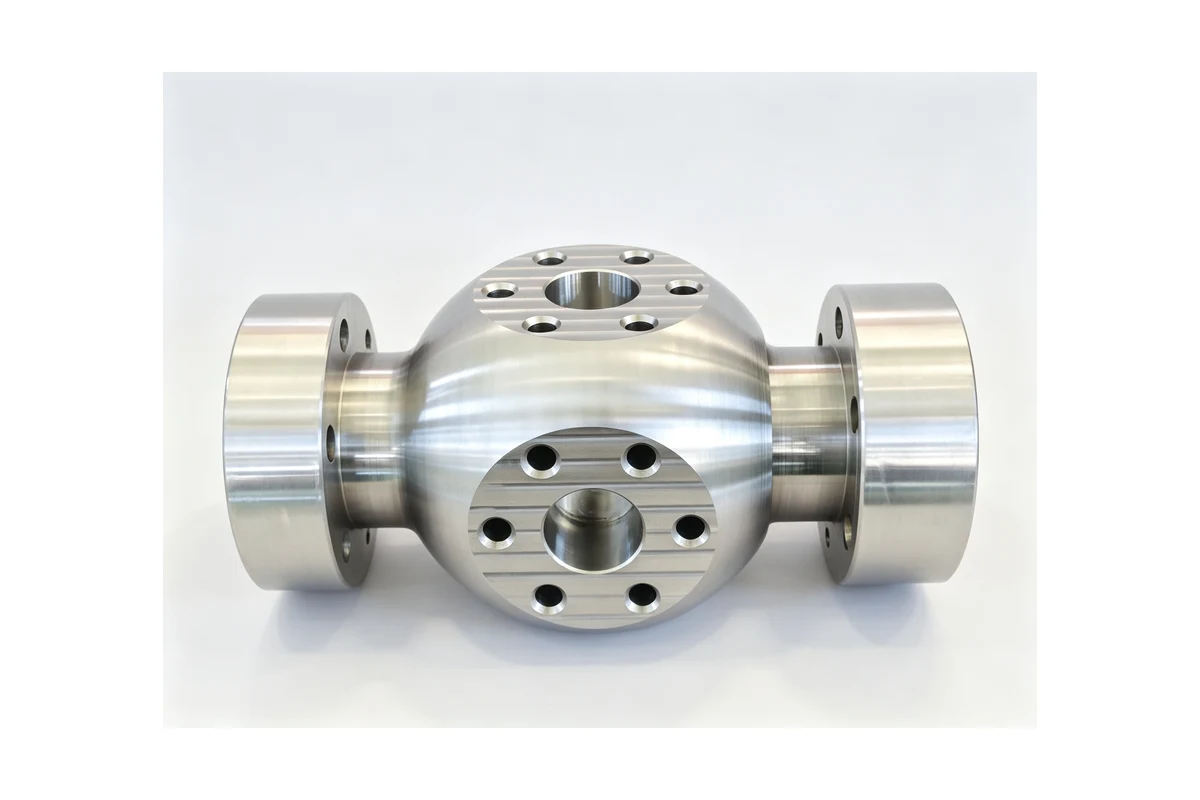
Parçalar
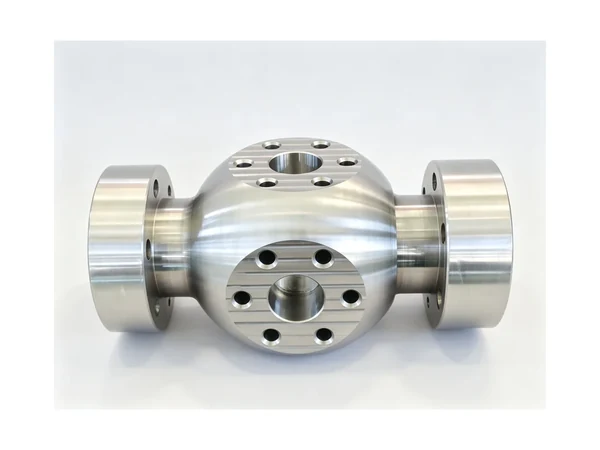
Aile, sfero dökümden yapılmış, en uzun kenarı yaklaşık 180 mm ile 340 mm arasında değişen dört ölçüde hidrolik manifolt bloktan oluşuyor. Her blok, akışkanı bir pompa girişinden bir dizi valf ve silindir deliğine yönlendiriyor; bu yüzden her blokta düz bir sızdırmazlık yüzü, bir delinmiş ve kılavuz çekilmiş delik deseni, sızdırmazlık yüzlerinde O-ring havşaları ve iki ölçüde de tabanda bir montaj deliği grubu bulunuyor. Müşteri bunları güç ünitelerine monte ediyor, yani delikler tezgahta hiçbir alıştırma yapılmadan karşı valf gövdelerine oturmak zorunda.
İşi pahalı yapan şey ölçü ya da tolerans değildi. İşin geldiği yön sayısıydı. Delikler yukarı, yana ve tabana bakıyor. Dikey tezgahta bu, blok başına üç bağlama ve güzergâhta iki tezgâh demekti; bu da zamanının çoğunu takımın altında değil palet üzerinde geçiren bir parça için çok fazla elleçleme.
Dikey tezgâh neden artık uygun değildi
İşleme kalitesinde bir sorun yoktu. Sorun, her bağlamanın kendi fikstürünü ve kendi yeniden sıfırlamasını gerektirmesiydi; her yeniden sıkma da parçanın kayması için bir fırsattır. Bir manifoltta delikler sızdırmazlık yüzüne göre konumlandırılır, dolayısıyla ikinci bağlamadaki küçük bir kayma, hizaya gelmeyen bir delik olarak ortaya çıkar. Operatör kesmekten çok saat ayarı ve yeniden kontrol yapıyordu ve hurda riski, yakalanması en zor olan ikinci operasyonda oturuyordu.
Diğer sorun kapasiteydi. İki tezgâh ve üç bağlama, üç kuyruk demekti. Kırk blokluk bir parti, kesme süresi birkaç saat olmasına rağmen atölyeden iki takvim gününde geçiyordu.
Neler değiştirildi
İş, palet değiştiricili bir yatay işleme merkezine taşındı; böylece parça sökülmeden iş miline birden fazla yüzden sunulabildi. Bloklar palet üzerindeki bir mezar taşı fikstüründe tutuluyor: bir fikstür orta ölçülerden iki bloğu, en küçüklerden dördünü taşıyor ve fikstür bir kez kurulup bir deneme parçasında doğrulanıyor.
Parça mezar taşı üzerindeyken önce sızdırmazlık yüzü işleniyor ve işin datumu o oluyor. Yan delikler ve taban delikleri palet döndürülerek işleniyor; böylece hepsi ikinci bir bağlamadan değil, aynı işlenmiş yüzden konumlandırılıyor. O-ring havşaları, üzerinde bulundukları deliklerle aynı çevrimde açılıyor ve ikinci operasyonu tamamen ortadan kaldıran ayrıntı da bu.
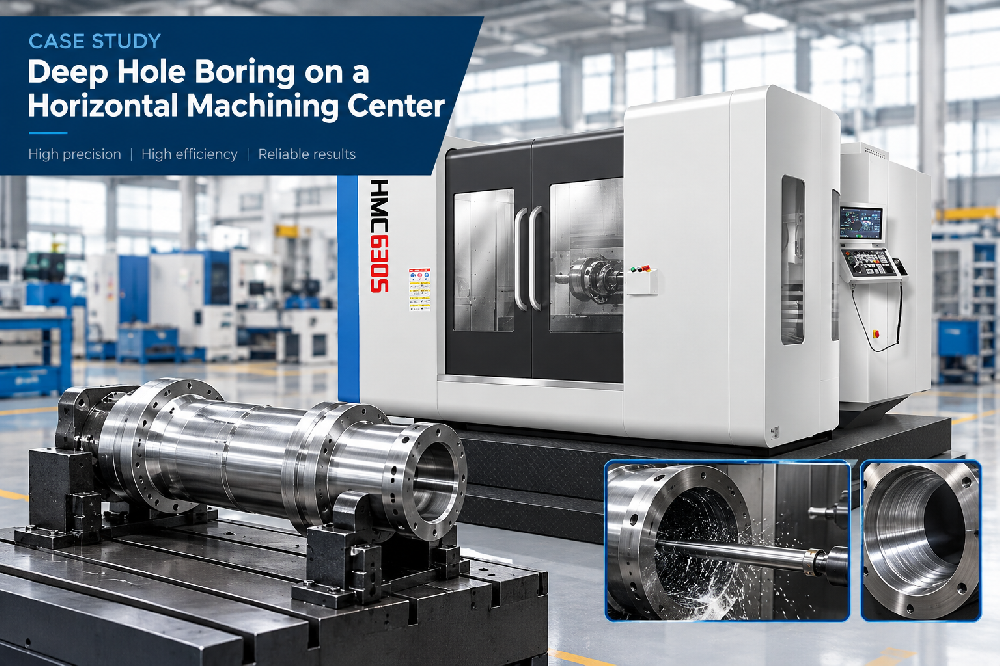
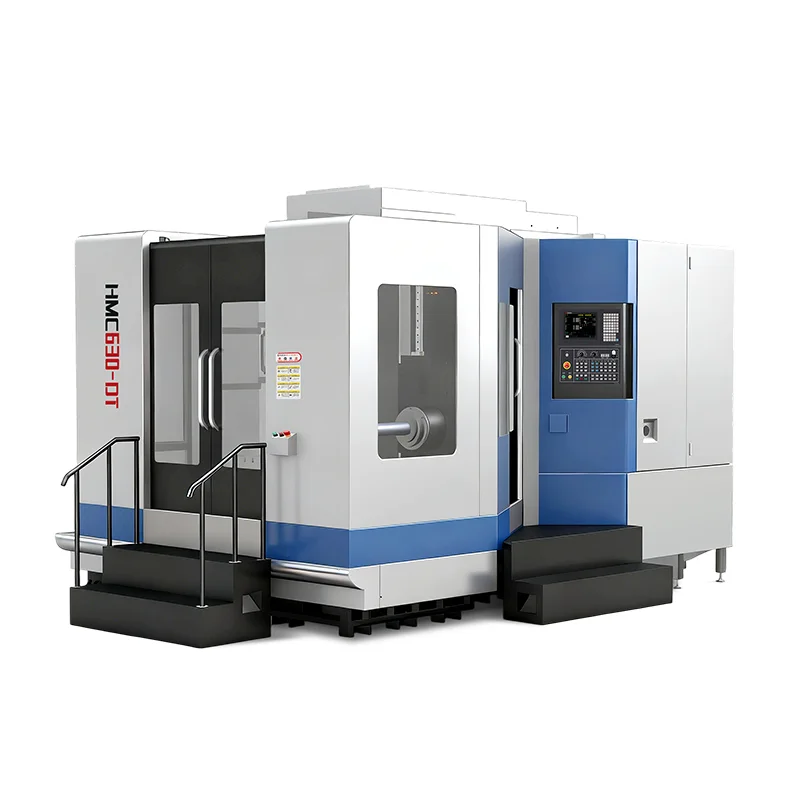
HMC630-DT bu sınıfta orta ölçü bloklar için uygun tezgâh: derin deliklere ulaşan iş mili içi soğutma beslemesi ve taban deliklerinin diğer her şeyle aynı bağlamada işlenmesine yetecek eksen stroku var. Daha yüksek hacimde palet sistemi yükleme ve boşaltmayı kesme süresinin dışına alıyor; kazancın en büyük kısmı da buradan geldi.
Değişiklik ne kazandırdı
Üç bağlama bire indi. Parça, yerinde delinip yüzlenmiş bir fikstürde bir kez sıkılıyor ve iş taşıyan dört yüz tek çevrimde işleniyor. Operasyonlar arası yeniden sıfırlama ortadan kalktı; delik ile sızdırmazlık yüzü arasındaki ilişkiyi operatörün dökümü iki kez saatle ayarlaması değil, fikstür ve döndürme konumları belirliyor.
Kabaca söylemek gerekirse, kırk orta ölçü blokluk bir parti iki tezgâhtan geçen iki günlük güzergâhtan, bir vardiyada biten tek tezgâh güzergâhına geçti; yükleme ve boşaltma, birinci palet keserken ikinci palet üzerinde yapılıyor. Daha büyük değişiklik kalite tarafındaydı: delikler ve havşalar tek datumdan geldiği için karşı valf gövdesiyle deneme montajı, artık yeniden işlem gerektiren bloklar bulmuyor.
Farkı tezgâhtan çok iki şey yarattı. Birincisi, fikstürün partiden önce bir deneme parçasında doğrulanmasıydı; döndürme konumları böylece varsayılmak yerine teyit edildi. İkincisi, döküm kabuğunun ilk operasyonda alınması ve blokların finiş pasolarından önce oturmasına izin verilmesiydi; çünkü yeni kaba işlenmiş bir sfero döküm blok bir saat sonra aynı ölçüyü vermez.
Benzer bir iş için bu ne anlama gelir
Desen, işin üçten fazla yüzde yapıldığı ya da ortasında yeniden sıkma bulunan iki operasyonda işlendiği her parçada tekrarlanır. Bir blok, bir gövde, birkaç yüzünde delik bulunan bir uç kapak, bir valf gövdesi: parça operasyonlar arasında eline alınıp bırakılıyorsa, paletli ve doğrulanmış fikstürlü bir yatay tezgâh, parti gerçek olduğunda genellikle daha ucuz güzergâhtır. Test basit. Bağlamaları sayın, yeniden sıfırlama adımlarını sayın ve güzergâhın ne kadarının kesmek yerine elleçleme olduğuna bakın.
Sık sorulan sorular
Yatay tezgahta tek bağlamada kaç yüz işlenebilir?
Mezar taşı fikstürü ve döndüren bir paletle dört yüz olağandır, açılı fikstürle beş yüz mümkündür; bu da bir manifolt bloğu tek sıkmada bitirmek için genellikle yeterlidir. Sınırı, yalnızca tezgâh değil, fikstür ve takımın fikstüre çarpmadan fiziksel olarak hangi yüzlere ulaşabildiği belirler.
Kırk parçalık bir parti için yatay tezgâh değer mi?
Parçanın dikey tezgahta kaç bağlama gerektirdiğine bağlı. İki yüzlü ve tek bağlamalı bir parça bu değişimi nadiren haklı çıkarır. Üç dört bağlama, bir yeniden sıfırlama adımı ve güzergâhta ikinci bir tezgâh gerektiren bir parça genellikle haklı çıkarır; çünkü tasarruf kesme süresinde değil, elleçleme ve hurda riskindedir.
Bir işi mezar taşı fikstürüne taşırken en büyük risk nedir?
Döndürme konumlarının doğru olduğunu varsaymak, doğrulamak yerine. Fikstür, üzerinde çalışacak tezgâhta yerinde delinip yüzlenmeli ve partiden önce bir deneme parçası kesilip kontrol edilmelidir. Bu adımı atlamak, iyi planlanmış bir işin tamamı yeniden işlem gerektiren bir parti üretmesinin yoludur.
Kendi partinizi konuşalım
Parçayı, iş taşıyan yüzleri, parti büyüklüğünü ve parçaların nasıl sipariş edildiğini bize gönderin; Handemo bir tezgâh önerisi ve bağlama planıyla dönecek - mezar taşı fikstürlü bir yatay tezgâhın şu anda kullandığınız dikey tezgâhtan daha ucuz güzergâh olup olmadığı da buna dahil. Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okuma: Case Studies ele aldığımız diğer işleri topluyor, CNC Machining Guide for Hydraulic Valve Bodies aynı parça ailesini anlatıyor ve VMC vs HMC bir parçanın yatay tezgâhı haklı çıkarmak için ne zaman yeterli yüze sahip olduğunu açıklıyor.