Pompa gövdesi iki bağlamada: HMC vaka analizi
Pompa gövdeleri, teklif tablosunu yanlış gösteren parçalardır. Kâğıt üzerinde içinden bir delik geçen bir gövde ve iki port yüzeyinden ibarettir. Atölyede ise dört bağlamaya, iki fikstüre ve yatay tezgâhın önünde bir kuyruğa dönüşür. Aşağıda ele aldığımız döküm tam olarak böyle geldi. İki bağlamada çıktı.
Bu, vaka çalışmalarımızdan biri ve katalogdan değil, atölye zemininden yazıldı. Müşteri, su ve proses endüstrilerine tedarik yapan bir pompa ve vana üreticisi ve parça ailesi üç gövde ölçüsünde dökme demir gövdelerden oluşuyor.
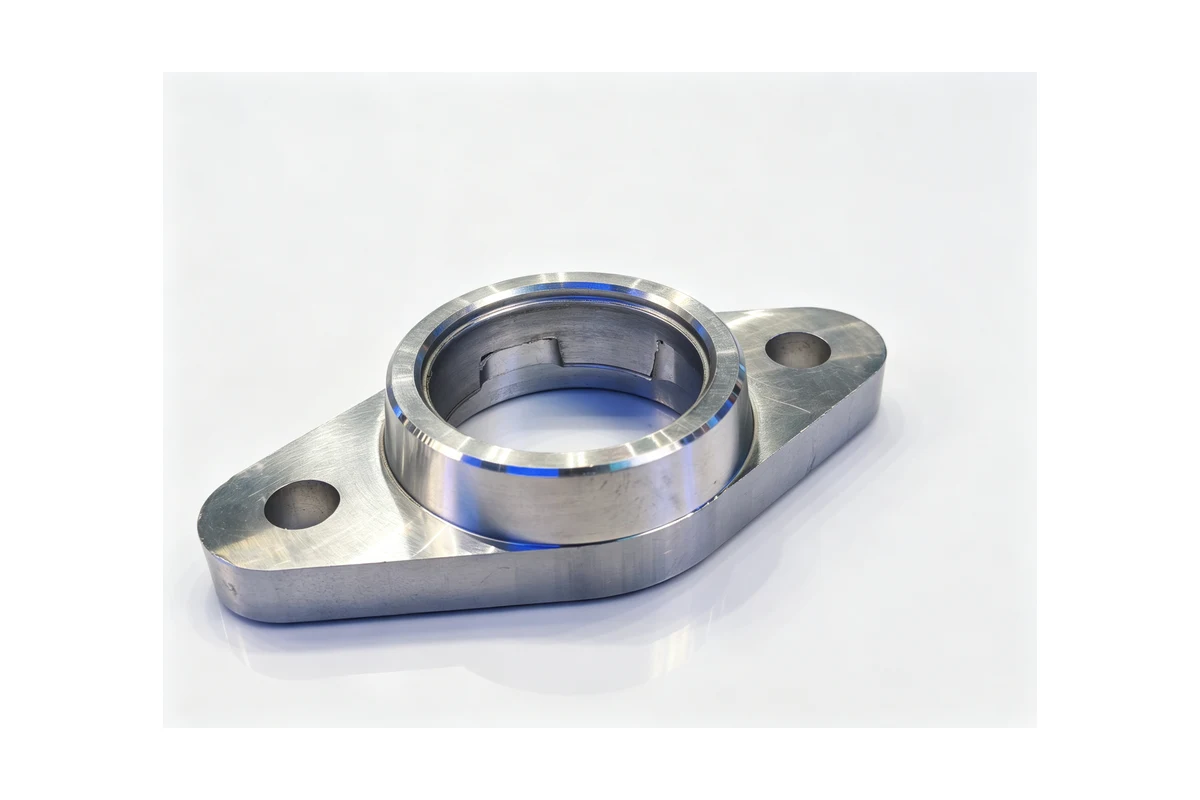
Parça nedir
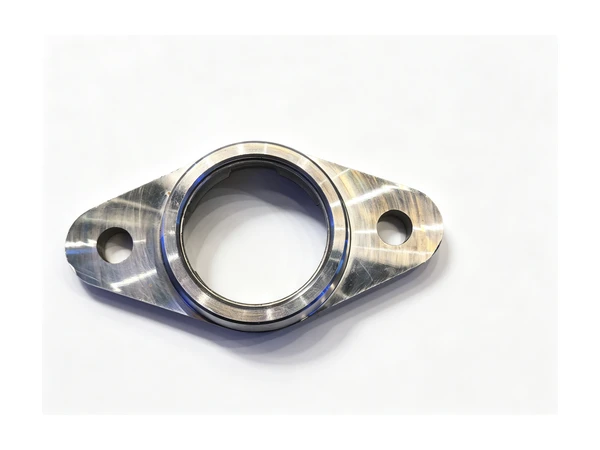
Pompa gövdesi, gövde boyunca bir delik, bir montaj yüzeyi ve birbirine açılı duran emme ve basma portları olan içi boş bir dökümdür. Yaygın malzemeler GJL-250 (HT250) gibi gri dökme demir, GJS-400-15 gibi sfero döküm ve pompanın daha yüksek basınç ya da aşındırıcı çamur gördüğü yerlerde dökme çeliktir. Alüminyum gövdeler daha küçük su ve kimyasal pompalarda görülür.
Pompanın montaj hattında toplanıp toplanmayacağını ya da geri mi döneceğini iki ilişki belirler. Birincisi delik ekseninin montaj yüzeyine göre konumu. İkincisi iki port yüzeyinin birbirine göre konumu. Çizimdeki diğer her şeyi tutmak bu ikisinden daha kolaydır.
Dört bağlama rotası neden pahalıya gelir
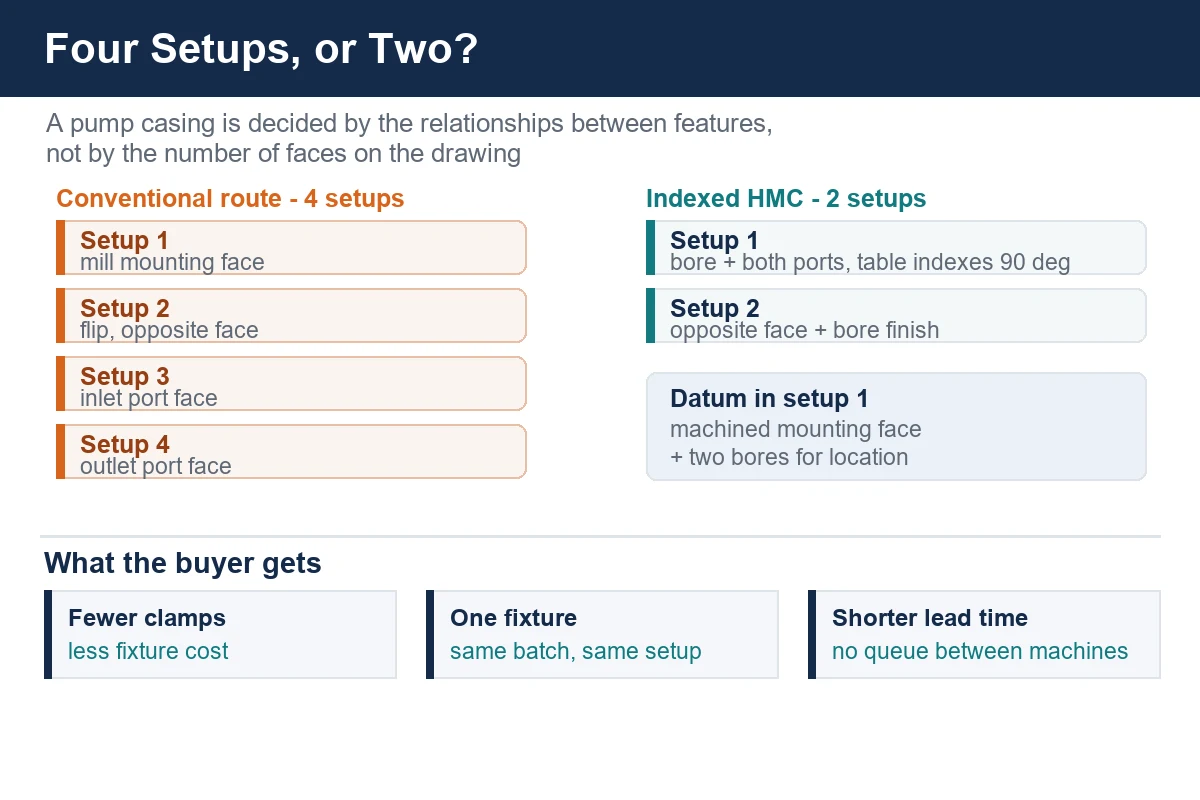
Geleneksel rota yanlış değil, sadece pahalı. Montaj yüzeyini dikey tezgâhta frezele, karşı yüzey için dökümü çevir, sonra emme portunu ve basma portunu iki iş daha olarak bağla. Dört mengene, birinci bağlamada kurduğunuz delik-yüzey ilişkisini kaybetmek için dört fırsat.
Gövde ailesini partiler hâlinde işleyen bir atölye için zarar, çevrim süresinde değil fikstür maliyeti ve kuyruk süresinde ortaya çıkar. Her yeniden bağlama bir fikstür, onu sıfırlayacak bir operatör ve programda bir yer gerektirir. Otuz parçalık bir partide bu genel gider otuz kez ödenir.
Neyi değiştirdik
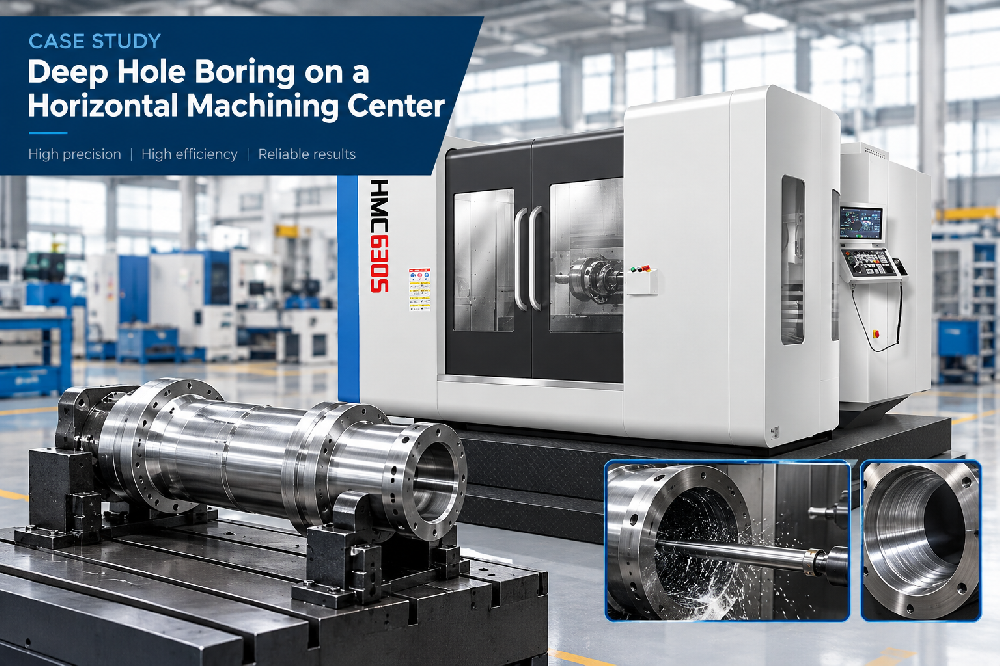
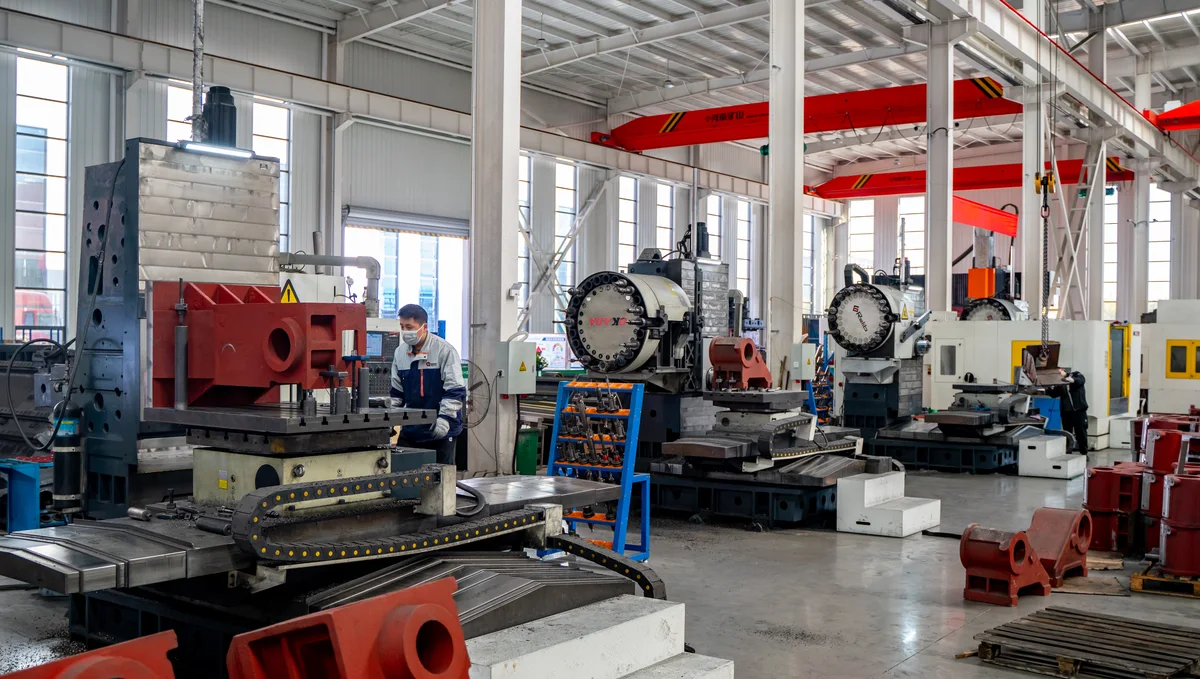
İşi indeksli bir yatay işleme merkezine taşıdık, burada HMC630-DT. Döküm bir mezar taşı fikstüründe bir kez tutulur, montaj yüzeyinden konumlanır ve işlenmiş yüzeye doğru sıkılır. Sonra tabla 90 derecelik adımlarla indekslenerek gövdenin her yüzünü iş miline getirir.
Delik, montaj yüzeyi ve her iki port yüzeyi aynı mengene içinde üretilir. Bütün mesele bu. Birbiriyle uyuşması gereken yüzeyler, parça fikstürden hiç çıkmadan kesilir; böylece ilişkiyi ikinci bağlamayı ne kadar dikkatle sıfırladığınız değil, tezgâh ve fikstür belirler.
İkinci bağlama yalnızca karşı yüzeyi ve son delik geçişini üstlenir. Dört bağlama ikiye indi ve büyük gövde ölçülerinde dikey tezgâhları gerçekten onlara uyan parçalar için serbest bıraktı.
Sıkma ve datum stratejisi
Sıkma planı tezgâh seçiminden daha önemlidir. Bu ailede işe yarayanlar:
- Datum, işlenmiş montaj yüzeyi artı iki delik üzerinde; böylece parça herhangi bir sıkma yükü uygulanmadan önce kararlı üç noktalı bir konuma sahip olur.
- İnce duvarlarda kontrollü sıkma kuvveti. Döküm gövdeler üzerlerine yüklenirseniz çarpılır ve çarpılma mengenede değil delikte ortaya çıkar.
- Döküm kabuğunun ve ham döküm yüzeyindeki soğuk sertleşmiş tabakanın altına inmek için yüzey frezesiyle kararlı bir ilk geçiş.
- İndeksle, yüzeyi gönyesinde kontrol et, sonra deliğe karar ver. Bir sorunu üç yüzey kesildikten sonra değil indekste bulmak daha iyidir.
- Derin delikte ve kör ceplerde iş milinden soğutma, ayrıca dökme demir talaşının salyangozu tıkamaması için programlanmış çıkışlar.
- Ana delik için delik başlığı, pah takımı ve cıvata dairesi için kılavuz başlığı; böylece ikincil yüzeyler aynı çevrimde işlenir.
Parti boyunca tutarlılık
Bu işteki sessiz kazanç tekrarlanabilirlik ve iş milinden gelmiyor. Her seferinde aynı mengene ve aynı indeks konumlarında çalışmaktan geliyor. İkinci döküm birincisi gibi işliyor, çünkü parçalar arasında bağlama düzeninde hiçbir şey değişmiyor. Pompaları her hafta aynı sırayla monte eden bir müşteri için bu öngörülebilirlik, daha hızlı bir iş milinden daha değerlidir.
İhracat kontrolü gerekçesiyle takım verileri veya tezgâh hassasiyet değerleri yayımlamıyoruz; bu yazı da sayılarda değil süreçte kalıyor. Parçanız için özel ayrıntılar istiyorsanız çizimi gönderin.
Döküm satın alıyorsanız veya işliyorsanız bu ne demek
Daha az bağlama, daha kısa tedarik süresi, daha düşük fikstür maliyeti ve tezgâhlar arasında bekleyen daha az yarı mamul demek. Aynı zamanda programın daha küçük bir bölümünün tek bir vasıflı operatöre bağlı olması demek. Pompa, vana ve genel gövde işlerinde bir parça iki taraftan fazla yüzey gerektirdiğinde bu kararı yeniden gözden geçirmeye değer. Aynı mantık, çok yüzeyli parçalar için dikey ve yatay işleme merkezi karşılaştırmamızın arkasında da var.
Gövdeleriniz bu aileye yakınsa, uygulama sayfalarımızdaki pompa ve vana kılavuzu malzemeleri ve port geometrisini daha ayrıntılı ele alıyor.
SSS
Bu gövde dikey işleme merkezinde de işlenebilir mi?
Evet ve tek parça veya düşük hacimli bir parça için bu çoğu zaman mantıklıdır. Yatay tezgâh, parçanın dört veya daha fazla yüzü olduğunda ve atölye aileyi partiler hâlinde işlediğinde kendini amorti eder, çünkü o zaman indeksli tabla sadece iş mili yönünü değil fikstürleri de değiştirir.
İnce cidarlı bir dökümü çarpıtmadan nasıl tutarsınız?
İşlenmiş bir yüzey artı iki delikten konumlanın, sıkma yükünü kontrollü tutun ve desteklenmeyen bir duvarın karşısından sıkmaktan kaçının. Mengene açıldıktan sonra delik kayıyorsa sebep genellikle kesme değil fikstürdür.
Küçük parti işi alıyor musunuz?
Evet. Bu vaka çalışmasındaki gövde ailesi, aynı fikstürde birkaç parçadan birkaç yüz parçaya kadar partiler hâlinde işleniyor.
Çark ve uç kapak ne olacak?
Onlar da aynı hücrede işleniyor; bu, montajın tamamını tek atölyede tutar ve gövde tedarikçisi ile pompa montajcısı arasındaki devir teslimi ortadan kaldırır.
Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038