Asansör parçası işleme: kasnak ve oluklar
Şikâyet sahadan geldi ve ilk bakışta hiçbir şey uyuşmuyordu. Asansör sarsıntılı çalışıyordu ve halatlar bir taraftan aşınıyordu. Bakım ekibi halatları değiştirdi. Üç ay sonra yeni halatlar aynı taraftan aşınmıştı. Kasnak kontrol edildi, çap doğruydu, atölyedeki oluklar iyi görünüyordu ve kimse atölyede iyi ölçülen bir parçanın kuyuda neden kötü davrandığını açıklayamıyordu.
Sonra biri oluk çemberine komparatör bağladı ve kasnağı kendi yatağı üzerinde çevirdi. Oluklar deliğe göre kaçıktı. Her oluk yuvarlaktı. Bütün takım, milin geçtiği deliğe göre biraz kaymış duruyordu, bu yüzden halatlar her devirde birkaç milimetre yana çekiliyordu — yılda milyonlarca kez, tek taraftan incelene kadar.
Asansör ve yürüyen merdiven parçalarının işlenmesindeki işlerin çoğu bu biçimdedir. Çizimdeki her eleman doğrudur. Bozulan şey elemanlar arasındaki ilişkidir ve bu ilişki hangi yüzeyin referans alındığına ve parçanın kaç kez bağlandığına bağlıdır. Bu yazı en sık gördüğümüz asansör ve yürüyen merdiven parçalarını, işleme sırasını ve her parça ailesine uygun tezgâhları ele alıyor. uygulama rehberi bölümümüzdeki diğer sektör yazılarının devamıdır.
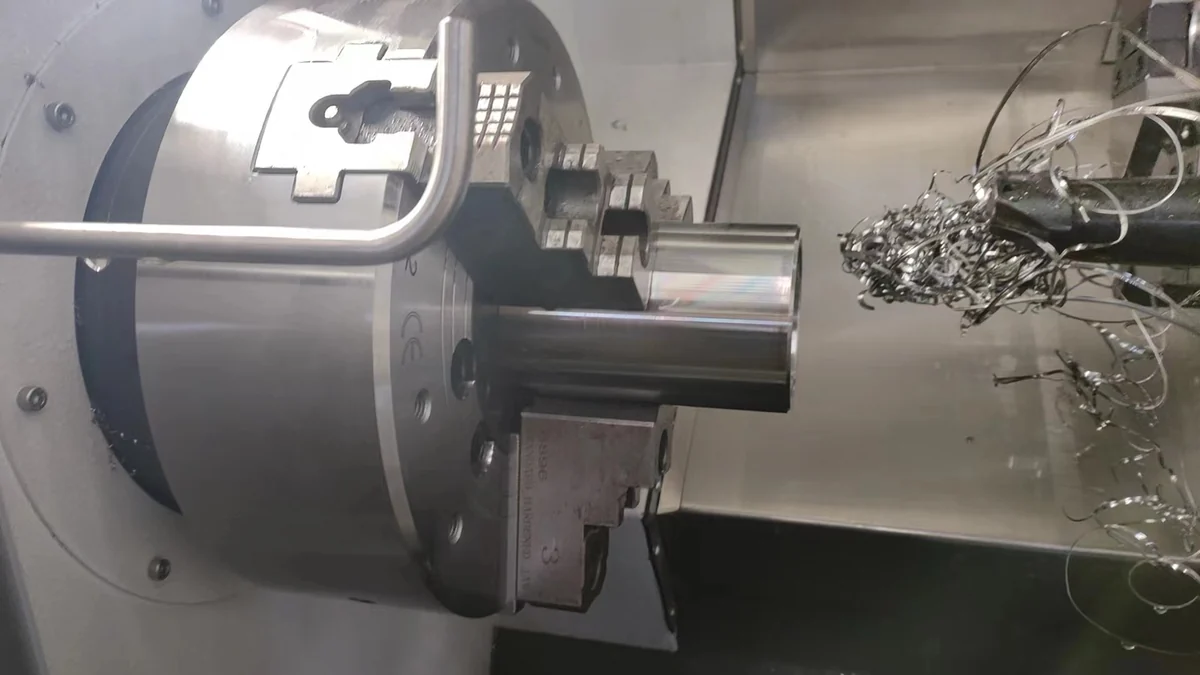
Bu parçalar gerçekte nedir
Asansör, çevresinde çok sayıda işlenmiş parça bulunan küçük bir makinedir ve bunlar dört gruba ayrılır.
Birinci grup tahrik tarafıdır: halatların üzerinden geçtiği tahrik kasnağı, halatı aşağı çeviren sapma veya yön kasnağı ve dişlisiz ya da dişli redüktörün oturduğu makine şasisi. Kasnak genellikle gri veya sfero dökümdür, ağır hizmet için bazen çeliktir ve halat yükünü doğrudan taşıyan parça odur.
İkinci grup kılavuz sistemidir: rayı kuyu duvarına bağlayan ray konsolları, ray kelepçeleri ve ray bölümlerini birleştiren ekleme plakaları. Bu iş çoğunlukla sac ve konsol işidir; kanallar, delikler ve rayın arka yüzüne oturması gereken işlenmiş bir yüzey vardır.
Üçüncü grup kabin ve kapıdır: kabin çerçevesi ve kuşakları, kapı askı plakaları ve makaraları, kapı rayı, eşik ve pabuç takımları. Kapı donanımı hem hacmin olduğu hem de parça maliyetini kesme süresinin değil fikstür tasarımının belirlediği yerdir.
Dördüncü grup yürüyen merdivendir: basamakların kendisi, çekme zinciri ve makaraları, tahrik dişlisi ve küpeşte tahrik tekerleği. Yürüyen merdiven basamağı; basamak yüzeyi, rıht ve tarak diş deseni ile iki bağlantı noktası olan alüminyum veya çinko döküm bir parçadır ve binlerce adet yapılır.
Parçalar farklı ama üç işleme sorusu tekrar eder: hangi yüzey referanstır, parça kaç bağlama gerektirir ve tezgâhın bunu tek seferde yapmasına yetecek salınımı, delik çapı ve tablası var mı.
Kasnak bir oluk sorunudur, çap sorunu değil
Herkes kasnağın dış çapını kontrol eder çünkü ölçmesi kolaydır. Bu aynı zamanda parçadaki en az ilginç sayıdır. Asansörün düzgün çalışıp çalışmayacağını oluk takımı belirler: her oluğun profili, oluklar arası adım ve bütün takımın deliğe ve dayama yüzüne göre konumu.
Halatın umurunda değildir ki tekerlek ne kadar büyük. Umurunda olan, yana çekilmeden oluğa girip çıkmak ve oluğun onu temas yayı boyunca desteklemesidir. Oluk çemberi deliğe göre salınıyorsa halat her devirde bir kez yana kaymak zorunda kalır. Oluk adımı düzensizse bazı halatlar diğerlerinden fazla yük taşır ve takım düzensiz aşınır. Oluk profili yanlışsa halat ya çok derine ya çok sığ oturur ve ya sıkışır ya temas alanını kaybeder.
Bu yüzden işleme kuralı basit ve tartışmasızdır: önce delik, sonra her şey delikten. Delik milin oturduğu yüzeydir, yani parçanın çalışırken döneceği ekseni o belirler. Dış çaptan veya dökümün ham yüzünden açılan oluklar, tornalama ne kadar temiz olursa olsun, çalışma ekseninden biraz kaçık olur.
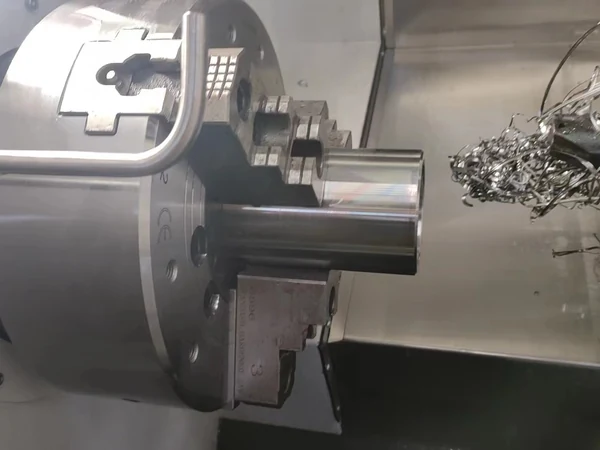
Pratikte deliği, bir alın yüzünü ve oluk takımını tek bağlamada yaparız. Parça ilk operasyonda ham dış çaptan veya bir işleme kulağından tutulur, delik ve referans alın temiz işlenir, sonra parça işlenmiş deliğinden — oyulmuş ham aynalarda veya genişleyen bir manda üzerinde — tutularak oluklar açılır. İkinci bağlama olukları dökümün eksenine değil deliğin eksenine oturtur. Bir fazla bağlama maliyeti vardır ve uzun ömürlü kasnak ile halat yiyen kasnak arasındaki fark budur.
Hangi tezgâh: salınım, delik, ayna, tam bu sırayla
Bu iş için tezgâh seçimi genellikle yanlış sırayla tartışılır. İnsanlar mil gücünden, kontrol ünitesinden veya fiyattan başlar. Kasnak ve halat makaraları için sıra şudur: salınım, sonra delik çapı, sonra ayna ve ancak ondan sonra gerisi.
Salınım parçanın sığıp sığmayacağını belirler. Orta katlı bir yolcu asansörünün tahrik kasnağı genellikle yarım metre civarındadır, ağır yük veya yüksek bina uygulamaları bunun çok ötesine geçer. Önemli olan, taret geri çekilmişken ölçülen yatak üstü değeri değil, kesici takım takılıyken parçanın gerçekten dönebildiği çaptır.
Delik çapı, parçanın oluk operasyonunda kendi deliğinden tutulup tutulamayacağını ve küçük tekerlek ile makaralarda çubuktan işlenip işlenemeyeceğini belirler. Büyük delikli bir tezgâh, her ölçü için özel fikstür yerine genişleyen manda veya punta arası manda kullanmayı sağlar.
Ayna, parçanın ne kadarının havada kaldığını belirler. Küçük aynada büyük çaplı bir disk, kesme sorunundan önce titreşim sorunudur ve çözümü daha büyük ayna, derin kavrayan ham aynalar veya karşı ağırlıklı ayna plakasıdır.
Kendi serimiz bunu iki adımda karşılıyor. TCK6350B yatak üstü 630 mm, en fazla işleme çapı 480 mm, mil deliği 96 mm ve çubuk 85 mm; 10 veya 12 inç aynada 18,5 kW mil ve 12 istasyonlu servo taret ile. Orta boy kasnakları, halat makaralarını, küçük makaraları ve göbekleri kapsar ve asansör fason işi yapan müşterilerimizin çoğu buradan başlar. TCK80B-1500 yatak üstü 1000 mm, işleme çapı 800 mm, delik 120 mm ve çubuk 105 mm, 12 inç ayna ve 22 kW ile — büyük yük kasnakları ve makine şasisi göbeklerinin yaşadığı yer burasıdır. İkisi de eğik yataklı ve 12 istasyonlu yatay taretlidir; dökme demir için bu önemlidir, çünkü taret bir sonraki takımı önceki takım bölgeden çıkarken indeksler ve talaş kızakların üzerine değil yana düşer. Hâlâ tezgâh tiplerini karşılaştırıyorsanız, torna seçimi rehberi: salınım, delik ve ayna aynı üç sayıyı ayrıntılı ele alıyor.
Kama yuvası, cıvata çemberi ve ikinci bağlama
Kasnak tezgâhtan indiğinde hazır değildir. Delikte kama yuvası, flanşta redüktöre veya halat makarası göbeğine bağlayan cıvata delikleri çemberi, bazen halat muhafazası için dişli delikler ve çoğu zaman bir dengeleme deliği takımı vardır. Normal bir tornada bunların hepsi frezede ikinci operasyondur ve her biri, tornalamanın yeni kurduğu ilişkiyi kaybetme şansıdır.
İki dürüst yol var. Birincisi dikey işleme merkezinde tam bir ikinci bağlama; işlenmiş delik ve işlenmiş alın üzerinden referanslanır, tekrarlanabilir bir fikstürde. Bu, fikstürün karşılığını verebildiği büyük partilerde iyi çalışır ve tornanın yanında VMC1160 veya VMC1370 bulunan atölyelerin çoğunun yaptığı budur.
İkincisi, tahrikli takım ve Y ekseni olan, kama yuvasını frezeleyen veya açan ve cıvata çemberini parçayı çıkarmadan delen bir tornadır. TCK6050Y gibi bir tezgâh, taretin yetişebileceği kadar hafif parçaların ve partinin anlamlı olduğu kadar büyük olduğu küçük tekerlekler ve kapı makaraları için doğal seçimdir. Ödün gerçektir: Y eksenli tezgâh, normal tezgâh artı fikstürden pahalıdır ve yalnızca ikinci operasyonun darboğaz olacağı yerde kendini öder. Miller için aynı kararı çift milli tornalama-frezeleme yazısında ele aldık ve mantık aynen geçerlidir.
Önermediğimiz şey, küçük atölyelerde hâlâ görülen ve tam olarak cıvataları deliğe karşı duran kasnakları üreten yöntemdir: cıvata çemberini markalama ile matkap tezgâhında delmek.
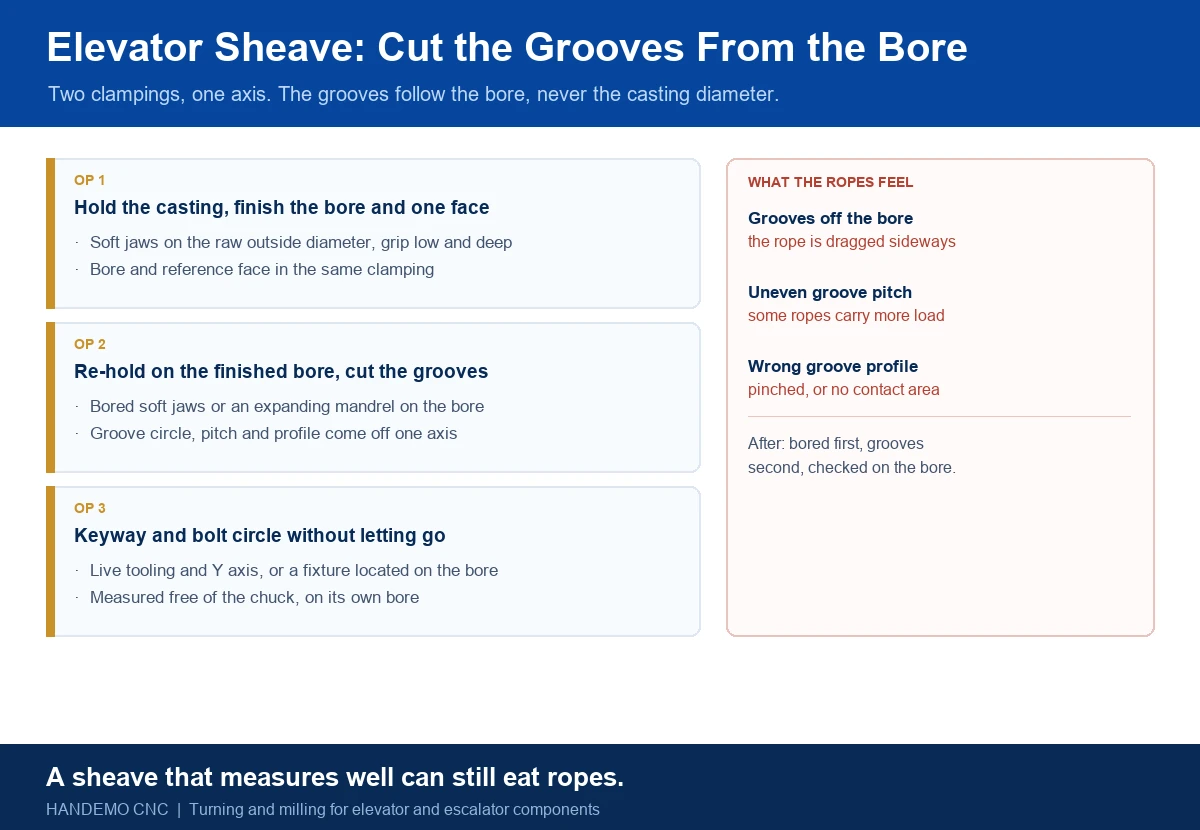
Dökümler: parça çizimdeki şekil değildir
Asansör kasnaklarının çoğu ve yürüyen merdiven parçalarının bir kısmı döküm olarak gelir ve döküm bir tekliftir, vaat değil. İçinde çekme açısı, kalıp ayrım çizgisi, dökme demirin kalıba yakın donduğu yerde sert kalıntılar ve dökümhanenin bıraktığı gerilmeler vardır.
Üç pratik sonuç. Birincisi: ilk paso cömert olmalı ve bütün yüzeyden kaldırmalıdır, çünkü yalnızca bir yüzü işlenmiş bir döküm, diğer yüz açıldığında kaçar. İkincisi: sert kalıntılar normaldir ve takım onları atlatmalıdır — kabuk ve donmuş yüzey için negatif geometrili plaka, sonra finiş pasosunda daha keskin geometri ve tam hızda kesintili kesme yok. Üçüncüsü: dökme demir talaş değil toz verir ve o toz her yere girer. Hava üflemesi ve doğru yerleştirilmiş soğutma nozulu devir sayısından önemlidir.
Dökümün ince olduğu yerde her ince cidarlı parça için geçerli kurallar işler: keseceğiniz cidarı tam üzerinden bağlamayın ve baskı kalkınca cidarın bıraktığınız yerde kalacağını beklemeyin. Pompa gövdesi yazısı aynı döküm davranışını başka bir parça ailesinde ele alıyor ve bağlama önerileri aynı.
Yürüyen merdiven basamağı: kesme değil fikstür sorunu
Yürüyen merdiven basamağı; basamak yüzeyi, rıht, tarak diş deseni ve çekme zincirinin bağlandığı iki işlenmiş arayüzü olan döküm bir parçadır. Dökümün kendisi ucuzdur. Para onu nasıl tuttuğunuzdadır.
Arayüzler iki uçtaki iki yatak yüzeyidir ve birbirine göre düzlemsel olmalıdır, çünkü basamak zincir üzerinde düz durmalıdır. Bir yatak bir bağlamada, diğeri başka bağlamada işlenirse basamak sallanır ve sallanan basamak hem gürültü şikâyetidir hem aşınma sorunudur. Çözüm, basamağı çalışma yöneliminde tutan ve iki yatağı kaydırmadan işleyen bir fikstürdür; ayrıca hızlı yüklenen bir fikstür, çünkü bu parçalarda çevrim süresi kısadır ve unutulan şey yükleme süresidir.
Aynı mantık küpeşte tahrik tekerleği ve tahrik dişlisi için geçerlidir. Bunlar deliği, kama yuvası ve diş takımı veya sürtünme yüzeyi olan tornalanmış parçalardır ve özel bir genişleyen mandanın bir haftada kendini ödediği partiler halinde yapılır.
Yürüyen merdivenin geri kalanını oluşturan konsollar, askılar ve plakalar için iş, dikey işleme merkezinin olağan işidir: fikstür üzerinde plaka, çevrim başına birkaç parça, tek programda delme, kılavuz çekme ve frezeleme. 1200 x 600 mm tablalı ve 800 kg yüklü VMC1160 olağan ölçüdür ve çevrim başına altı veya sekiz konsol işlemek parça maliyetini düşüren şeydir.
Kapı donanımı: hacmin olduğu yer
Kapı askı plakaları, makaralar, kılavuzlar ve eşikler asansördeki en çok sayıdaki parçalardır. Aynı zamanda en çok yanlış fiyatlanan parçalardır, çünkü atölye kesme süresini hesaplar ve bağlamayı unutur.
Farkı iki şey yaratır. Birincisi, fikstürü parça ham kenardan değil işlenmiş bir elemandan referanslanacak biçimde tasarlamak, çünkü lazer veya giyotin kenarı referans değildir ve olmayacaktır. İkincisi, parçayı tek bağlamada işlemek; sonradan makarayı taşıyan delikler dahil, çünkü makara deliği ikinci operasyonda delinen bir askı plakası kapıyı yanındakinden biraz farklı yükseklikte asar ve kapı sürter.
İnce plakalarda bağlama işin tamamıdır. Fazla sıkarsanız plaka eğilir, düz işlersiniz, bırakırsınız ve eğrilik geri gelir. Standart cevap: alçaktan ve elemana yakın bağlamak, kesme yerinin altından desteklemek ve kelepçeler gevşetildikten sonra hafif bir finiş pasosu almak. Ayrıntılar ince cidarlı parçalar yazısında.
Bir kasnak veya halat makarası çıkmadan önce ne kontrol ederiz
Bu parçalarda kontrol, çapın doğru olduğunu kanıtlamak değildir. Elemanların birbirine uyduğunu kanıtlamaktır. Çalıştığımız liste:
1. Delik boyu dairesel ve düz; iki uçtan ve ortadan kontrol edilir, çünkü ortada sıkı bir delik mili kısa bir bölgede kavrar ve salınmasına izin verir.
2. Oluk çemberi deliğe göre eş eksenli; parça deliği üzerinde veya mili temsil eden bir manda üzerinde döndürülerek kontrol edilir, dış çaptan değil.
3. Oluk adımı bütün takımda düzenli; bir uçtan birikerek değil, oluktan oluğa ölçülür.
4. Dayama alnı deliğe dik; parça aynadan çıkmışken kontrol edilir, çünkü bağlama baskısı altında işlenmiş bir alın baskı kalkınca bırakabilir.
5. Kama yuvası delik eksenine paralel ve genişliği kaması temsil eden bir mastarla kontrol edilir, yuvada kumpasla değil.
6. Büyük tekerleklerde balans işleme sonrası kontrol edilir ve dengeleme delikleri son oluk pasosundan önce delinir, böylece malzeme kaldırma oluk geometrisini değiştirmez.
Bu kontrollerin hiçbiri laboratuvar gerektirmez. Hepsi parçanın çalışacağı durumda ölçülmesini gerektirir; yani ayna dışında ve kendi deliği üzerinde.
Hangi parçaya hangi tezgâh
Kısa, çünkü en çok sorulan soru bu:
Tahrik ve sapma kasnakları, halat makaraları, büyük makaralar: salınım ve delik çapına göre seçilmiş eğik yataklı torna. Orta aralık için TCK6350B, büyük yük ölçüleri ve şasi göbekleri için TCK80B-1500. Kama yuvaları ve cıvata çemberleri için Y eksenli bir tezgâh veya freze fikstürü ekleyin.
Kapı makaraları, küçük tekerlekler, küpeşte tekerlekleri: düzgün çubuk deliği olan ve hacim haklıysa tahrikli takımlı bir torna. TCK6050Y bu aile için "tek bağlama" cevabıdır.
Ray konsolları, askılar, eşikler, yürüyen merdiven plakaları: fikstür plakalı dikey işleme merkezi. VMC1160 çoğunu kapsar, VMC1370 plaka daha uzun veya fikstür daha ağırsa.
Yürüyen merdiven basamakları ve çekme zinciri parçaları: basamağı çalışma yöneliminde tutan ve iki arayüzü kaydırmadan işleyen bir fikstür, çevrim başına birkaç parça alacak kadar büyük tablalı dikey tezgâhta.
Makine şasileri ve gövdeler: bunlar genellikle tornalama değil delik işleme-frezeleme işidir ve dikey ve yatay işleme merkezi karşılaştırması parçanın işlenmiş yüzeyi ikiden fazla taraftaysa hangi yöne gidileceğini ele alıyor.
Sık sorulan sorular
Kasnak mandasız tornalanabilir mi? İlk operasyon için evet. Delik ve referans alın, ham dış çap ham aynalarda tutularak işlenebilir. O bağlamada oluk açılmamalıdır, çünkü o zaman oluklar deliğe değil döküme göre gider. Manda üzerinde veya oyulmuş ham aynalarda ikinci bağlama, onları parçanın çalışacağı eksene oturtur.
Büyük çaplı bir disk titreşmeden nasıl tutulur? Salınımı azaltarak, parçaya yetecek ayna veya ayna plakası kullanarak ve takımı işe yakın tutarak. Küçük aynada büyük bir disk ve uzun bir delik işleme çubuğunun ucundaki takım her devirde titreşir ve hiçbir ilerleme düzeltmesi esnek bir bağlamayı düzeltmez.
Sfero döküm gri dökümden daha mı zor işlenir? Farklı davranır, sadece daha zor değil. Sfero döküm daha tok olduğu için bazı koşullarda gri dökümün tozu yerine sürekli talaş verir ve daha dayanıklı kenar ile daha rijit bağlama ister. Gri döküm takıma daha bağışlayıcıdır ama daha çok toz verir, bu yüzden emiş ve muhafaza tasarımı önemlidir.
Yürüyen merdiven basamağı özel fikstür gerektirir mi? Birkaç adetten fazla yapacaksanız evet. İki zincir arayüzü birbirine uymalıdır ve bunu güvenilir biçimde sağlamanın tek yolu ikisini parçayı çıkarmadan işlemektir. Basamağı çalışma yöneliminde tutan bir fikstür ayrıca basamak yüzeyini bu arayüzlere göre kontrol etmeyi sağlar ve müşterinin ayağının altında hissettiği şey budur.
Teklif isteğiyle birlikte ne göndermeli? Çizim, malzeme ve dökümse döküm kalitesi, parti büyüklüğü ve siparişi hangi sıklıkla tekrarladığınız ve parçanın montajda uyması gereken arayüzler. Kasnak için halat çapını ve halat sayısını söyleyin, çünkü oluk takımını bu belirler; parçanın mile mi oturduğunu yoksa göbeğe mi bağlandığını söyleyin, çünkü hangi alnın referans olduğunu bu belirler.
Sonraki adım
Asansör veya yürüyen merdiven parçaları işliyor ve ikinci bağlamalarda zaman kaybediyorsanız, ya da iyi ölçülen ama halat yiyen bir kasnağınız varsa, çizimi gönderin ve neyle uyumlu olması gerektiğini söyleyin. Hangi yüzeyin referans olması gerektiğini, parçanın gerçekte kaç bağlama gerektirdiğini ve serimizden hangi tezgâhın bunu karşıladığını söyleriz. sales1@handemocnc.com veya WhatsApp +86 135 6320 3038.