Kaplin göbeği ve Taper Lock burç işleme
Şikâyet kısa bir videoyla geldi: bir deney tezgâhında çalışan pompa tahriki ve motorun sesini bastıran bir titreşim. Kaplin bir kez değiştirilmişti. Göbekler bize geri geldiğinde her iki delik de çizimin istediği ölçüdeydi. Her iki kama yuvası da doğru genişlikteydi. Flanşlar düzdü. Sorun şuydu: bir göbekte flanş yüzü ile delik aynı merkezi paylaşmıyordu, diğerinde ise tırnak dişleri flanş yüzünden açılmıştı, delikten değil. Tezgâhtaki hiçbir ölçüm aleti bunların ikisini de yakalayamazdı.
Kaplin göbeği, zahmetli bir işi olan küçük bir parçadır. Dişli ya da mil gibi yük taşımaz ve bakması da ilginç değildir, bu yüzden üzerine flanş kaynatılmış bir burç gibi fiyatlandırılır. Sonra, bütün amacı iki dönen parçayı tek parça gibi davrandırmak olan bir montaja girer ve delik ile göbeğin dışı arasındaki her uyuşmazlık gürültü, yanındaki yatağın aşınması ve tedarikçiye ikinci bir geri dönüş olarak ortaya çıkar. Bu, millerden sonra en sık soru aldığımız parça ailesidir.
Aşağıda bir kaplin göbeğini ya da bir Taper Lock burcunu burada nasıl planladığımız anlatılıyor: parçanın ne yapması gerektiği, deliğin neden önemli olan tek datum olduğu, dişlerin ve tırnakların nasıl açıldığı ve işi sonunda hangi makinenin yaptığı. Bu yazı, her parça ailesinin aynı şekilde ele alındığı diğer işleme çözümleri notlarımızın yanında duruyor.
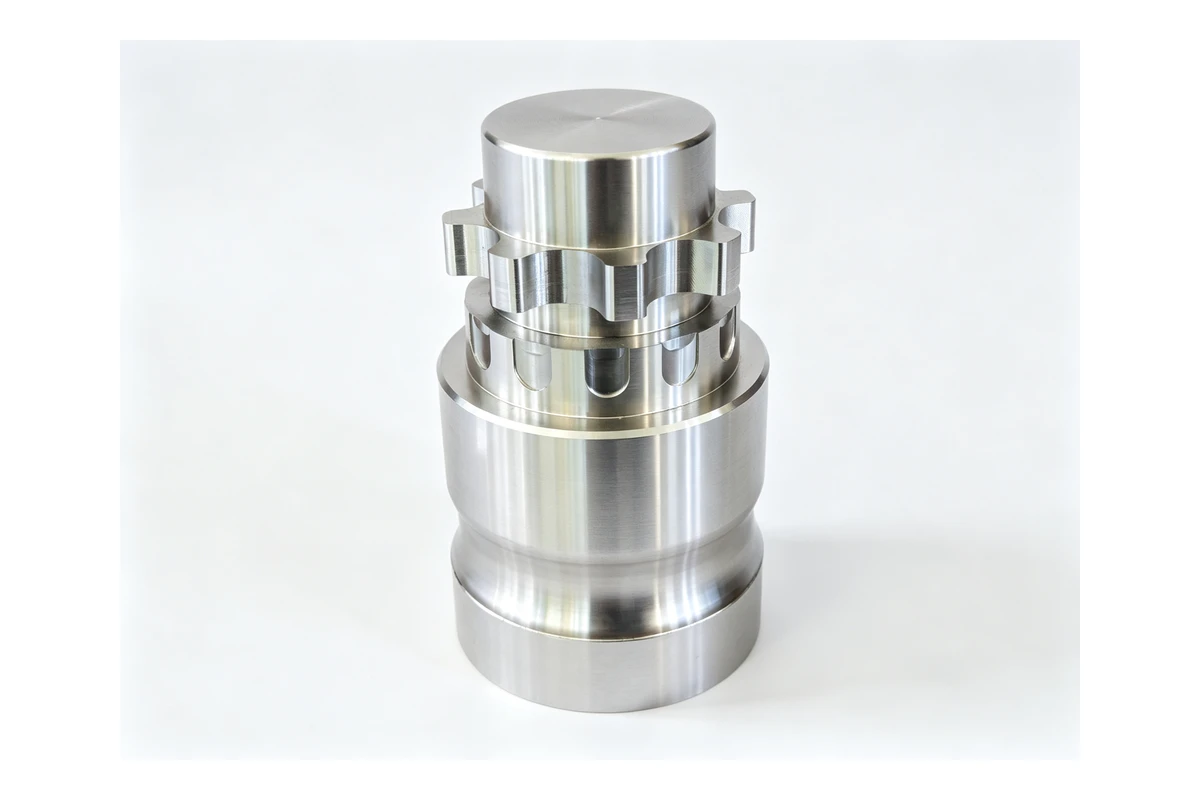
Bir kaplin göbeği gerçekte ne yapmak zorundadır
Aynı eksen üzerinde iki mil, uç uca birleştirilmiş. En basit durumda iki göbek yüz yüze cıvatalanır ve bağlantı rijittir. Gerçek durumların çoğunda makineyi yapan, millerin asla tam hizalı olmayacağını varsayar, bu yüzden kaplin bunun bir kısmını emecek şekilde yapılır: iki diş seti arasında kauçuk ya da poliüretan bir yıldız, bir diş çiftinin dışında bir bombe, bir yığın ince disk ya da her iki mili kavrayıp kendisi bir flanşa cıvatalanan bir çift yarık konik burç.
Tarz ne olursa olsun, göbek aynı özellik listesine sahiptir:
- Genellikle kamalı olan, torku taşıyan ve göbeği mil üzerinde tutan bir delik.
- Göbeğin tornalandığı ve çoğu zaman bir kelepçenin ya da muhafazanın etrafından geçtiği bir dış çap.
- Bir çalışma yüzü: cıvata dairesi olan bir flanş, bir tırnak diş seti, bir diş seti ya da bir konik.
- Parçayı mil üzerinde eksenel olarak konumlandıran bir ya da iki omuz veya yüz.
- Çoğu zaman bir dengeleme özelliği, çünkü montaj hızlı döner ve kama yuvası açıldıktan sonra göbek simetrik değildir.
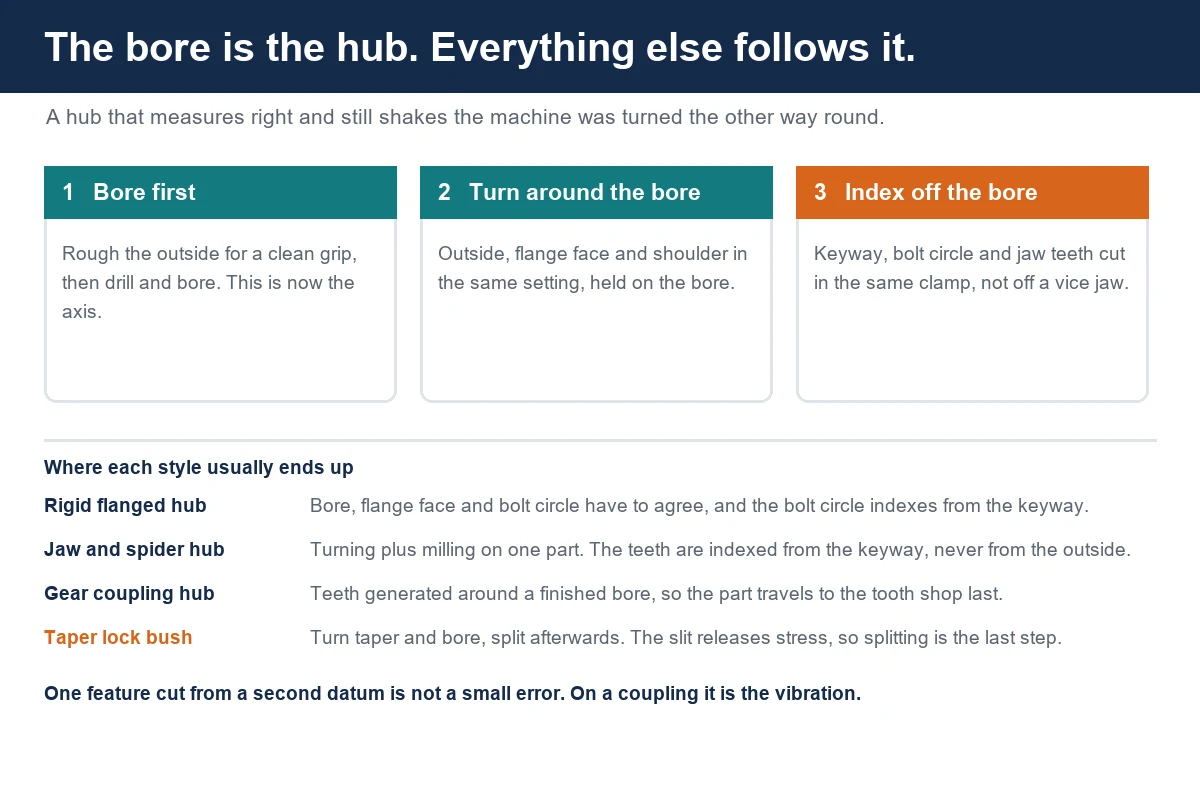
Tek cümlede: delik ekseni tanımlar ve göbek üzerindeki diğer her özellik bu deliğe göre doğru olmak zorundadır. Bütün iş bundan ibarettir. Flanşı düz ama deliğine göre eksantrik olan bir göbek muayeneden geçer ve yine de takıldığı makineyi titretir, çünkü ikinci milin cıvatalandığı yer flanştır.
Bu, binlerce ürettiğimiz burçlar, kovanlar ve halkalar ile aynı mantıktır ve göbeklerin bir ölçme değil bir bağlama sorusu olmasının nedenidir. Yuvarlak bir parçanın deliği ile dışı uzlaştırılırken nasıl tutulduğunun arka planını isterseniz, o yazı bunu kapsıyor.
Atölyeye gelen tarzlar
En sık dört aile gelir ve bunlar farklı işlerdir.
Rijit flanşlı göbekler
İki göbek ve bazen aralarında bir ara boru, flanştaki bir delik dairesiyle cıvatalanır. Parça aslında flanşlı kısa bir kovandır. Delik, flanş yüzü ve cıvata dairesi uyuşması gereken üç özelliktir ve iki yarı mil üzerinde çizimin amaçladığı yönde hizalanacaksa cıvata dairesi kama yuvasından indekslenmelidir. Rijit göbek dördü içinde planlaması en kolay ve yanlış yapıldığında en az affeden olanıdır, çünkü bağlantıda hatayı karşılayacak hiçbir şey yoktur.
Tırnaklı ve yıldızlı göbekler
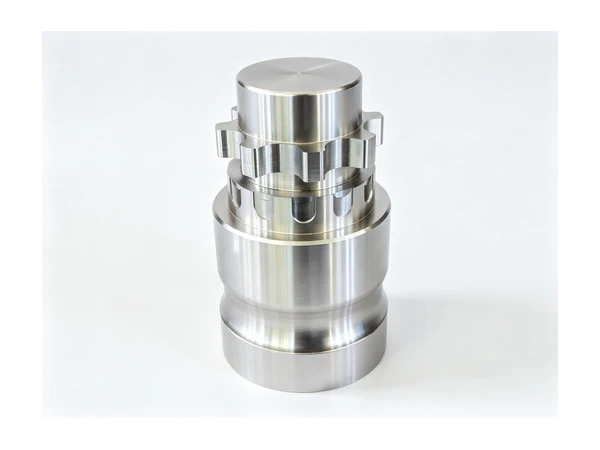
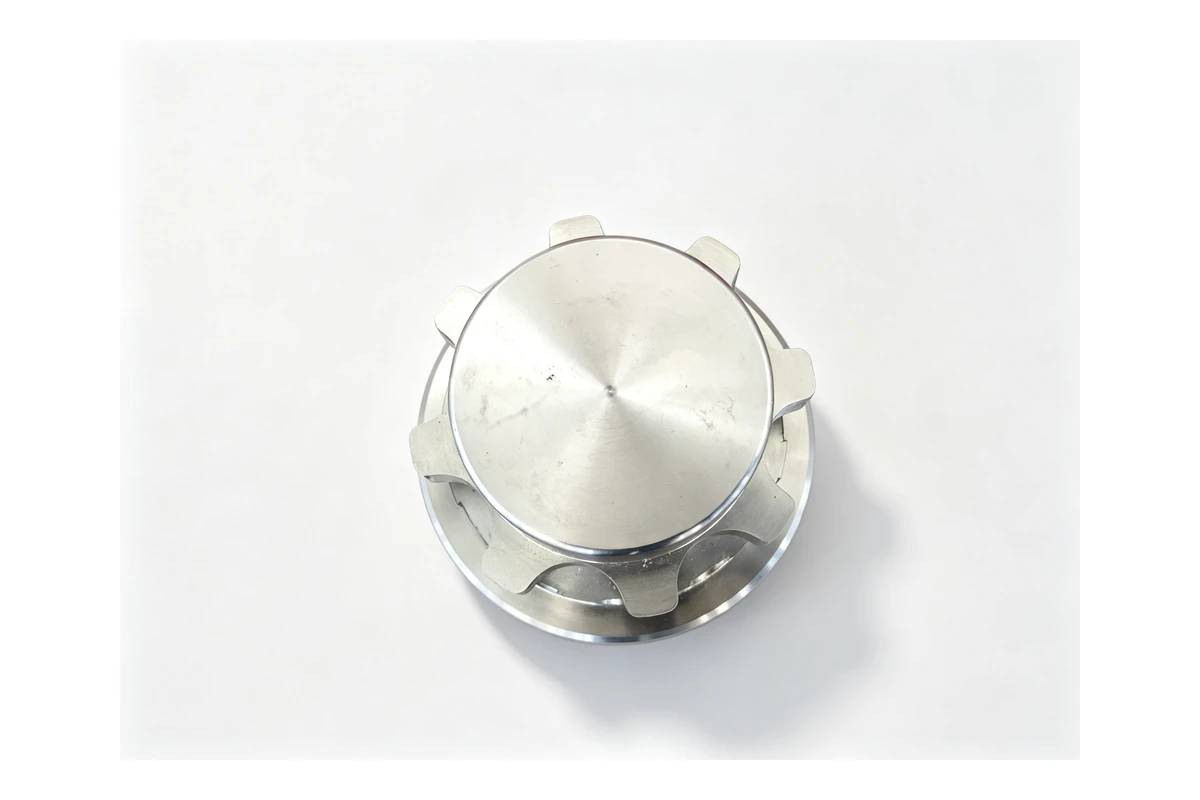
İki özdeş göbek, her birinin yüzünde çıkıntılı dişlerden bir halka, aralarında kalıplanmış bir yıldız; böylece dişler birbirine dayanmak yerine yıldız üzerinden tahrik eder. Alıcının muayene ettiği şey dişlerdir: sayıları, genişlikleri, kök yarıçapı ve bütün setin deliğe ve kama yuvasına göre nasıl oturduğu. Tırnaklı göbek tek parçada hem tornalama hem frezeleme işidir, çünkü dişler neredeyse her zaman gövde tornalandıktan sonra açılır ve açıldıkları indeks dış çap değil kama yuvasıdır.
Dişli kaplin göbekleri
Tırnaklar yerine göbek, bir kovanla kavrayan dışarıdan bombeli dişlerden bir halka taşır ve millerin biraz kaçık oturmasına izin veren bu bombedir. Dişler bir dişli makinesinde ya da form takımlı bir işleme merkezinde açılır ve montaj genellikle ortak bir kovanla çift olarak verilir. Burada bizden istenen delik, kama yuvası, omuz yüzleri ve müşterinin iş bölümüne göre ya dişleri önceden açılmış ya da diş halkası diş atölyesine bırakılmış taslaktır.
Taper Lock burçları ve göbek çiftleri
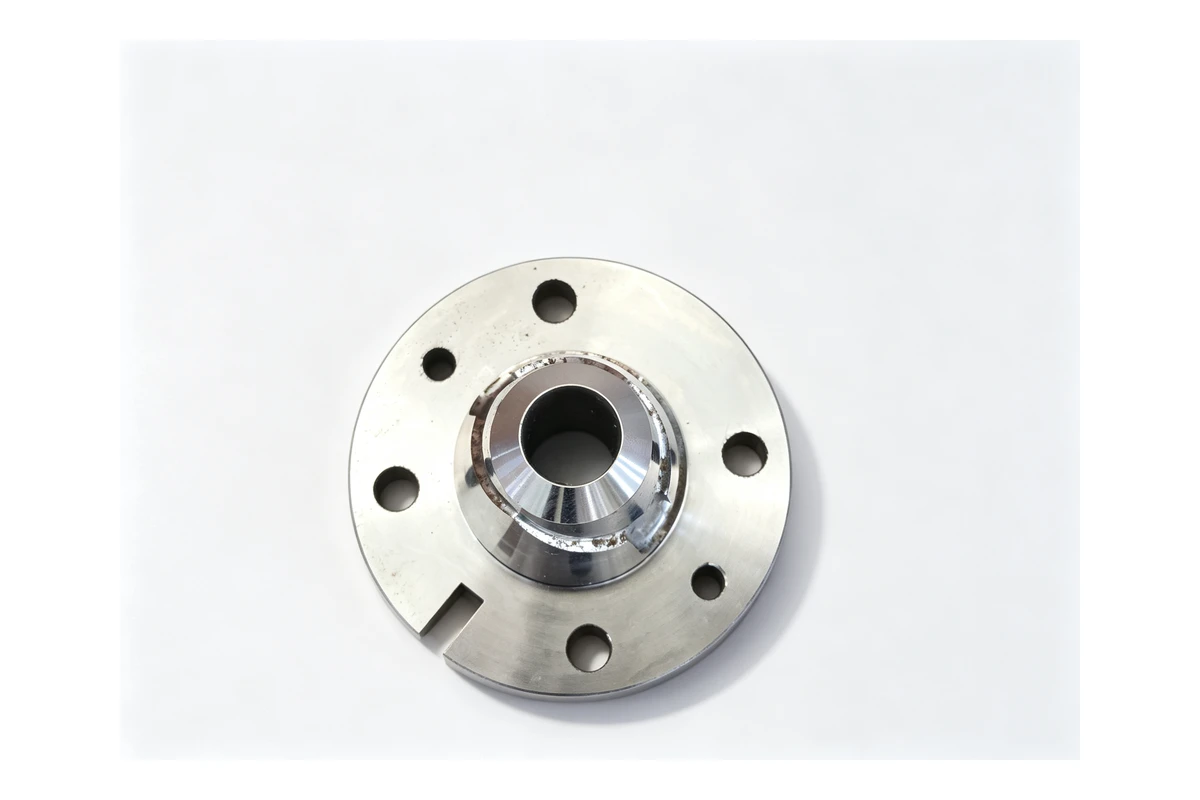
Düz delikli sade bir göbek ile dışında uyumlu konikliği olan ayrı bir yarık burç. Burç mili kavrar, göbek cıvatalarla koniğe çekilir ve tahriki sürtünme yapar. Mil, burcun deliğinde oturur ama montajı bir arada tutan şey burç koniği ile göbek koniğinin uyumudur, bu yüzden bu iki parça çift olarak üretilir ya da çift olarak değiştirilir.
Malzemeler ve her birinin plana etkisi
Dökme demir, büyük bir göbek ya da Taper Lock göbek gövdesi için hâlâ varsayılan tercihtir. Titreşimi söndürür, hacimde ucuza gelir ve bir GG25 dökümü yüzeyi temizlemeye yetecek kadar pay bırakır. Zorluk, ham dökümün göstergeyle sıfırlanacak yuvarlak bir yüzeyinin olmamasıdır; bu yüzden ilk operasyon genellikle kaba dışı bağlamak, bir yüzü işlemek ve deliği oluşturmak, ancak ondan sonra dışı o deliğe göre tornalamaktır. Dökümler ayrıca sert bölgelerle gelir ve kesintili bir kesimdeki sert bir bölge, bir finiş pasosunun ortasında plakayı kıran şeydir.
Orta karbonlu çelik, genellikle 1045 kalitesi, çelik göbekler, ara borular ve flanş plakaları için gördüğümüz malzemedir. Temiz tornalanır, kama yuvasını tartışmasız kabul eder ve ölçüsel olarak sakindir. Alevle ya da lazerle kesilmiş bir taslak sert bir kenar taşır, bu yüzden ilk paso onun içinden değil altından geçmelidir.
4140 gibi alaşımlı çelik, göbeğin aynı zamanda bir tahrik parçası olduğu ve deliğin gerçek yük taşıdığı yerlerde ortaya çıkar. 1045'ten daha tokur, takım kesmek yerine sürtünürse pekleşir ve genellikle önceden ıslah edilmiş olarak verilir; bu yüzden finiş pasoları daha hafiftir ve plaka kalitesi hızdan daha önemlidir.
Alüminyum, hafif tahrikler için küçük göbeklerde ve dönen kütlenin azaltılması gereken her yerde görülür; bir kaplinde bu gerçek bir tasarım nedenidir, maliyet nedeni değil. O kadar hızlı işlenir ki sınır talaş tahliyesi olur. Paslanmaz çelik gıda, süt ve yıkama ekipmanlarında görülür ve parça ince bir flanş olduğunda çelikten daha çok hareket eder; bu yüzden paslanmaz bir göbek genellikle aynı parçanın 1045 hâline göre daha fazla finiş payı ve daha hafif bir bağlama ile planlanır.
Şekli değiştirmeden rotayı değiştiren iki koşul daha var. İşlendikten sonra sementasyon veya nitrürleme görecek bir göbek hareket eder, bu yüzden delik ve kama yuvası ısıl işlemden önce değil sonra bitirilmeli ya da yeniden açılmalıdır. Hızlı dönen bir montaja girecek bir göbekten dengelenmiş olması istenecektir ve bunu elde etmenin pratik yolu kama yuvasını ve cıvata dairesini aynı indekste açmak ve bir çiftin iki göbeğini çizimin izin verdiği kadar ağırlıkça birbirine yakın tutmaktır.
Önce delik gelir ve datum olarak kalır
Gördüğümüz kaplin şikâyetlerinin neredeyse tamamı tek bir karara indirgenebilir: hangi özellik datum seçildi ve diğerleri ondan hangi sırayla kesildi.
İşleyen rota anlatırken sıkıcıdır. Temiz yuvarlak bir yüzey elde etmek için dışı kaba tornala, uçları işle, göbek deliğini del ve tornala, sonra dışı, flanş yüzünü ve varsa omzu, makinenin ulaşabildiği aynı bağlamada bitmiş deliğe göre tornala. Parça tek operasyonda tutulacak kadar kısaysa delik ve dış aynı bağlamadan çıkar ve aralarındaki ilişkiyi operatör değil makine belirler. Flanş yüzüne ve dışa delik tarafından birlikte ulaşılamıyorsa ikinci operasyon bitmiş delik üzerine kurulmalıdır; mandrel, pens ya da yerinde tornalanmış yumuşak ayaklarla, ve asla ham dış üzerine kurulmamalıdır.
Hata durumunu hayal etmek kolay. Önce dışı tornala, çünkü en büyük yüzey odur ve en hızlı ölçülen odur. Sonra tornalanmış dışı üç ayaklı aynaya bağla ve arkadan deliği işle. Aynanın salgısı neyse, dış ne kadar yuvarlak değilse ve ayak ile yüzey arasına hangi talaş sıkıştıysa deliğe kopyalanır. Parça doğru görünür, delik doğru ölçülür ve göbek mil üzerinde yalpalar.
Aynı kural kama yuvasını da kapsar. Dışına göre kurulmuş bir göbekte açılan kama yuvası, dışın denk geldiği yerde durur. Delikten, daha iyisi Y eksenli ve tahrikli takımlı bir tornada delikle aynı bağlamada açılan kama yuvası, çizimin söylediği yerde durur. Bu bir kaplinde önemlidir, çünkü bir göbeği diğerine miller üzerinden indeksleyen şey kama yuvasıdır.
Dişlerin, tırnakların ve yuvaların açılması
Tornalamadan sonraki her şey aynı kalıba girer: açıyla indekslenen ve delikten kesilen bir özellik.
Tırnaklı bir göbekte tırnaklar genellikle frezelenir. Bunun iki makul yolu vardır. Birincisi, Y ekseni, tahrikli takımlar ve C ekseni olan bir tornada; tırnaklar delik ve kama yuvasıyla aynı bağlamada frezelenir ve indeks bir fikstürden değil iş milinden gelir. İkincisi, dördüncü eksenli bir işleme merkezinde ya da bir mezar taşı olan yatay tezgâhta; parçalar mandrele ya da delinmiş bir penseye kurulur ve dönüş kama yuvasından indekslenir. İkisi de işler. İşlemeyen şey, göbeği mengenede dış çapından kurup bir tırnaktan indeks almaktır, çünkü o zaman dişler mili değil mengeneyi takip eder.
Dişli kaplin dişleri, gövde tornalandıktan sonra bir azdırma ya da kalem açma makinesinde açılır ve diş atölyesi genellikle üzerinde tutacak bitmiş bir delik ister, çünkü diş halkası parçanın tutulduğu şeyin etrafında üretilir. Bu yüzden, parça atölyeyi iki kez dolaşsa bile, bir dişli göbeği deliği bitmiş ve dişleri sonra açılmış olarak vermeyi tersinden tercih ederiz.
Yuvalar, cıvata daireleri ve kelepçe yarıkları en sona kalır ve hepsi, delikten ya da kendisi delikten indekslenmiş bir kama yuvasından indekslenmesi gereken delme ve frezeleme işidir. Yarık kelepçeli bir göbekte yarık, işlemeden sonra testereyle ya da tel erozyonla açılır ve testere kesiği malzeme kaldırır, ki tam olarak yapması gereken budur: kelepçe cıvatası sıkıldığında delik mil üzerinde kapanır.
Taper Lock burçları: yarık bir temizlik değil bir özelliktir
Taper Lock burç, göbeğe uyan dış konikliği, mil için iç deliği, bir kama yuvası ve bir yanda boydan boya bir yarık ile karşı yanda ikinci bir yarığın bir kısmı olan küçük bir kovandır. İlk yarık, cıvatalar burcu koniğe çektiğinde burcun esnemesini sağlar. İkinci yarık, iki itme cıvatası bir omza dayanıp burcu geri ittiğinde göbeğin serbest kalmasını sağlar.
Doğru olması gereken kısım koniktir ve göbekle bir çift olarak doğru olmalıdır. Bir tornada konik tornalamak, parça mandrele ya da punta arasına, açı kızakla ayarlanmış olarak bağlanmışken kolaydır; yeni yarılmış bir parçada ise değildir, çünkü yarık parçayı yuvarlak tutan iç gerilmeleri serbest bırakır. Bu yüzden sıra her zaman şudur: önce koniği ve deliği tornala, sonra yar. Ardından burç göbeğe girer ve çift ayrı ayrı değil birlikte kontrol edilir.
Mil aslında burcun deliğinde oturur ve bu delik kasten sıkı değil normal bir geçme olarak yapılır, çünkü kavrama delikten değil koniğin içeri çekilmesinden gelir. Alıcının teklifle birlikte göndermesi gerekenler mil ölçüsü, burcun uyması gereken göbek koniği, cıvataların sayısı ve ölçüsü ve çiftin takım olarak mı yoksa yedek olarak mı verildiğidir.
İşi sonunda hangi makine yapar
Tek bir cevap yok ve dürüst cevap parçanın karar verdiğidir.
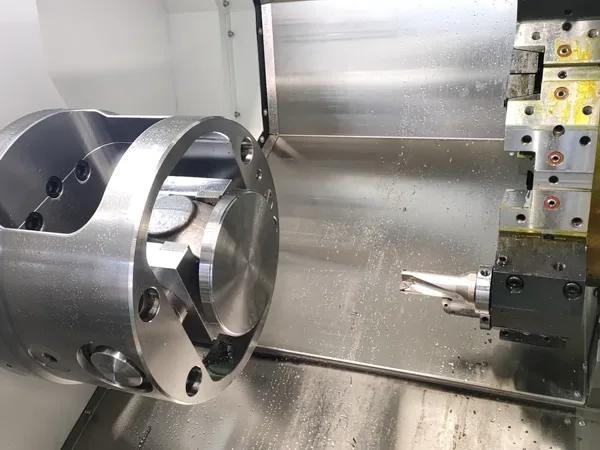
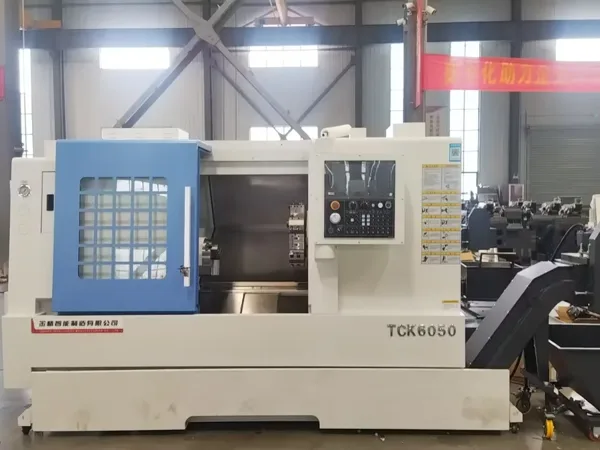
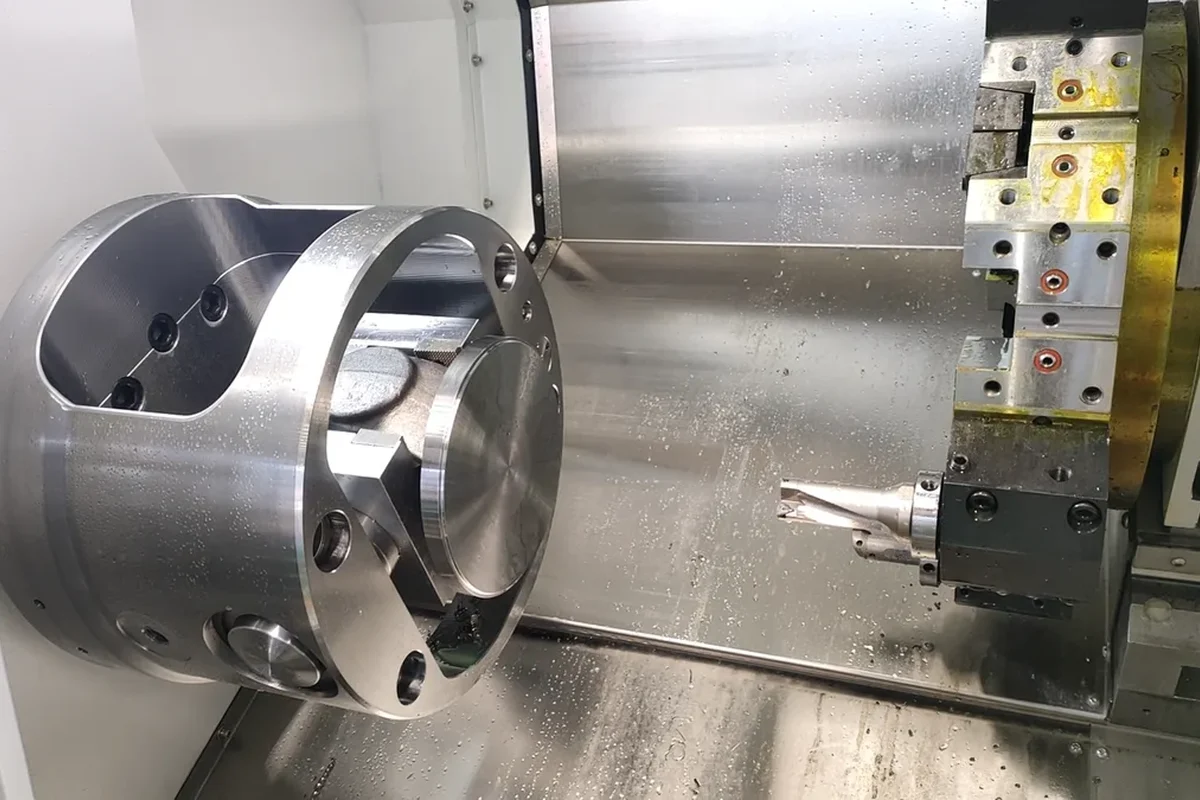
Kama yuvası ve tek cıvata dairesi olan bir tornalama işi Y eksenli ve tahrikli takımlı bir tornaya uyar, çünkü o zaman delik, dış, kama yuvası ve delikler tek bağlama ve tek kurulum listesidir. Yaklaşık 360 mm tornalama çapına, 65 mm iş mili deliğine ve 50 mm çubuk kapasitesine kadar olan işler için TCK50 eğik yataklı torna gibi bir makine göbeği 8 inç aynada alır ve 8 ya da 12 istasyonlu taretle kapsar. Daha geniş flanşlı ve daha uzun gövdeli büyük göbekler, 630 mm yatak üstü çapı, 96 mm iş mili deliği, 85 mm çubuk kapasitesi, 18,5 kW iş mili motoru ve bir göbek işinin ihtiyaç duyduğu katerleri ve tahrikli kafaları taşıyabilen 12 istasyonlu tareti olan daha ağır TCK6350B üzerine gider.
Çizimin tırnakların frezelenmesini ve kama yuvasının aynı indekste açılmasını istediği yerde, Y eksenli ve C eksenli bir torna parçayı tek bağlamada bitirir. TCK6050Y bu işe koyduğumuz makinedir: 560 mm yatak üstü çap, 410 mm tornalama çapı, 65 mm delik, merkezin her iki yanına 50 mm Y hareketi ve iki yatak boyu, böylece aynı taret hem kısa bir göbeği hem daha uzun bir ara boruyu kapsar. İki ucundan da işlenmesi gereken, deliği önce bitirilip sonra karşı flanşı ondan tornalanan göbekler için TCK6050SY gibi çift iş millli bir tornalama frezeleme makinesi parçayı iki makine yerine tek makinede alır: 67 mm ve 56 mm iş mili delikleri, 50 ve 45 mm çubuk kapasitesi, her iş milinde 18,5 kW ve 50 mm hareketli bir Y ekseni.
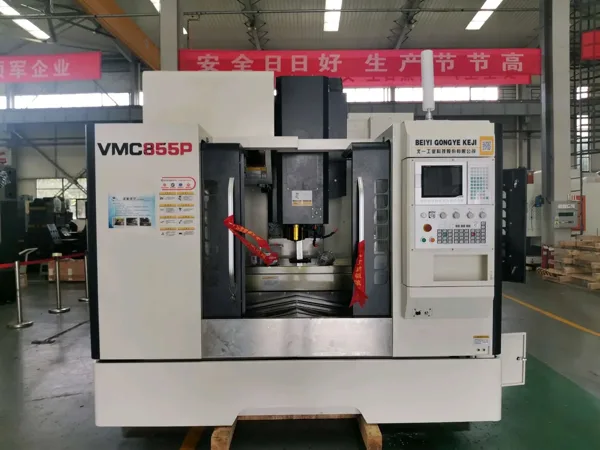
Tornalamaktan çok frezelemeye uygun olan cıvata daireleri, tırnak dişleri ve kelepçe yarıkları dikey bir işleme merkezine aittir ve göbek işi dördüncü eksenli orta boy bir makinenin olağan cevap olacağı kadar küçüktür. 1000 x 550 mm tablalı, 800 x 550 x 550 mm hareketli, 600 kg tabla yüklü ve BT40 konikli VMC855 bunun çoğunu kaldırır ve daha büyük VMC1160 daha büyük flanşlar ve dört eksenli bir fikstüre ya da mezar taşına giden parçalar için oradadır.
Bir göbek ailesi birer ikişer değil partiler hâlinde çalıştığında kurulum süresi ayrıntı olmaktan çıkıp işin kendisi olur. Palet değiştiricili bir yatay tezgâhın yerini kazandığı durum budur, çünkü göbeğin ikinci yüzü birinci palet hâlâ yüklenirken kesilebilir ve fikstür yeniden kurulmak yerine makinede kalır. Çok yüzlü parçalar için dikey ve yatay işleme merkezleri notumuz bu karşılaştırmanın genellikle nasıl sonuçlandığını, kutu ve gövde işleri için makine seçme rehberi ise fikstür tarafını kapsar.
Parti tekrarlamak zorunda olduğunda
Salgısız dönen bir göbek bir iştir. Hepsi salgısız dönen beş yüz göbek bir süreçtir ve fark, neyin kaydığıdır.
Bir parti boyunca üç şey kayar. Ayna ayakları aşınır ve kavrama basıncı değişir; bu, aynada yuvarlak olup çıktığında yuvarlak olmayan ince cidarlı bir göbekte önemlidir. Kater plakası aşınır, böylece delik tek yönde kayar ve onu izleyen her parça aynı kaymayı izler. Ve makine ısınır, böylece bir vardiyanın ilk parçaları ile son parçaları, makine oturmaya bırakılmadıkça ya da iş başında ofsetler kontrol edilmedikçe aynı koşullarda kesilmez.
Bir göbek partisini bir arada tutmanın yolu datumı bir kez kurmak ve her operasyonu onun üzerinde tutmaktır. Deliği bitir ve parçayı flanş, kama yuvası ve cıvata dairesi için bitmiş delikte tut. Sert ayaklar ve mesafe pulu yerine yerinde tornalanmış yumuşak ayaklar kullan. Makine yapabiliyorsa kama yuvasını aynı makinede aç. Göbeğin salgısını dıştan değil mandrel üzerinde kontrol et, çünkü dış, sonraki operasyonun tutacağı yüzeydir ve değerlendirildiği yüzey olmamalıdır. Ve bir kaplin için bir çift göbek yapılıyorsa, birini bitirip sonra diğerine geçmek yerine parti boyunca onları bir arada tut.
Bir göbek işinin fiyatını ne belirler
Göbek işi çizimden fiyatlandırılır ve fiyat çoğunlukla parçanın kaç bağlama gerektirdiği ve kaç özelliğin birbirinden indekslendiği ile ilgilidir.
- Delik ve kama yuvası ölçüsü ve kama yuvasının aynı bağlamada açılıp açılmadığı.
- Tırnak ya da dişlerin sayısı, genişliği ve formu ve diş halkasının bitirilip bitirilmediği ya da bir dişli makinesine bırakılıp bırakılmadığı.
- Cıvata dairesi: çapı, delik ölçüsü ve kama yuvasından indekslenip indekslenmediği.
- Malzeme ve durumu; ham döküm, kesilmiş taslak ya da önceden ıslah edilmiş çubuk olup olmadığı dahil.
- Parçanın ısıl işlem görüp görmediği ve deliğe göre hangi sırada.
- Göbeklerin çift olarak, bir yıldızla ya da uyuşması gereken göbek ve burç takımı olarak verilip verilmediği.
- Parti büyüklüğü ve fikstürün ilk kez mi yapıldığı.
Çizimi, parçanın gireceği mil ölçüsünü ve adedi gönderin; yukarıdaki sorular geri döneceğimiz sorulardır. Parça hâlihazırda bir makinede çalışan bir şeyin yedeğiyse, eski göbeğin bir fotoğrafı ve kaplinin üzerindeki isim, tahmin etmek zorunda kalacağımız bir ölçüden genellikle daha değerlidir.
Kaplinler, göbekler ve aralarında durdukları miller ile gövdeler her hafta yaptığımız türden işlerdir ve bir parça yer hak ettiğinde vaka çalışmalarımızda ele alınır. Salgı yapan bir göbeğiniz, oturmayan bir kaplininiz ya da tekrarlanabilir bir rota gerektiren bir burç aileniz varsa çizimi gönderin; bir plan ve bir fiyatla döneriz. çizim yükleme sayfamızdan gönderebilirsiniz. Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
SSS
Kama yuvası tornada mı freze tezgâhında mı açılmalı?
Makinede tahrikli takımlar ve Y ekseni varsa tornada, delikle aynı bağlamada, çünkü o zaman kama yuvası, cıvata dairesi ve varsa ikinci özellik arasındaki açısal ilişki yeniden sıfırlamadan değil makineden gelir. Göbek yine de frezeye gitmek zorundaysa, onu bitmiş delik üzerine, bir mandrele ya da delinmiş penseye kurun ve göbeğin dışından değil kama yuvasından indeks alın.
Bir kaplin göbeği dış çaptan delinemez mi?
Ancak dış çap montajın bağlı olduğu özellikse, ki bir kaplinde değildir. Mil delikte olduğu için datum deliktir ve dış, flanş yüzü, dişler ve cıvata dairesi onu izler. Önce dışı tornalanıp tornalanmış yüzeyden delinen bir göbek muayeneden geçer ve makineyi titretir.
Taper Lock burcunun neden iki yarığı var?
Boydan boya yarık, cıvatalar burcu koniğe çektiğinde burcun mil üzerinde kapanmasını sağlar. Karşı yandaki daha kısa yarık, itme cıvataları burcu geri iterken burcun çökecek bir yer bulmasını sağlar, böylece montaj çektirme olmadan ve göbeğe zarar vermeden sökülebilir.
Göbekler dengelenmek zorunda mı?
Düşük hızda hayır ve simetriyi önemli olacak kadar bozan tek şey kama yuvasıdır. Daha yüksek hızlarda evet ve bunu elde etmenin pratik yolu kama yuvasını ve cıvata deliklerini aynı indekste açmak ve bir çiftin iki göbeğinin ağırlığını çizimin izin verdiği kadar yakın tutmaktır. Montaj bir fan, bir iş mili ya da bir pompa tahrikine gidiyorsa çizim genellikle bunu söyler ve parçalar kesilmeden önce bilmeyi, sonra bilmeye tercih ederiz.
Göbek çubuk yerine dökümden yapılabilir mi?
Genellikle evet ve büyük bir göbek ya da Taper Lock gövdesi için döküm daha ucuz taslaktır. İncelik ilk operasyonda: ham dökümün göstergeyle sıfırlanacak yuvarlak bir yüzeyi yoktur, bu yüzden dış bağlanmalı, bir yüz temizlenmeli ve delik oluşturulmalıdır; ancak ondan sonra başka bir şey ona göre doğru tornalanabilir. Dökümler ayrıca sert bölgeler taşır, bu yüzden kaba paso kabuğun içinden değil altından geçmelidir.
Bir kaplin göbeği işini fiyatlandırmak için ne gerekir?
Malzemesi ve durumu ile göbek çizimi, mil ölçüsü ve kama yuvası, göbekler çift olarak veriliyorsa eş parça, dişlerin burada mı bitirildiği yoksa başka yerde mi önceden açıldığı, parçanın ısıl işlem görüp görmediği ve hangi sırada, ve parti büyüklüğü. Yedekse, arızalanan parçanın bir fotoğrafı ile kaplinin markası ve modeli bir tur soruyu kurtarır.