CNC Volan ve Kayış Kasnağı İşleme
Volan, enerji depolayan ağır bir disk; kayış kasnağı ise bu enerjiyi ileten hafif bir disktir. Alıcılar bunları iki ayrı ürün olarak görür, ama atölyede bunlar aynı işin iki kez yapılmasıdır: delikli, yüzeyli ve dış tarafında delikle hizalanması gereken bir şeyi olan bir disk. Arızalar da aynıdır. Kimse dış çapı 2 mm eksik çıktı diye kasnağı geri göndermez. Kayış kanallardan kayıp çıktığı için ya da volan cıvatalandığı makineyi titrettiği için geri gönderir.
Motor ve kompresör üreticileri, tarım tahrik grupları, fan ve blower imalatçıları ve her seferinde tek parça değiştiren bakım atölyeleri için volan ve kasnak tornalıyoruz. İstedikleri bir çap, bir delik ve bir teslim tarihi. Parçanın çalışıp çalışmayacağını belirleyen ise bu üç özelliğin hangi sırayla işlendiği ve diskin dışının mı deliği takip ettiği, yoksa deliğin mi dışı takip ettiği.
Bu yazı aileyi bir bütün olarak ele alıyor: neyin volan ya da kasnak işi sayıldığı, kapıdan hangi malzemelerin girdiği, sıranın nasıl planlanması gerektiği ve işi nerede eğik yataklı bir torna tezgahının yaptığı, nerede bir işleme merkezinin devreye girmek zorunda kaldığı. Yazı, her parça tipinin aynı biçimde anlatıldığı machining solutions notlarımızın yanında duruyor.
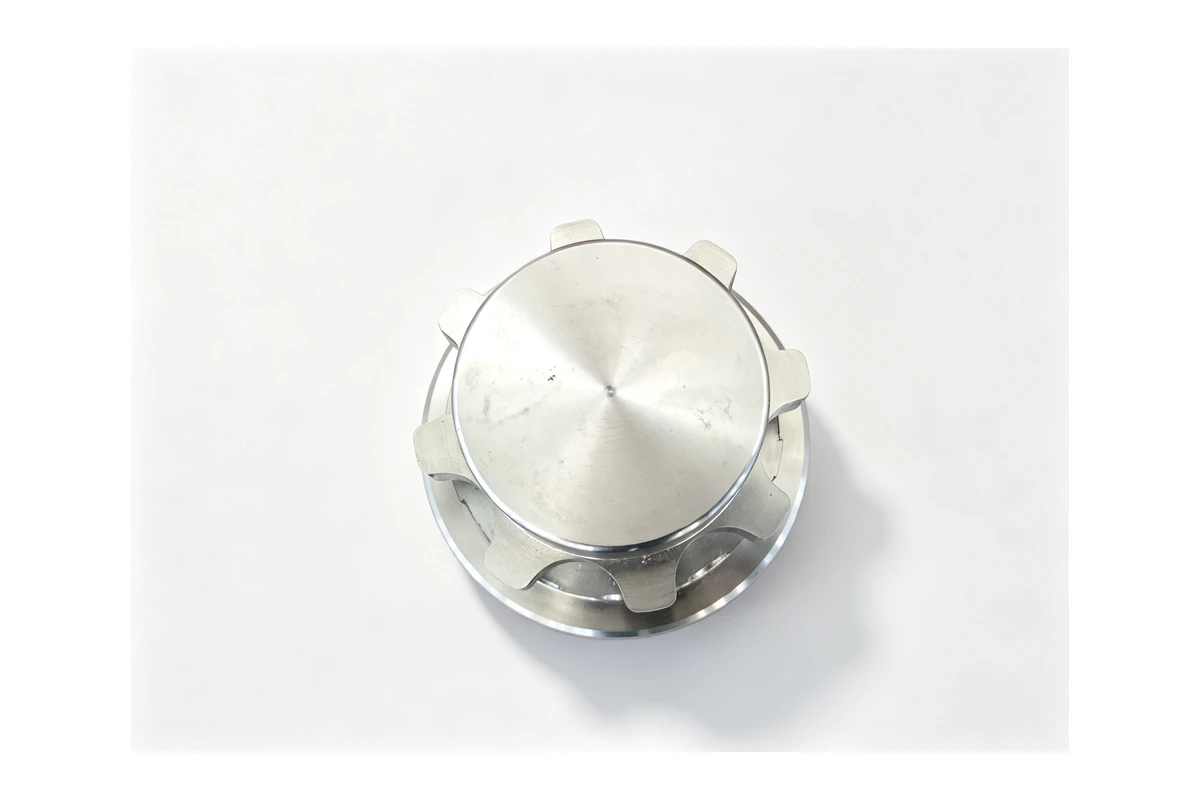
Neyin volan ya da kasnak işi sayıldığı
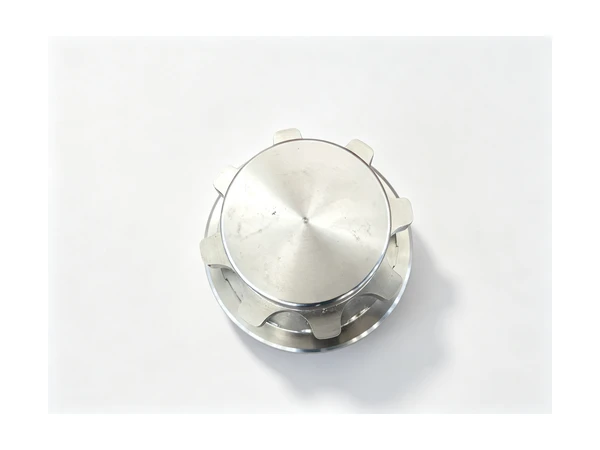
İsimler, çizimlerin ima ettiğinden daha fazla örtüşüyor. Tek silindirli bir motorun dolu volanı; delikli, kama yuvası olan ve bir cıvata deliği halkası taşıyan düz bir disktir ve bütün işi kütledir. İki parçalı volanda dökme ya da dövme bir göbek çelik bir plakaya cıvatalanır ve o zaman grubun dengesi tek tek parçalara değil, cıvata dairesine bağlıdır. Dişli çemberli volan, çembere sıkı geçirilmiş ya da cıvatalanmış sertleştirilmiş bir dişli halka taşır; dişler satın alınır, yani talaşlı işlemenin tamamı göbekte toplanır.
Kasnak tarafında, tek kanallı V-kayış kasnağı bir kanalı ve bir deliği olan bir disktir. Çok kanallı kasnak aynı parçanın üst üste dizilmiş hâlidir ve kayışın önemsediği şey kanal adımıdır. Konik kilitli kasnakta düz bir delik ve sıkma işini yapan yarık konik bir burç vardır; bu, deliğin kolay olduğu ama dışın yine de salgısız dönmesi gerektiği anlamına gelir. Düz kayış kasnağı, taçlı düz bir tamburdur. Triger kasnağı ise kasnağa benzer ama aslında dişli bir parçadır, yani buraya değil zincir dişlileri ve dişliler tarafına aittir.
Tezgahımızdan en sık geçen gruplar dökme demir volan, çelik plaka volan, bir ile altı kanallı V-kayış kasnağı ve konik kilit göbek-kasnak çiftidir. Dördü de torna işi olarak başlar ve sonuna ne kadar freze ekleneceği çizime bağlıdır.
Malzemeler ve her birinin plana etkisi
Dökme demir, bir volan ya da büyük bir kasnak için hâlâ doğal malzemedir. Titreşimi söndürür, seri işte ucuzdur ve GG25 ya da benzeri bir döküm, temizlenecek kadar payla gelir. İşin püf noktası kabuk ve değişkenliktir: ham döküm, göstergeyle sıfırlama yapılamayacak kadar yuvarlak değildir, bu yüzden ilk operasyon genellikle kaba dışı bağlamak, bir yüzü alınlatmak ve deliği açmaktır. Ancak bundan sonra dışın, kendisinden tornalanacağı bir merkezi olur. Dökümler ayrıca sert bölgelerle gelir ve kesintili bir kesimdeki sert bölge, torna uçunu en olmadık anda kıran şeydir.
Yumuşak ve orta karbonlu çelik, genellikle 1045, çelik plaka volanlarda ve bir gruba kaynatılacak kasnaklarda gördüğümüz malzemedir. Temiz tornalanır, taslak olarak alevle ya da lazerle kesilebilir ve kama yuvasını tartışmasız kabul eder. Alevle kesilmiş taslağın kenarı sertleşmiştir, bu yüzden ilk paso genellikle o kenarın içinden değil altından geçmek zorundadır.
4140 gibi alaşımlı çelik, volanın aynı zamanda bir tahrik elemanı olduğu ve deliğin yük taşıdığı yerlerde ortaya çıkar. 1045'ten daha tok, takım sürtünürse pekleşir ve genellikle önceden sertleştirilmiş olarak gelir; bu da finiş pasolarının daha hafif olduğu ve takım sınıfının devir sayısından daha önemli olduğu anlamına gelir.
Alüminyum; hafif tahriklerdeki küçük kasnaklarda, prototip bağlama aparatlarında ve dönen kütlenin azaltılması gereken her yerde karşımıza çıkar. O kadar hızlı işlenir ki sınır genellikle takım değil talaş tahliyesidir. Paslanmaz sınıflar gıda ve yıkama ekipmanlarında görülür; ilerleme çok düşük olursa sıvanır ve parça ince bir disk olduğunda çelikten daha çok çarpılır.
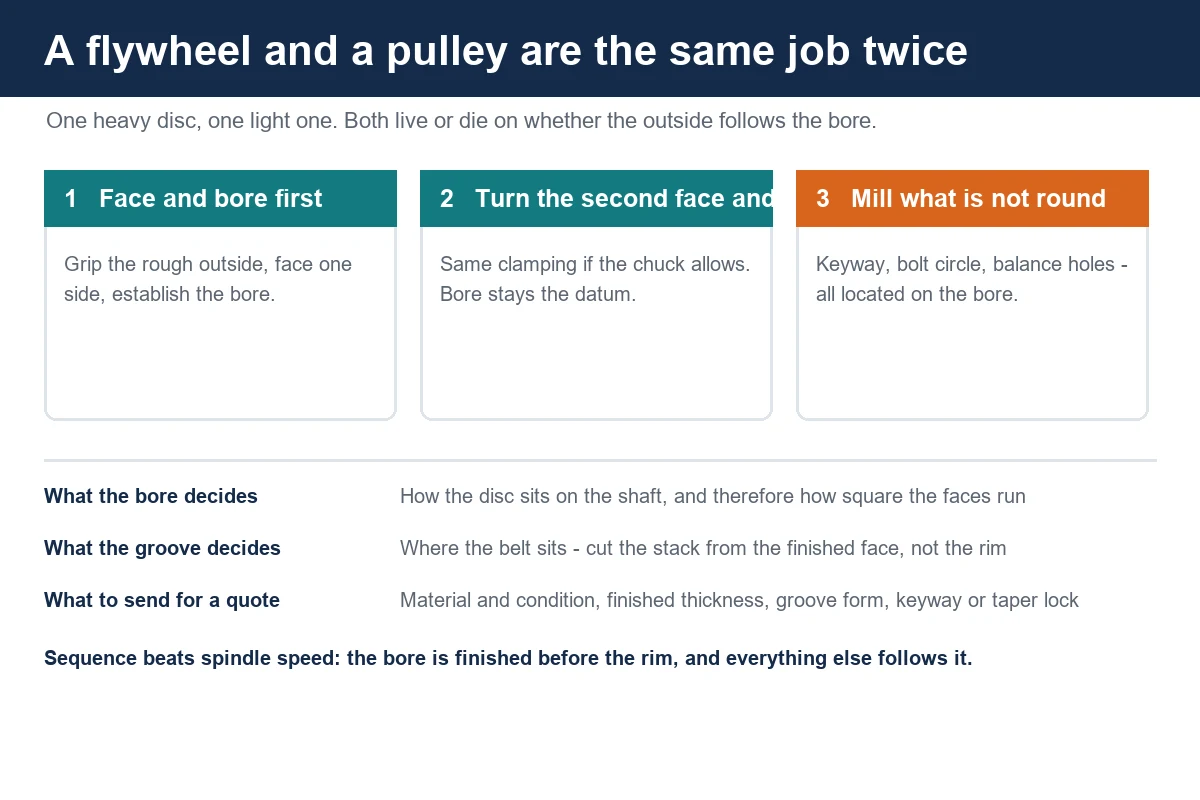
Sonucu sıranın belirlemesinin nedeni
Disk parçalar hakkında aldığımız şikayetlerin neredeyse tamamı hangi özelliğin datum alındığına iniyor. Çizimde kama yuvası olan bir delik, iki yüz, bir çember ve bir cıvata dairesi var. Disk önce iki punta arasında tornalanır, sonra delik dıştan delinir, sonra cıvata delikleri yine dıştan delinirse; her biri dış çapa uyan ama hiçbiri birbirine uymayan üç özellik elde edebilirsiniz. O parça cıvatalanır ve kayış kanalların bir tarafına kaçar, çünkü referans kanallardı.
Kalıcı olan yol, deliğin önce oluşturulduğu ve sonrasındaki her şeyin delikten işlendiği yoldur. Birinci yüzü alınlatın, kılavuz deliği açın, sonra mümkünse aynı bağlamada ikinci yüzü ve çemberi tornalayın. Disk tek bağlamada tutulamayacak kadar büyükse, ikinci bağlama için datum bitmiş delik ve bitmiş yüz olur; bu yüzden erken bitirilmiş bir delik, erken bitirilmiş bir yüzden daha değerlidir.
Diğer karar kama yuvasının ne zaman açılacağıdır. Kama yuvası delik eksenine paralel ve merkezde olmak zorundadır. Onu tornada kuleye takılmış bir broşla ya da parçayı delikten konumlandırarak işleme merkezinde açın; ikisi de olur. En son, parçayı çemberden tutarak mengenede açarsanız kama yuvası ancak çember kadar iyi olur ki bu, milin gördüğü referans değildir.
Eğik yataklı tornaların yeri
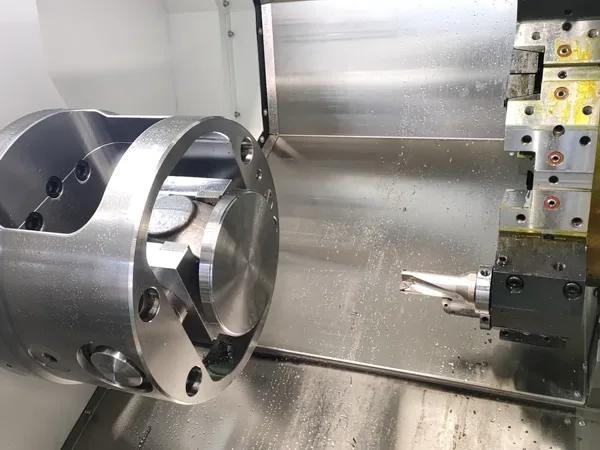
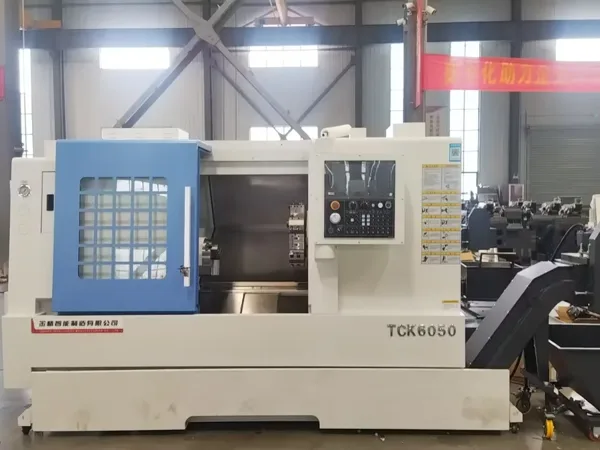
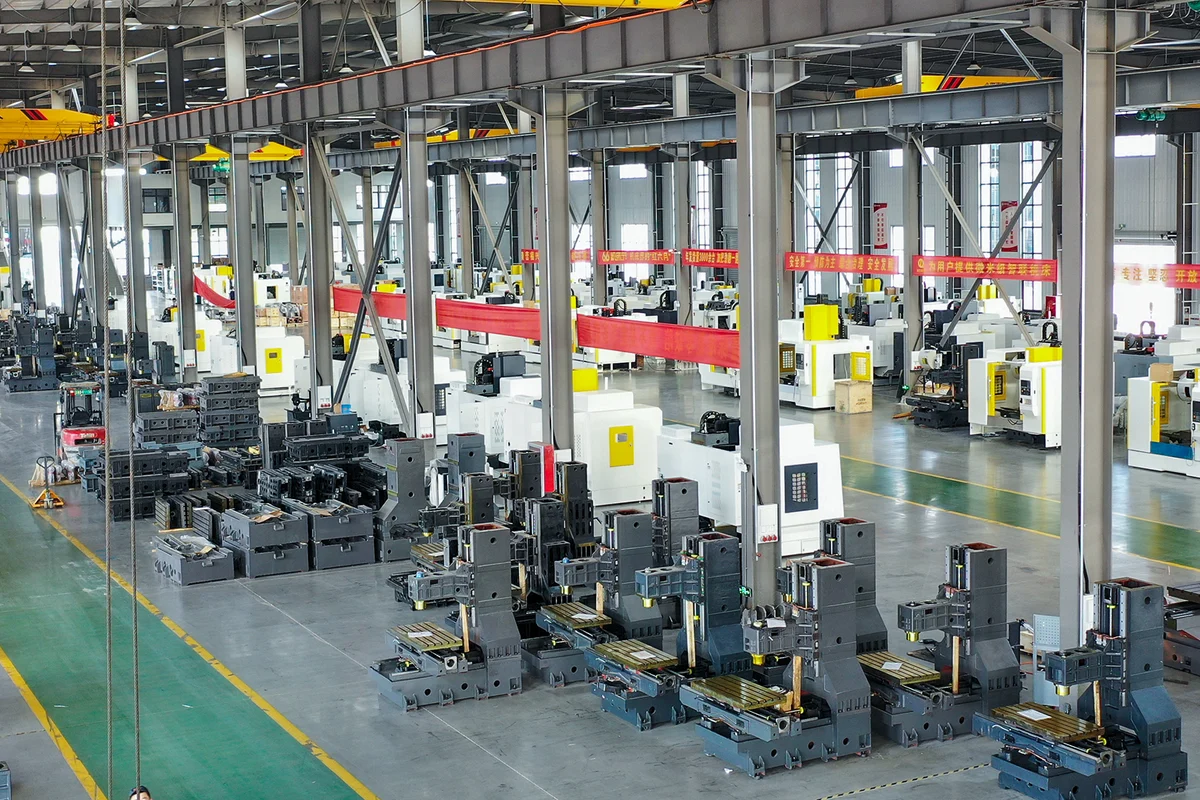
Disk parçalar öncelikle torna işidir. Ağır hizmet eğik yataklı tornalarımızdan TCK6350B, yatak üzerinde 630 mm salınım, 96 mm mil deliği ile 85 mm'ye kadar çubuk alır ve 18,5 kW millik 10 ya da 12 inç aynada 12 istasyonlu servo kuleyle çalışır. Bu zarf, parçanın artık bağlanmak yerine kaldırılması gereken boyuta kadarki dökme demir volanların ve kasnakların çoğunu kapsar; eğik yatak talaşın parçanın altında sıkışmak yerine aşağı dökülmesini sağlar, bu da bir döküm kabuğunu soyarken önemlidir.
Daha küçük kasnak ve göbekler için eğik yataklı TCK50, yatak üzerinde 500 mm'ye kadar diskleri 65 mm delik ve 8 istasyonlu kuleyle kapsar. Kanalar tek dalma takımıyla şekillendirildiğinde ve bütün aile birkaç yüz milimetrenin altında kaldığında bir V-kayış kasnağı partisini bu tezgaha veriyoruz. Ağır uçta TCK6350D, döküm kabuğunu makul sürede geçmek için daha büyük kesme derinliği de gerektiren büyük diskler için 630 mm salınımla 22 kW mil çalıştırır.
Bu işi düz yataklı torna yerine eğik yataklı tornaya koymanın nedeni açı değil. Nedeni, parçanın kısa, ağır ve özelliklerinin çoğu için tek bağlamada tutuluyor olması; yani tezgahın, kaba bir döküm üzerindeki ilk kaba paso parçayı itip kaçırmayacak kadar rijit olması gerekiyor. İlk pasoda sehim veren bir disk, yüz boyunca kalınlığı konikleşmiş olarak çıkar ve yüzü konik bir kasnak kayışını bir tarafa kaçırır.
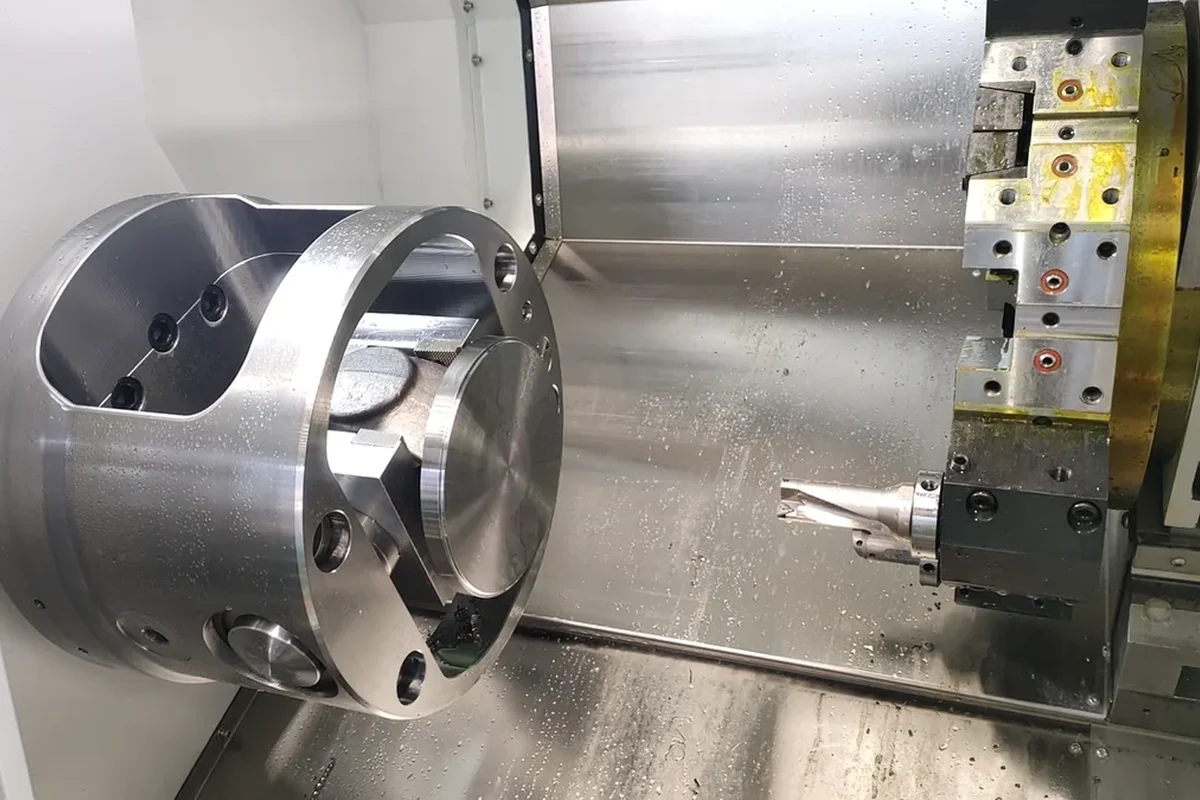
Dikey işleme merkezinin hakkını verdiği yer
Torna yuvarlak özellikleri tornalar, yani yuvarlak olmayan her şey frezeye gider. Volanda bu, tornalanmak yerine deliniyorsa cıvata dairesi, broşlanmıyorsa kama yuvası ve denge delikleri demektir. Kasnakta ise kama yuvası, konik kilit burcu için dişli delikler ve varsa setskur konumu demektir.
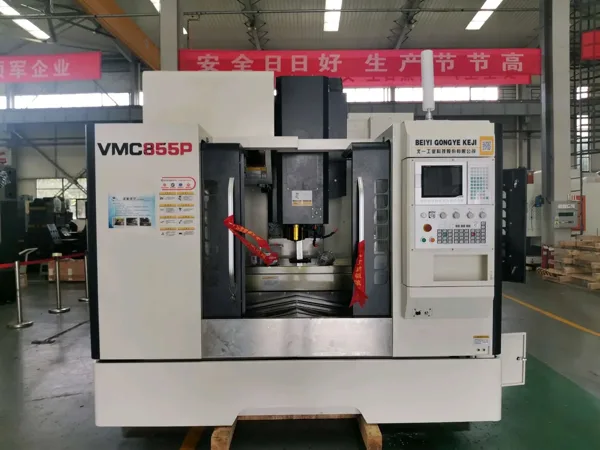
Yaklaşık 500 mm'ye kadar diskler için bir VMC855 frezelenen tarafı tek bağlamada kapsar. Tezgah 1000 x 550 mm ve 600 kg taşıma kapasiteli, eksen hareketleri 800 / 550 / 550 mm ve BT40 mil 8.000 dev/dk'ya kadar çıkıyor. 400 mm'lik bir volan, deliğin konumlandırdığı bir bağlama plakası üzerinde tezgaha düz oturur ve cıvata dairesi, kama yuvası ve denge delikleri tek bağlamada delikten çıkar.
Bunun üstünde VMC1160 tezgahı 1200 x 600 mm'ye, 800 kg kapasiteye ve 1100 / 600 / 600 mm hareketlere açıyor, mil yine BT40. 600 mm'lik bir kasnak ya da dişli çember flanşlı bir volan o tezgahta normal bir iştir ve parça kenardan sarkmak yerine tüm yüzeyi boyunca desteklenebilir. Cıvata delikleri işlenmiş taraftan delindiğinde iki yüzü paralel tutan şey bu destektir.
Frezelenen tarafla ilgili iki not. Birincisi, denge delikleri bir çizim formalitesi değil, bir işleme kararıdır. Parça finiş tornalandıktan ve delik kesinleştikten sonra, aynı datumdan delinirler; yoksa hiçbir şeyi düzeltmezler. İkincisi, bir işleme merkezinde açılan kama yuvası, çemberden değil delikten ve bitmiş yüzden konumlandırılarak açılmalıdır; çünkü bir dökümün çember salgısı tam olarak temizlemeye çalıştığınız şeydir.
Baş ağrıtan operasyonlar
Delik ve kama yuvası. Delik diğer her şey için referanstır, bu yüzden onu çemberden önce bitirmekte fayda var. Çember kaba dıştan tornalandıktan sonra bitirilen bir delik, kaba dışın ne yaptığını devralır. İnce bir göbekte, takım fazla zorlanırsa tornalama pasosunun kendisi deliğin ağzını çanaklaştırır ve çanaklaşmış bir delik bütün diski mil üzerinde kaçık oturtur.
Kanal formu. Tek V kanal, form takımıyla bir dalmadır ve takım bütün parti için bir kez bilenip ayarlanmalıdır. İşin bozulduğu yer çok kanallı kasnaktır: kanalları yüzden tek tek açmak, yığın boyunca biriken bir konum hatası bırakır, böylece kayış iki kanala oturur ve geri kalanına sürtünür. Kanalları bitmiş yüzden ve yığın ölçüsünü o yüzden alarak açmak aileyi bir arada tutar.
Çember ve gövde. Büyük bir kasnak, bir gövde ve çoğu zaman kütleyi azaltmak için bir hafifletme deliği takımıyla tornalanır. Bu delikleri, delik oluşturulduktan sonra o datumdan delin; yoksa disk bir tarafta ağır çıkar ve tahrik ettiği makine bunu devir başına bir darbe olarak hisseder. Hızda çalışan bir kasnakta dengesiz bir disk, üzerinde herhangi bir ölçüm yapılamadan önce duyulur.
Döküm değişkenliği. Dökme volanlar yuvarlak olmayan, yüzlerinde çıkma açısı ve kabuklarında sert bölgeler olan hâlde gelir. İlk operasyon, gerçekten temizlenecek payı kullanarak bir yüzü alınlatmak ve deliği açmaktır. Döküm parçaların çizimde paya ihtiyaç duymasının nedeni budur: çember ölçüsü bitmiş ölçüde gelmiş bir dökümün, delik ayarlandıktan sonra gidecek yeri yoktur.
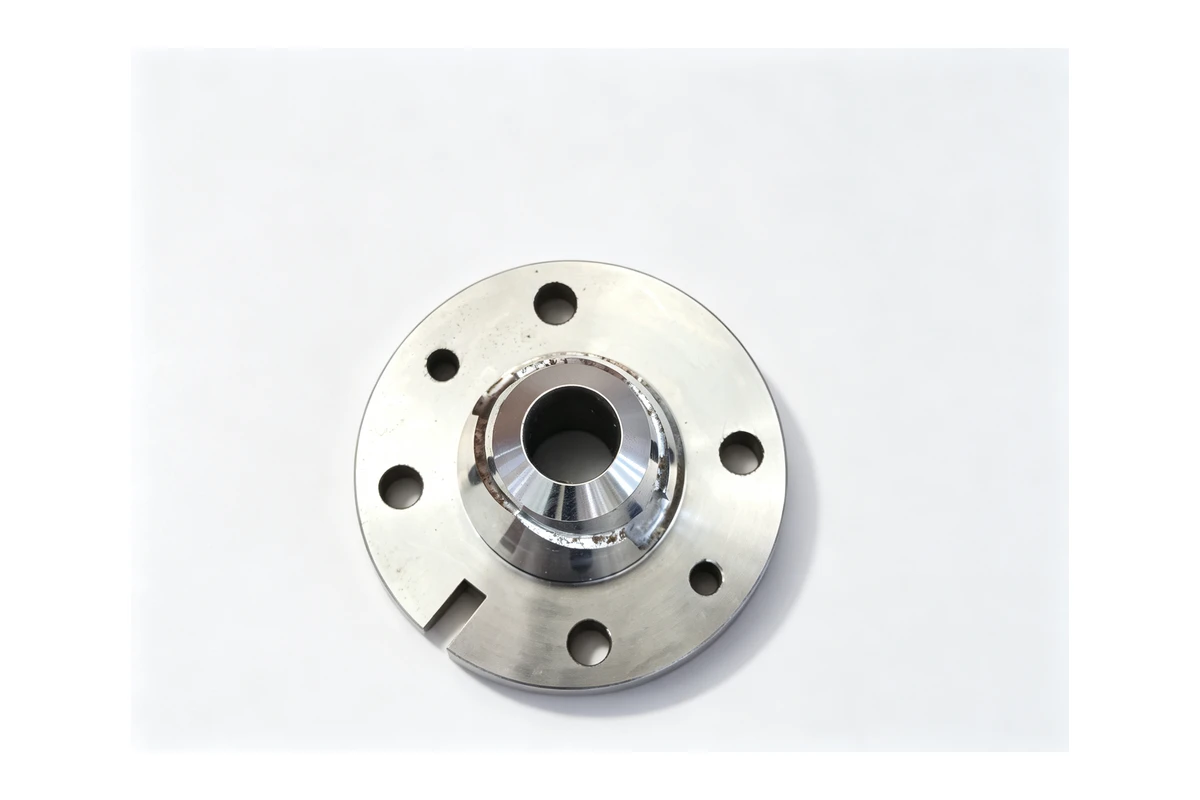
Parti boyunca tutarlılığı korumak
Bir tahrik grubu tek bir kasnağı önemsemez. Yedek parçanın mile oturmasını, eşleşen kasnakla aynı düzlemde durmasını ve kayış gerginliğini değiştirmemesini önemser. Bu bir tutarlılık sorusudur ve ilk kesimden önce cevaplanır: aynı bağlama aparatı, aynı datum, delik, yüz ve kanal konumu üzerinde aynı ilk parça kontrolü ve partiyle birlikte giden bir kaydı.
Elli kasnaklık bir seride kayan değişken torna değildir. Ayna ayakları ve bağlama aparatıdır. Bir dış çap için tornalanmış yumuşak ayaklar, bir sonraki ölçü için yeniden tornalandığı anda eş merkezliliğini kaybeder ve vardiyada bir kez temizlenen bir aparat, parçayı vardiya başında vardiya sonundan farklı tutar. Bir partiyi bir arada tutan atölyeler aparatı işin parçası sayar ve tezgahla değil parti numarasıyla birlikte saklar.
Tornalama merkezlerimizi bu gerçeğin etrafında kuruyoruz: rijit bir eğik yatak, malzemenin gerektirdiği kesme derinliğine göre boyutlandırılmış bir mil ve kanal takımının, tornalama çubuğunun ve matkabın seri boyunca ayarlı kalabileceği kadar istasyonlu bir kule. Bir disk parçanın frezelenen tarafı genellikle machining solutions dizisinin geri kalanında anlattığımız dikey tezgahlara düşer ve aynı problemin dişli versiyonu zincir dişlisi işleme notumuzda yazılıdır.
Teklife neler yazılmalı
Volan ve kasnak taleplerinin çoğu bir dış çap, bir delik ve bir adet olarak gelir. Bu bir başlangıç. Fiyatı değiştiren şeyler malzeme ve döküm mü plaka taslak mı olduğu, bitmiş kalınlık, kasnaksa kanal formu ve sayısı, delikte kama yuvası mı konik kilit burcu mu olduğu, varsa cıvata dairesi, denge deliği gerekip gerekmediği ve parçanın tek disk mi cıvatalı bir grubun yarısı mı olduğudur.
Disk bir grup olarak dengeleniyorsa bunu söyleyin. Denge bütün dönen grubun özelliğidir ve tek başına dengelenmiş bir parça grubu yine de bozabilir. Bir parça kullanımda arızalandıysa, arızalanan parça çizimden daha faydalıdır; çünkü aşınma deseni bize sorunun delikte mi, yüzde mi yoksa kanalda mı olduğunu söyler.
Sık aldığımız sorular
Bir volan tamamen tornada işlenebilir mi?
Yuvarlak özellikler evet: iki yüz, çember ve delik. Kama yuvası, cıvata dairesi ve denge delikleri için, tornada tahrikli takımlı bir kule yoksa, freze ya da broş gerekir. Çoğu disk için pratik ayrım, yuvarlak işler için torna ve yuvarlak olmayan her şey için tek bir freze bağlamasıdır.
Kanallar delik bitirilmeden önce mi sonra mı açılmalı?
Sonra. Kanal konumu bitmiş yüzden ölçülmelidir ve yüz ancak delik kesinleştikten sonra bir anlam taşır. Hâlâ döküm kabuğuyla birlikte hareket eden bir yüzden kanal açmak, aynada salgısız dönen ama mile takıldığı anda kayışı kaçıran bir kasnak verir.
Bir kasnağın kayışın tek tarafında aşınmasını nasıl önlersiniz?
Önce iki yüzü ve deliği kontrol edin, sonra kanalları. Deliği yüzüne dik olmayan bir kasnak eğik döner, kayış her kanalın bir yanağını yükler ve aşınma kayışın bir tarafında görünür. Uzun süre doğru çalışmış bir kasnakta kanal profili nadiren nedendir.
Her volanda denge deliği gerekir mi?
Hayır. Küçük diskler ve düşük hızlı tahrikler genellikle tornalanmış hâliyle sorunsuzdur. Denge delikleri büyük çaplı parçalarda, hızda çalışan gruplarda ve et kalınlığı değişken gelen dökümlerde hakkını verir. Kullanıldıkları yerde, cıvata dairesiyle aynı bağlamada, bitmiş delikten ve bitmiş yüzden delinirler.
Hangi parti büyüklüğünde özel bir bağlama aparatı mantıklı olur?
Yaklaşık yirmi parça. Bunun altında yumuşak ayaklar ve ilk parça kontrolü bir plakadan daha ucuzdur. Bunun üstünde, delikten ve arka yüzden konumlanan bir aparat, partideki tutarlılık kazancından önce, sadece hazırlık süresinde kendini amorti eder.
Sonraki adım
Çizimi, malzemeyi ve durumunu, parti büyüklüğünü gönderin ve hangi yüzün eşleşen parçaya oturduğunu söyleyin. Kasnaksa kayış kesitini ve kanal sayısını belirtin. Kurulum planı, tezgah ve parti gerektiriyorsa aparatı da içeren bir fiyatla dönüş yapacağız. Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038