Alüminyum EV batarya teknesi: önce kaynak
Tekne 2,4 m uzunluğunda kamyondan indi ve operatörün yaptığı ilk iş, sızdırmazlık yüzeyine bir cetvel koymak oldu. Düz değildi. Ekstrüder yanlış bir şey yaptığı için değil, kaynakçı dikkatsiz olduğu için de değil; çerçeve üç gün önce kaynatılmıştı ve alüminyum bunu unutmuyor. Eğrilik ortadaydı, yaklaşık bir parmak genişliğinde ve gevşek bir halat gibi parçanın tüm boyunca uzanıyordu.
Bu, bir EV batarya teknesinin bir talaşlı imalat atölyesine ulaştığında normal durumudur. Ekstrüzyonlardan yapılmış, uzun, ince cidarlı bir kaynak konstrüksiyondur ve her biri kaynak ısısından bir miktar hatıra taşıyarak gelir. İşleme planının karar vermesi gereken şey alüminyumun nasıl kesileceği değil — o kolay —, zaten eğrilmiş bir parçayı nasıl tutacağı, içine iki metre arayla birbirine uyması gereken unsurları nasıl açacağı ve parçayı düz olarak nasıl geri vereceğidir.
Aşağıda bu işi burada nasıl planladığımız var: teknenin ne yapması gerektiği, kaynak sırasının neden kesiciden daha önemli olduğu, datanın nasıl seçildiği, parçanın ezilmeden nasıl tutulduğu ve hangi makinenin yeterince uzun olduğu. Bu yazı, her parça ailesinin aynı şekilde ele alındığı işleme çözümleri notlarımızın devamıdır.
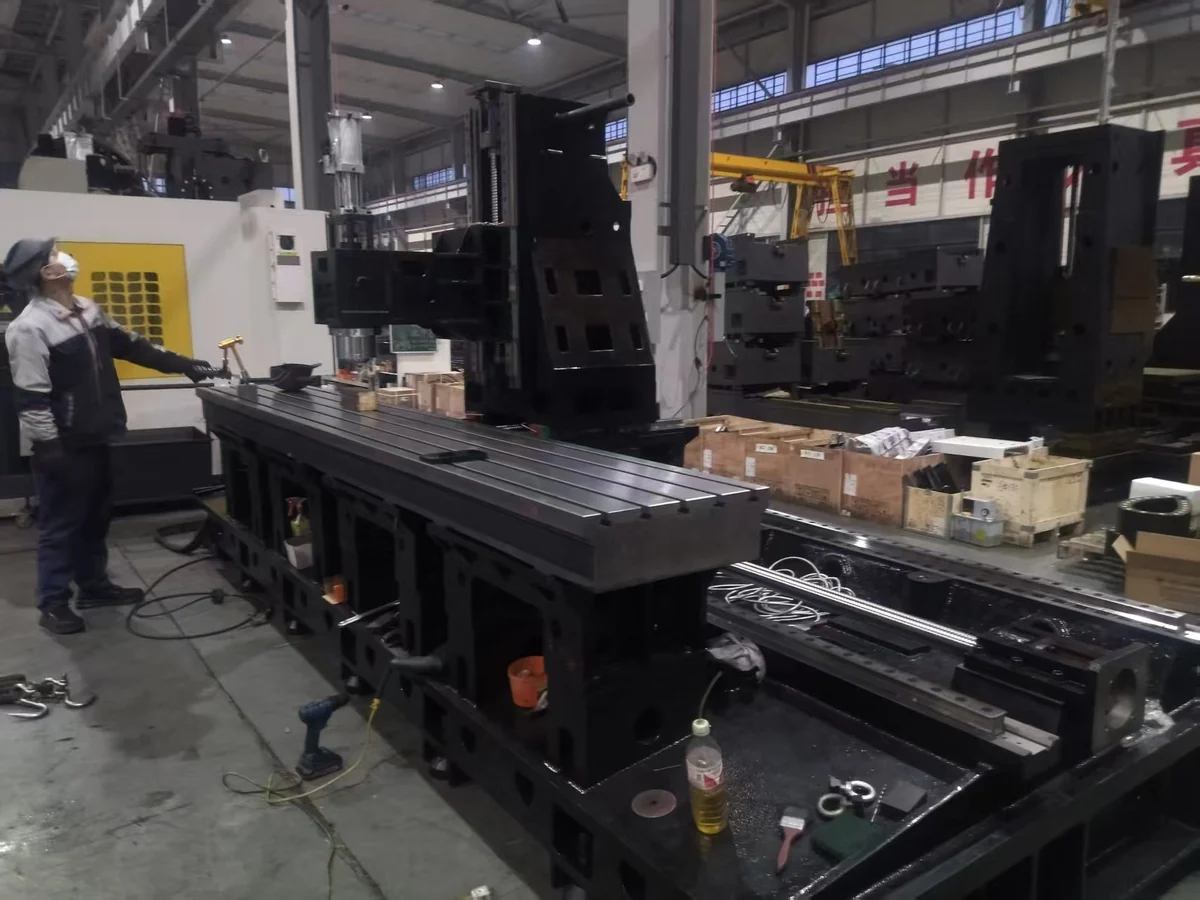
Batarya teknesi aslında nedir
Bu ad üç farklı parçayı kapsar ve üçü farklı işlenir. Birincisi teknenin kendisi: yan duvarları olan bir taban sacı, genellikle çerçeve şeklinde kaynatılmış alüminyum ekstrüzyon, üstte kapağın cıvatalandığı bir flanş ve contaya karşı kapanması gereken bir sızdırmazlık kanalı. İkincisi içindeki soğutma plakası: çoğu zaman iki ince sacın yapıştırılması veya sürtünme karıştırma kaynağıyla bir boşluk oluşturması, giriş çıkış portları ve termal temas için düz bir üst yüzey. Üçüncüsü, tekneyi bölmelere ayıran modül çerçevesi veya enine traversler.
Üçü de aynı özellik listesini paylaşır: uzun düz kenarlar, tüm boyunca uzanan bir sızdırmazlık veya birleşme yüzeyi, parçayı kapsayan bir düzende bir dizi montaj burcu veya dişli insert ve aracın alt gövdesine düz oturması gereken bir taban. Önemli olan tek bir delik değil. Bir metreden fazla arayla duran unsurlar arasındaki ilişkidir ve bu, makine problemi değil, bağlama ve datuma problemidir.
Çelik ve döküm tekneler de var. Preslenmiş çelik tekne, işlenmiş insertleri olan bir pres parçasıdır ve sac gibi davranır: yaylanır ve bir kalıba karşı tutulması gerekir. Döküm tekne daha rijittir ve gövde işine daha yakındır; eğer yaptığınız buysa, EV motor gövdesi yazısı aynı döküm işi sınıfını ele alıyor.
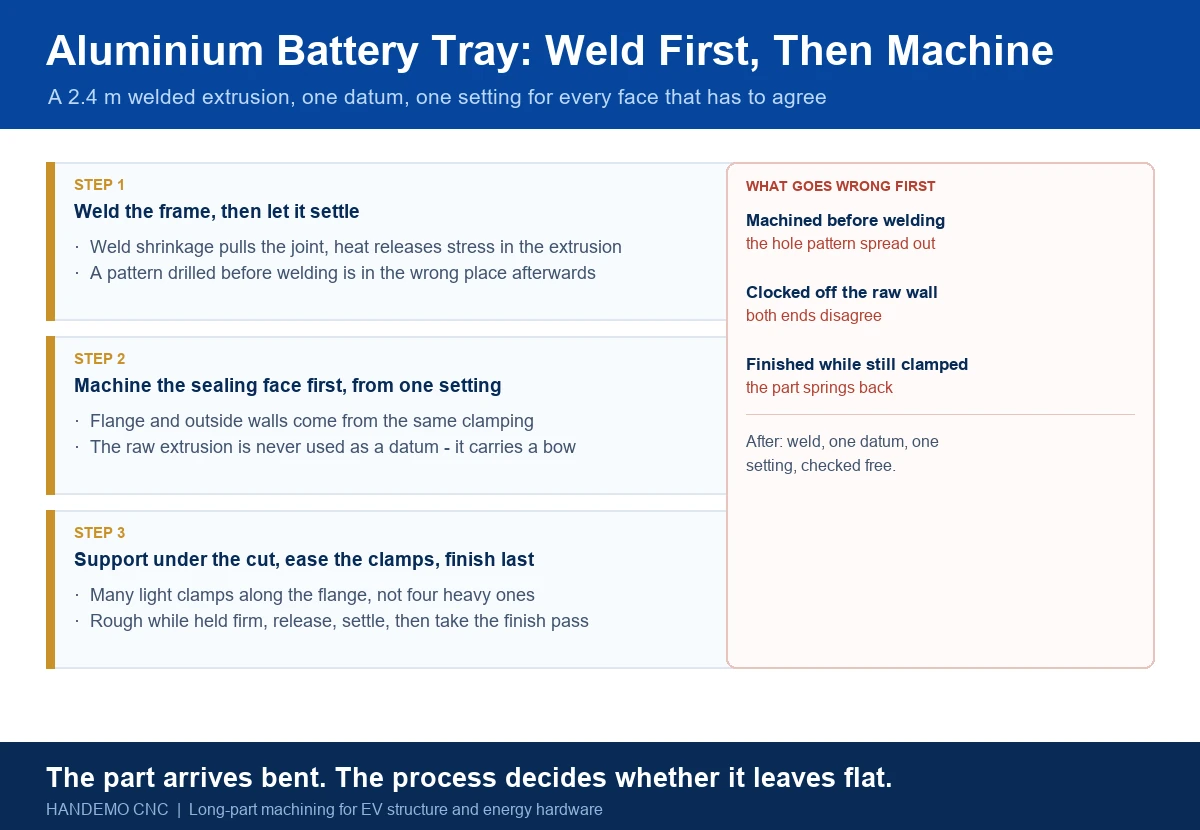
Kaynaktan sonra işleyin, asla önce
Bu işteki en pahalı hata bir sıra hatasıdır ve kimse makineye dokunmadan önce yapılır. Bir atölye ekstrüzyonu düz işler, montaj düzenini deler ve sonra kaynağa gönderir. Çerçeve kaynaklı olarak döner, parça kaymıştır ve doğru olan düzen artık ya açılmış ya da içeri çekilmiştir. Her delik delindiği yere göre doğru yerdedir ve hiçbiri parçaya göre doğru yerde değildir.
Alüminyum kaynak konstrüksiyonlar iki sebeple kayar. Dikiş soğurken çeker ve birleşimi kaynak dikişine doğru çeker. Isı ayrıca ekstrüzyonda presden kalan gerilmeleri gevşetir, böylece kesildiğinde düz olan profil bir kaynak çevriminden sonra hafifçe eğri hale gelir. Her iki etki parça dokunulacak kadar soğuduktan sonra da bir süre devam eder; açılıştaki teknenin üçüncü gün hâlâ hareket ediyor olmasının sebebi budur.
Bizim çalıştığımız pratik kural: önce tüm kaynak, sonra bir oturma süresi, sonra datayı kuran ve birbirine uyması gereken her şeyi kesen tek bir işleme operasyonu. Tasarım işlemeden sonra kaynağı zorunlu kılıyorsa, tek güvenilir seçenek işlenmiş yüzeylerde ikinci bir paso için yeterli pay bırakmak ve kaynaktan sonra onları yeniden işlemektir. Aynı kararı uzun uzun kaynaklı makine gövdesi vaka çalışmasında yazdık; orada parça 6 m idi ve cevap gerilim gidermeden sonra tek bir finiş pasosuydu.
Düz olmayan bir parçada datayı seçmek
Teknenin üç data adayı vardır ve eşit değildirler. Üst flanştaki sızdırmazlık yüzeyi kapağın kapandığı yerdir, dolayısıyla paketin su geçirmez olup olmayacağını bu belirler. Tabandaki modül montaj pedleri hücrelerin oturduğu yerdir, dolayısıyla modüllerin terazide olup olmayacağını ve termal boşluğun eşit olup olmayacağını bu belirler. Dışarıdaki montaj burçları tekneyi araca bağlayan yerlerdir, dolayısıyla paketin araca sığıp sığmayacağını bu belirler.
Biz genellikle sızdırmazlık yüzeyinden kurarız, çünkü en uzun sürekli unsur odur ve müşterinin sızdırmazlık testi yapacağı yüzey odur. O yüzey ilk işlenir, dış duvarlarla aynı bağlamada, böylece flanş ve duvarlar tek bağlamadan çıkar. Sonra modül pedleri ham tabana değil ona paralel kesilir ve montaj burçları aynı bağlamadan konumlanır. Sonuç, tabanı kapağa göre düz olan bir teknedir; montajın gerçekten ihtiyaç duyduğu şey budur.
Kaçındığımız şey ham ekstrüzyonu data olarak kullanmaktır. Ekstrüzyon parçadaki en güvenilmez yüzeydir: bir eğriliği, kaynaktan bir burulması ve kalıbın kapandığı yerde bir dikiş çizgisi vardır. Onu data olarak kullanmak, her işlenmiş yüzeyin eğriliği devralması demektir ve sonunda ölçülen düzlük, ekstrüzyonun düzlüğü artı bağlamanın yaptığı şeydir.
İki metre ince duvarı ezmeden tutmak
Alüminyum tekne duvarı çoğu zaman 3 ila 4 mm kalınlığındadır ve taban çok daha kalın değildir. Bunu normal bir mengene ile bağlarsanız parça çene altında deforme olur, deforme halinde işlenir ve bağlama çözüldüğünde başka bir şekle yaylanır. Kesim makinede ölçüsel olarak doğru, tezgâhta yanlıştır ve ardından gelen tartışma hep aynıdır: ölçüm dürüsttü, işleme dürüsttü ve parça hâlâ oturmuyor.
Üç şey bunu düzeltir. Birincisi, destek kesilen unsurun altına gider, parçanın uçlarına değil. Frezelenen pedin tam altına bir kriko veya ayarlanabilir bir destek seti, kesme kuvvetinin tabanı eğmek yerine desteğe gitmesi demektir. İkincisi, bağlama basıncı düşük ve yayılmıştır: dört büyük yerine flanş boyunca çok sayıda küçük bağlama veya parça izin veriyorsa tabanda bir vakum bağlama. Üçüncüsü, sızdırmazlık işlevi taşıyan herhangi bir yüzeyde son pasodan önce bağlama gevşetilir ve finiş pasosu parça sürecin izin verdiği kadar serbestken alınır.
Kesme sırası da aynı sebeple önemlidir. Parça sıkı tutulurken her şeyi kaba işleyin, sonra serbest bırakın, oturmasını bekleyin, sonra finiş yapın. Finiş pasosu parça hâlâ bağlamayla mücadele ederken alınırsa, serbest kalan parça o mücadelenin şeklini taşır.
Bu boyutta alüminyum kesmek
Alüminyum yumuşaktır, bu da insanlara kolaymış gibi davrandırır ve uzun bir parçada öyle değildir. Sorunlar talaş tahliyesi ve takım erişimidir. Tekne tabanındaki bir cep 150 mm derin ve 400 mm uzun olabilir; o derinlikte talaşın gidecek yeri yoktur. Talaşı yeniden kesmek takımı kıran ve hiçbir polisajın düzeltemeyeceği yırtık bir yüzey bırakan şeydir.
Bu işlerde birincil talaş kontrolü olarak hava üflemeyi, takımın izin verdiği yerde milli içi soğutmayı ve talaşın cebin içinde dolaştırılmak yerine cepten çıkması için cilalı kanallı ve yüksek helisli kesiciler kullanıyoruz. Uzun erişim ikinci sorundur: tutucudan 150 mm dışarı çıkan bir takım yük altında sehim yapar ve ince bir tabanda bu sehim cep duvarında bir koniklik olarak görünür. Tasarım izin verdiğinde cebi tek pasoda uzanmak yerine daha kısa takımla kademeli alıyoruz.
Alüminyum sıcaklıkla da hareket eder. 2,4 m'lik bir parça soğuk bir sabah ile ılık bir öğleden sonra arasında ölçülebilir şekilde uzar; yani aynı saatte kesilip kontrol edilen bir tekne vardiya sonunda farklı olabilir. Uzun parçalarda iş parçasını soğuk kamyondan indirir indirmez işlemek yerine finiş pasosundan önce atölyede bekletiyoruz.
Makineyi mille değil tabla boyuyla boyutlandırmak
Tekne işi için aldığımız taleplerin çoğu mil etrafında tanımlanıyor ve mil bunun en az önemli kısmı. İşi belirleyen, parçanın ne kadarının tablada durduğudur, çünkü iki ucun tek bağlamada kesilip kesilemeyeceğini bu belirler. Makine kısaysa parça iki operasyonda yapılır ve ikinci operasyon basamağın ortaya çıktığı yerdir.
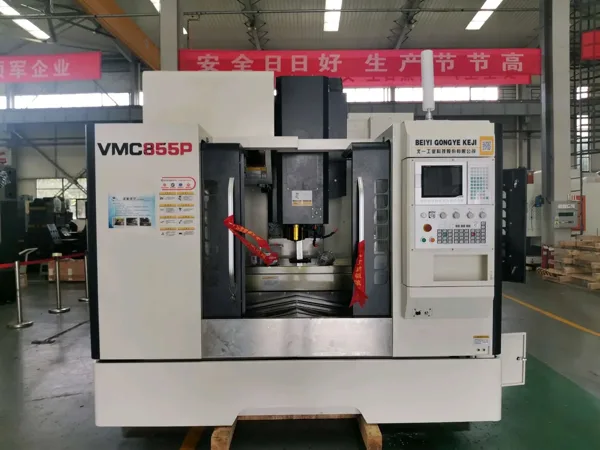
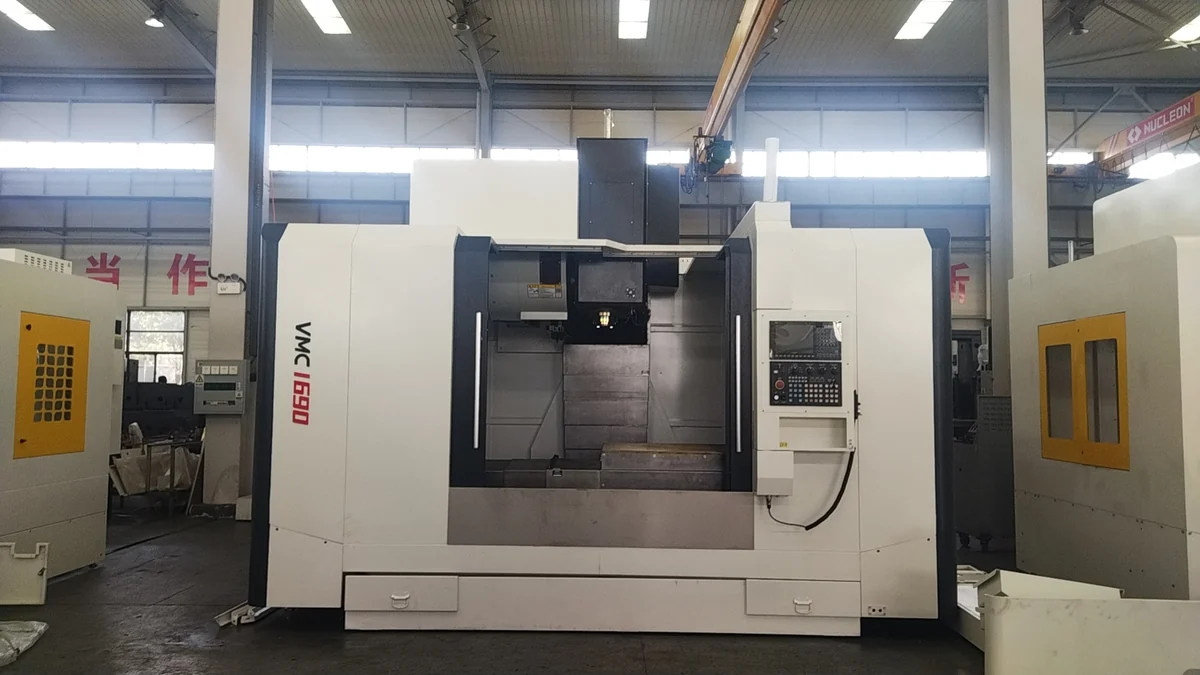
Yaklaşık 1,4 m'ye kadar tekneler için VMC1560 doğal seçim: 1500 kg kapasiteli 2200 × 600 mm tabla, 1500 mm X ekseni, 650 mm Y ve Z, 100 mm aralıklı beş adet 18 mm T yuvası ve 24 / 24 / 18 m/dk hızlı hareket. Tabla bilerek eksenden uzundur; bu, bağlama için ve parçanın millsiz eksen dışına taşması için yer bırakır.
Daha geniş bir tekne veya uçlarında derin cepler olan bir tekne için VMC1690, aynı 1500 kg kapasitede 1600 × 800 mm tabla, 1600 / 900 / 700 mm eksenler ve 6000 dev/dk BT50-190 mil taşır. Cep derin ve takım uzunken büyük koni sahip olmaya değer, çünkü burundaki fazla rijitlik duvarı kesimin dibinde düz tutan şeydir.
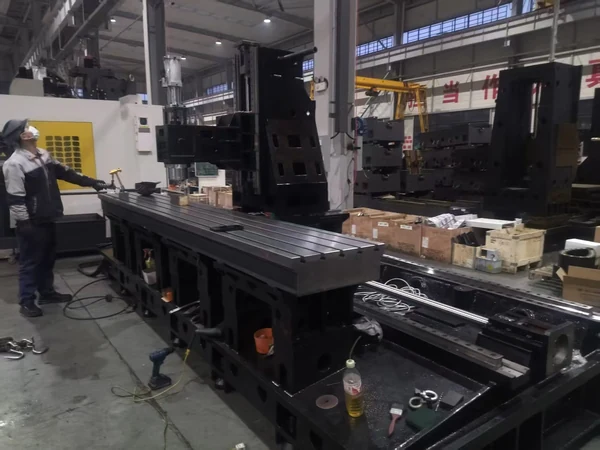
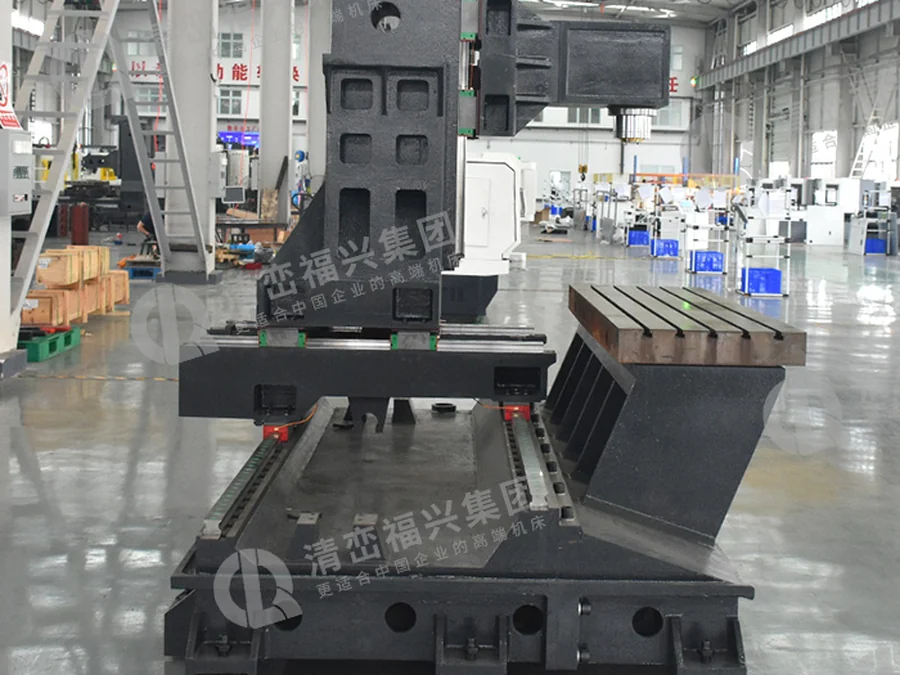
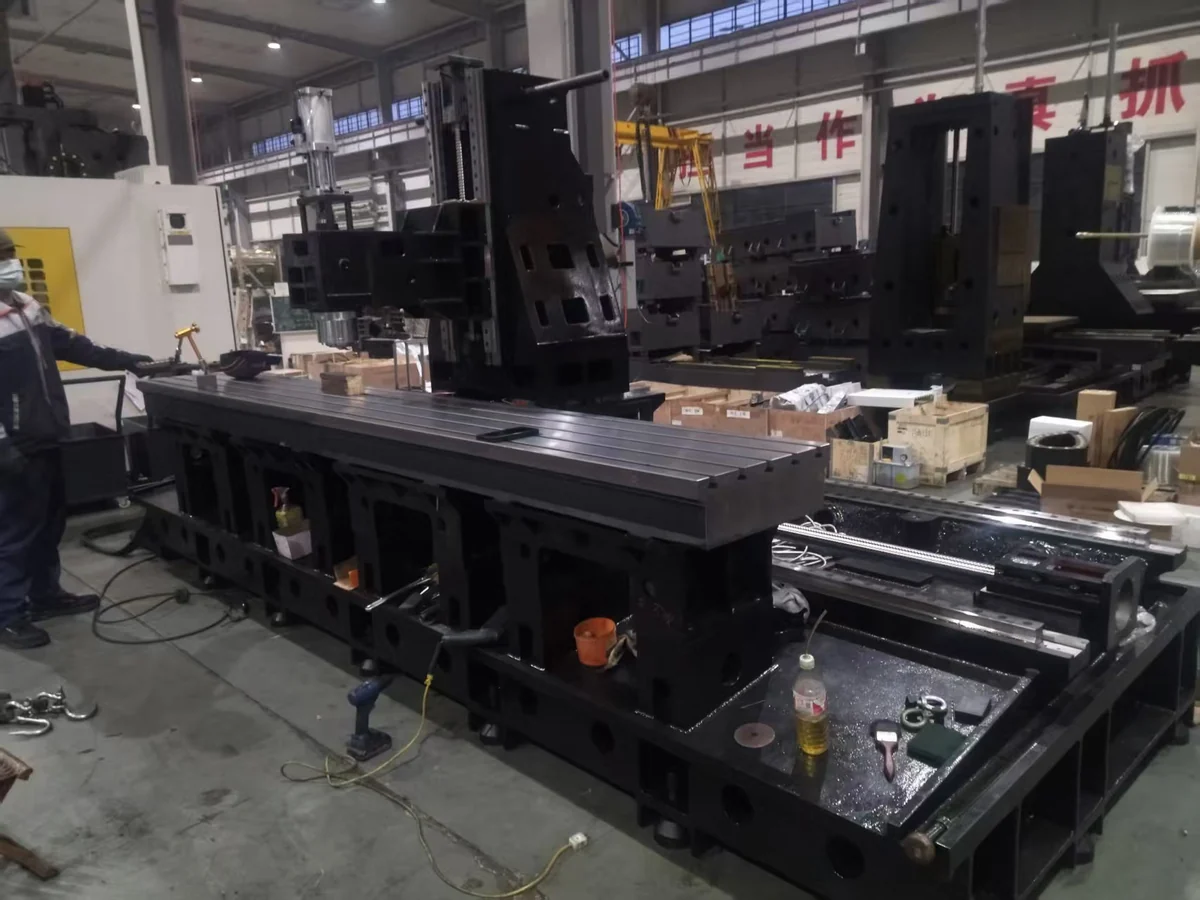
Tekneler standart bir dikey makinenin kapsayabileceğinden uzun olduğunda cevap, uzunluk etrafında kurulmuş bir makinedir. Çift kolonlu makinelerimiz birkaç metre uzunluğunda tablalar taşır; tabla değil kolon hareket eder, böylece 3 m'lik bir ekstrüzyon yeniden konumlandırılmadan tüm boyunca işlenebilir. Bu yazıdaki fotoğraflar o yapıdan: yatak, tüm boyunca cıvatalanmış raylarla tek bir döküm ve tabla tek parça, çünkü bölümlerden yapılmış bir tabla sızdırmazlık yüzeyini birleşim boyunca düz tutamaz.
Teknenin açılı uçları veya yana bakan portları varsa 5 eksenli bir makine ikinci operasyonu ortadan kaldırır. LH400 600 / 1000 / 600 mm eksenlerle 400 mm tabla ve 12000 dev/dk BT40D mil alır; bu, teknenin kendisinden çok bir paketin etrafındaki braketlere, uç plakalara ve daha küçük yapısal parçalara uyar. Genel olarak uzun bir dikey ile portal düzen arasındaki seçimi portal ile dikey karşılaştırması ortaya koyuyor.
İki uç tek bağlama, ya da doğru yapılmış iki bağlama
Eksen parçayı kapsıyorsa iki uç tek bağlamada kesilir ve soru ortadan kalkar. Kapsamıyorsa ikinci operasyon doğaçlama değil planlanmalıdır. Güvenilir yöntem, bir ucu tamamen işlemek, sonra o uçtaki işlenmiş unsurlara yeniden bağlayıp diğerini işlemektir; böylece ikinci uç ham ekstrüzyondan değil birinciden konumlanır. İki uç farklı zamanlarda kesilmiş olsa da birbirine uyar.
İşe yaramayan şey parçayı çevirip dış duvarlardan saat tutmaktır. Duvarlarda eğrilik ve burulma vardır, bu yüzden her tekne biraz farklı çıkar ve iki uç, duvarın o sabah ne kadar kaçık olduğu kadar birbirinden ayrılır. Bir partide tekrarlanabilir bir işi ayıklama işine çeviren varyans budur.
Tekne çıkmadan önce neler kontrol edilir
Tekne bağlı değil, serbest kontrol edilir. Sızdırmazlık yüzeyi bir markalama plakasına veya üç noktaya oturtulur ve cetvel altındaki boşluk boyunca ölçülür; önemli olan serbest bırakıldıktan sonraki boşluktur, çünkü müşterinin cıvatayla bastıracağı şekil odur. Modül pedleri aynı şekilde kontrol edilir ve sızdırmazlık yüzeyine göre yükseklikleri makineden varsayılmak yerine komparatörle ölçülür.
Montaj burçları düzen üzerinde kontrol edilir; müşteride varsa araç tarafındaki delik konumlarını taşıyan bir fikstürle, çünkü tek başına doğru ve düzen içinde yanlış olan bir burç, montaj hattında ortaya çıkan arızadır. Soğutma plakalı sürüm önce sızdırmazlık testinden geçer, çünkü sızdıran bir boşluk düzlüğü anlamsız kılar. Partinin ilk parçasında da bir modülün deneme montajını isteriz; bu, herhangi bir çizim kontrolünden fazlasını yakalar.
Malzeme ve kalınlık notları
Teknelerin çoğu 6000 serisi ekstrüzyondur, tipik olarak 6061 veya 6082; taban ve duvarlar tek profilde, uçlar kaynaklı plakalarla kapatılmıştır. Ekstrüzyonun temper durumu önemlidir: T6 temiz keser ve şeklini korur, daha yumuşak bir temper ise sıvanır ve kabuk alındığında daha fazla hareket eder. Yapısal bir sürüm için tekne 7075 olarak belirtildiğinde kesme hâlâ alüminyumdur ama parça daha rijittir ve onu eşit desteklemeyen bir bağlamaya karşı daha az affedicidir.
Döküm tekneler ve döküm uç plakalar yine farklı davranır ve model onaylanmadan önce dökümün prova işlemesi gerekir, çünkü bir yüzünde temizlenen bir döküm diğerinde temizlenmeyebilir. Bu herhangi bir gövde işiyle aynı disiplindir ve ince cidarlı parçalar yazısı bunun duvar kalınlığı tarafını ele alıyor.
Talebe neler eklenmeli
Bir çizim ve bir adet fiyat verir. Çizim artı dört bilgi bir süreç verir. Bu dördü: parçanın kaynaklı olup olmadığı ve ne zaman, kapağın hangi yüzeye karşı sızdırmazlık yaptığı, teknenin araçta nasıl desteklendiği ve parçanın toplam uzunluğu. Bunlarla tek bağlamada mı iki bağlamada mı gideceğini, hangi makineye gireceğini ve bağlamanın nasıl görüneceğini söyleyebiliriz. Bunlar olmadan sadece bir sayı verip varsayımların tutmasını umabiliriz.
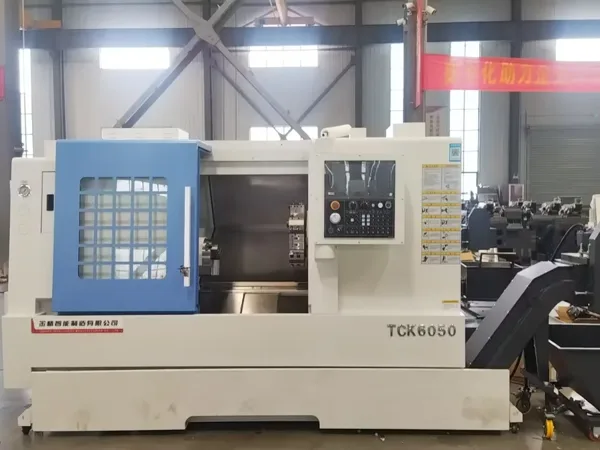
Bu sınıf iş için 2008'den beri 220.000 m²'lik bir tesiste makine yapıyoruz ve buradan çıkanların hatırı sayılır bir kısmı 150'den fazla ülkede EV yapısı ve enerji donanımı üreten atölyelere gidiyor. Bu fotoğraflardaki parçalar kendi makinelerimizde kesildi; eğri gelen bir parçaya uzun bir tablanın ne yaptığını müşteriye dürüstçe söylemenin tek yolu bu.
Sık sorulan sorular
Standart bir dikey işleme merkezi batarya teknesi işleyebilir mi?
Yaklaşık 1,4 m'ye kadar evet ve 1500 mm X eksenli bir VMC1560 makul bir seçim. Bunun ötesinde parça ya daha uzun bir makine ya iki bağlama gerektirir; iki bağlama da birinciden taşınan bir data gerektirir, dış yüzden yeniden saat tutmayı değil.
Ekstrüzyon neden kaynaktan önce işlenmez?
Çünkü kaynak parçayı hareket ettirir. Çekme birleşimi çeker ve ısı ekstrüzyondaki gerilmeyi gevşetir, bu yüzden kaynaktan önce delinen bir düzen sonrasında yanlış yerdedir. Önce kaynak, oturmasını bekle, sonra birbirine uyması gereken her şeyi tek operasyonda işle.
İnce bir tabanın bağlamada ezilmesi nasıl önlenir?
Kesilen unsurun altından destekle, bağlamayı flanş boyunca çok sayıda noktaya yay, basıncı düşük tut ve finiş pasosundan önce bağlamaları gevşet. Bağlamayla mücadele ederken bitirilen bir parça o mücadelenin şeklinde çıkar.
Tekne kadar soğutma plakasını da işliyor musunuz?
Evet. Soğutma plakası kesme işinden çok bir düzlük ve sızdırmazlık işidir: üst yüzey modüllere oturmalı, portlar açık olmalı ve boşluk tutmalıdır. Genellikle tekneyle aynı uzun makinede işlenir, böylece ikisi de tek datadan çıkar.
Tek bağlamada gerçekte ne kadar uzunluğu kapsayabiliyorsunuz?
Tablaya bağlı ve önce tablayı boyutlandırıyoruz. Çift kolonlu makinelerimiz kolon hareket ederken birkaç metre uzunluğunda tablalar taşır, böylece 3 m'lik bir ekstrüzyon yeniden konumlandırılmadan tüm boyunca işlenir. Parça uzunluğunu söyleyin, hangi gövdenin kapsadığını söyleyelim.
Handemo CNC ile iletişime geçin | E-posta: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038