CNC ile çark işleme: süreç ve tezgâhlar
Bir fotoğraf ve bir cümleden oluşan çok belirli bir talep türü vardır: bu çark, işleyebilir misiniz? Fotoğraf neredeyse her zaman bir tezgâhta, gün ışığında, biraz yukarıdan çekilmiştir ve kanatları yelpaze gibi açılmış, metal bir çiçeğe benzeyen bir parçayı gösterir. Cümle ise neredeyse her zaman yüzey kalitesi ya da ölçüldüğünde yerinde durmayan bir kanat hakkındadır.
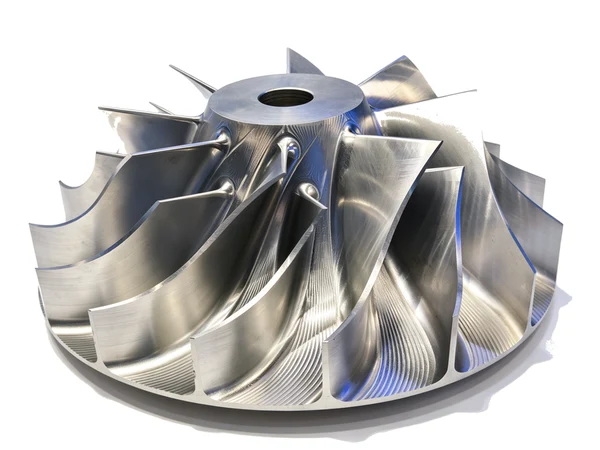
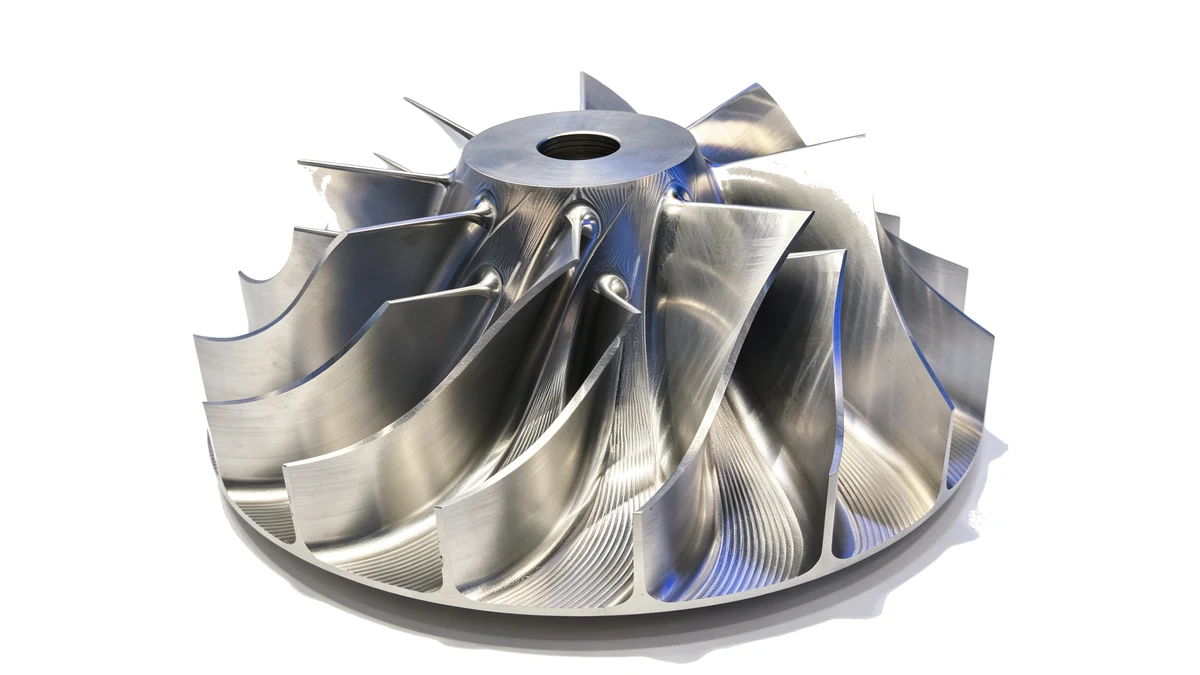
Çark, şeklin zor kısım olmadığı işlerden biridir. Sonuçta bir kanat, kalınlığı olan bir eğridir. Zor olan şudur: her kanat incedir, ucunda desteklenmez ve aynı bağlamada işlenmesi gereken bir göbeğe bağlıdır. Aşağıdaki fotoğraftaki çark, kendi atölyemizdeki bir tezgahtan finiş pasosundan sonra çıktı ve gösterilmeye değer olmasının nedeni, üzerinde hiçbir yerin sonradan polisaj görmemiş olmasıdır. Akış yüzeyleri kesildikleri gibi duruyor.
Çark neden sadece frezelenmiş bir parça değildir
Kesicinin gerçekte ne yapması gerektiğine bakın. Takım bir kanat boyunca aşağı inerken kesim her pasoda iki kez kesilir, takım ötmeye başlayacak kadar dışarı çıkar ve arkasındaki duvar kesilmek yerine esneyip kaçacak kadar incedir. Sonra bir sonraki kanada, sonra bir sonrakine geçer, ta ki turu tamamlayana kadar. Son kanat bittiğinde parça, kesme kuvvetleri tarafından defalarca yüklenip boşaltılmıştır.
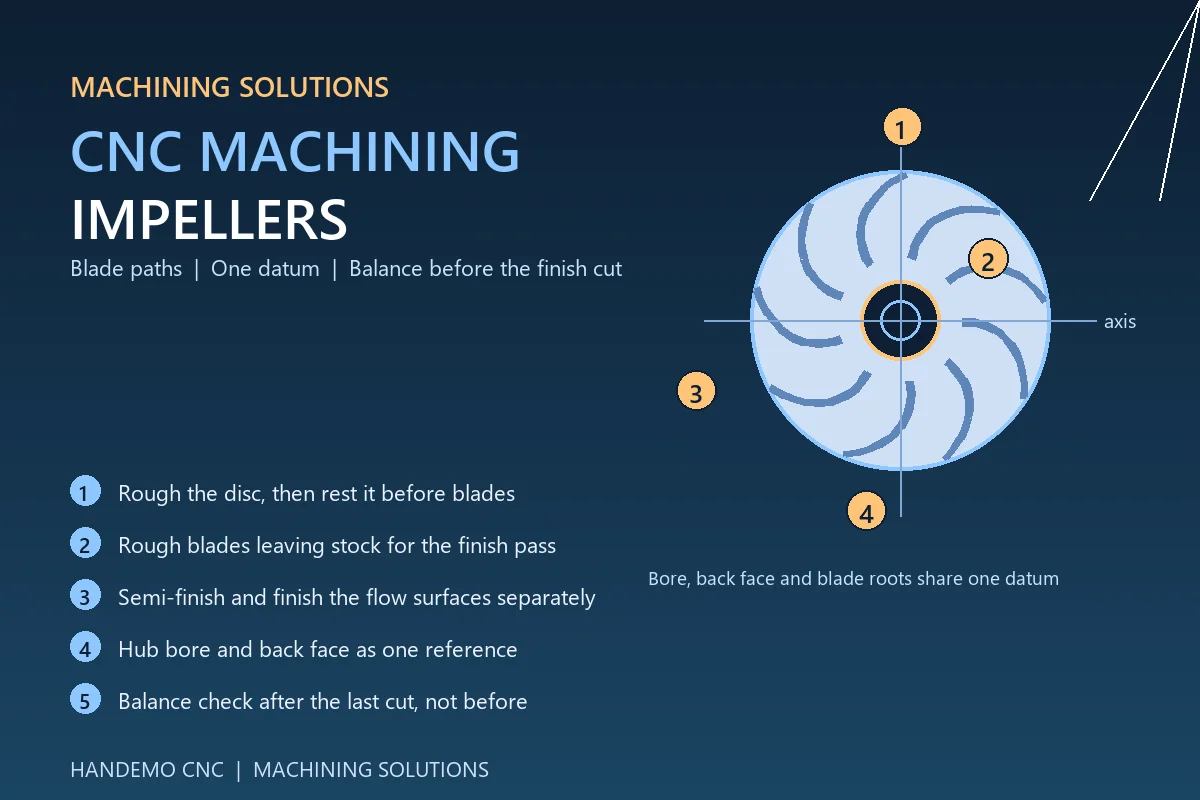
Buna kanatların göbeğe doğru kapanmasını, yani aralarındaki boşluğun tam takımın en az yeri olduğu noktada daralmasını ekleyin; elinizde sıranın kesme verisinden daha önemli olduğu bir parça olur. İşin akıcı gitmesini üç şey belirler:
- Kanatların kaba ve finiş olarak ayrı pasolarda mı, yoksa tek seferde mi işlendiği
- Göbeğin, kanatların ve arka yüzün tek bir datumı mı, üç ayrı datumı mı paylaştığı
- Finiş kesiminden önce mi, yoksa sadece sonrasında mı balans kontrolü yapıldığı
Bu listede egzotik hiçbir şey yok. Herhangi bir ince cidarlı işte uygulanan disiplinin aynısı, sadece aynı anda her yönde ince olan bir şekle uygulanmış hâli.
İşin yarısını taslak belirler
Genellikle gördüğümüz ölçülerdeki çarklar dört biçimden birinde gelir ve her biri farklı bir başlangıç noktası belirler.
Bir döküm. Kanatlar dökümhaneden net şekle yakın çıkar, yani tezgâh bir diski kaldırmıyor, zaten yaklaşık doğru olan bir şeyi temizliyor. Malzeme açısından en ucuz yol, ilk operasyon açısından en zorlu yoldur; çünkü döküm kendi gerilmesiyle ve eşit şekilde alınması gereken bir kabukla gelir. Dökümler genellikle baştan sona kaba işlenir, sonra bir şey finişlenmeden önce dinlenmeye bırakılır.
Bir dövme. Dökümden daha yoğun ve daha öngörülebilir; hızlı dönecek veya yük görecek çarklar için doğal seçim. Dövme taslaklar normalde daha ağır bir ilk paso ister ve kanat kökleri temiz kesilebilsin diye dövme çapaklarının önce alınması gerekir.
Dolu çubuk veya plaka. Taslak dolu bir disk veya kademeli bir yuvarlaktır ve kanatların arasındaki her şey talaş olarak çıkar. Bu yol prototipler, küçük partiler ve müşterinin baştan sona tek malzeme istediği çarklar içindir. İşleme süresi açısından en pahalı, ilk numuneye çoğu zaman en hızlı yoldur; çünkü hazırlanacak bir şey yoktur.
Başka bir süreçten gelen net şekle yakın taslak. Bazen disk, kanatların iskeleti önceden oluşturulmuş olarak gelir ve tezgâh akış yüzeylerini ve kökleri yapar. Önceden şekillendirilmiş malzemenin düzgün olması koşuluyla iyi bir düzenlemedir. İnce bir kanatta düzensiz taslak, kanadın hiç olmamasından daha kötüdür; çünkü takım artık kesintili bir derinlikte kesiyor demektir.
Taslak ne olursa olsun bir kural geçerlidir: ilk operasyon malzemeyi hem göbekten hem dıştan eşit şekilde almalıdır; böylece parça kendi hareketini ölçüm odasında değil tezgâhta bırakır.
Tek datum, baştan kurulur, boyunca korunur
Çark, deliğinden ve arka yüzünden ölçülecek. Bu, müşterinin kullandığı referanstır; dolayısıyla tezgâhın da ilk kesimden itibaren kullanması gereken referanstır. Göbeği delme ve arka oturma yüzünü aynı bağlamada frezeleme, bütün işe bir omurga verir; her kanat, kök ve akış yüzeyi bundan sonra ona göre kesilir.
Bu referans ikinci bir bağlamada kurulursa, bir kısmı aynalara geri gider ve kanat uçlarında görünen salgı, herhangi bir kanat kesilmeden önce sessizce işin içine yerleşir. Bir kez kurulursa, işin geri kalanı takım erişimi ve paso planlaması meselesidir.
Kanatlı bir parçayı tutmak
İş bağlama sorunu burada sıra dışıdır; çünkü parçanın dışı, dokunulmaması gereken özelliktir. Kanatlar ayna basıncına tolerans göstermez ve tutunacak sürekli bir yüzey yoktur. Pratikte seçenekler şunlardır:
- Arka yüz veya göbek flanşı üzerinde özel bir fikstür; parça datum yüzüne oturur ve merkez bölgeye yerleştirilmiş cıvatalarla aşağı çekilir. Kanatlar serbest kalır.
- Göbek deliğinde kısa bir mandrel veya genişleyen pens, arka yüz fikstüre dayanır; deliğin yükü taşıyabildiği kadar küçük parçalar için.
- Akış yüzeyleri kesilirken kanat köklerini alttan destekleyen, kesme kuvvetini kanadın kendisinden alan yumuşak, profilli bir yatak.
Hangisi kullanılırsa kullanılsın, fikstür herhangi bir uç seçiminden daha değerlidir. Yük altında esneyen bir kanat sabah başka, öğleden sonra başka bir şekilde kesilir ve bunun olduğunu hiçbir operatör göremez.
Kanatların kaba işlenmesi
Kanatlar kendi pasolarında kaba işlenir, finiş için bilinçli olarak pay bırakılır ve o pasonun hedefleri gösterişsizdir: kütleyi almak, takımı yüklü tutmak ve kanat köküne zarar vermemek.
İki alışkanlık önemlidir. Birincisi, kaba paso için finişin ihtiyaç duyacağından daha kısa ve daha sert bir takım kullanmaktır. Kanat yüzeylerine daha sonra daha uzun erişimli bir takım ulaşacaktır, ama ağır metalin içinden uzun bir takım geçirmenin bir nedeni yoktur. İkincisi, kanat boyunca uçtan köke doğru çalışmaktır; böylece paso ilerledikçe parçanın sertliği artar ve alınan malzeme, hâlâ oradayken kanadı destekler.
Bu pasoda titreşim normaldir ve kesme derinliği ile ilerlemeyle yönetilebilir. Kaba pasoda kalan hafif titreşim izleri, finiş pasosunda onları alacak kadar pay varsa başarısızlık değildir. Başarısızlık, kanat kökünü ince bırakan bir kaba pasodur; çünkü kök, kanadı sonrasında olan her şeye karşı tutan yerdir. Kanadın göbeğe birleştiği yerde, fileto kaba işleme boyunca bol bırakılmalı ve son şekline yalnızca bir kez, en sonda getirilmelidir.
Akış yüzeylerinin finişlenmesi
Akış yüzeyleri müşterinin gördüğü ve havanın ya da akışkanın dokunduğu yüzeylerdir. Aynı zamanda bir atölyenin sürecinin göründüğü yerdir; çünkü kötü planlanmış bir finiş pasosu, hiçbir polisajın tutarlı şekilde gideremeyeceği izler bırakır.
Tecrübemizde işleyen sıra üç adımdır, iki değil:
Önce yarı finiş. Ölçülü bir yan adımla, sabit takım basıncında çalışan paralel bir paso; kanatları finale göre hafif ve düzgün bir payla yaklaştırır. Taslaktan veya kaba işlemeden kalan düzensizliği bulan paso budur ve burada düzeltmek, finişten sonra düzeltmekten çok daha ucuzdur.
Durmandan finiş. Akış yüzeylerinde amaç sabit temas olmalıdır; böylece takım kökten uca tutarlı bir yüzey bırakır. Yüzeyin kesildiği, sonra durakladığı, sonra yeniden kesildiği yerlerde — takım kanatlar arasında kalkıp daldığında olduğu gibi — bu duraklama finişte görünür. Takımı bir kanat boyunca aşağıda tutup yalnızca kanatlar arasındaki açık boşlukta kaldırmak bütün yüzeyi düzgünleştirir.
Kritik kenarı en sona bırak. Bir kanadın çıkış kenarı incedir ve yakınındaki her finiş pasosu malzemeyi kesmek yerine iter. O kenarın önemli olduğu çarklarda, kenarı akış yüzeylerinden sonra, hafif bir paso ve keskin bir takımla işlemek, kanadın işin sonunda yuvarlanmasını önler.
Göbekte ve arka yüzde standart bir tornalama veya frezeleme rutini yeterlidir. Bunlar masif özelliklerdir, esnemezler ve genellikle ilk onaylanabilen yüzeylerdir.
Tezgâhın devreye girdiği yer
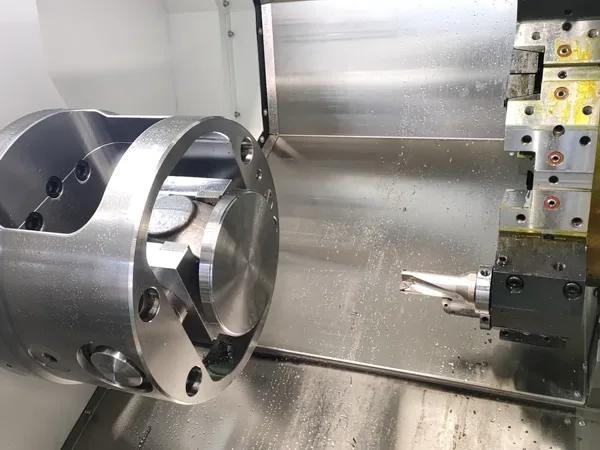
Kanatlı işler, parçaya yeniden bağlamadan ulaşabilen bir tezgâhın en net örneğidir. Her ek bağlama, kanat uçlarının göbeğe göre kayması için bir fırsat daha demektir ve müşterinin ölçtüğü hata tam olarak bu kaymadır.
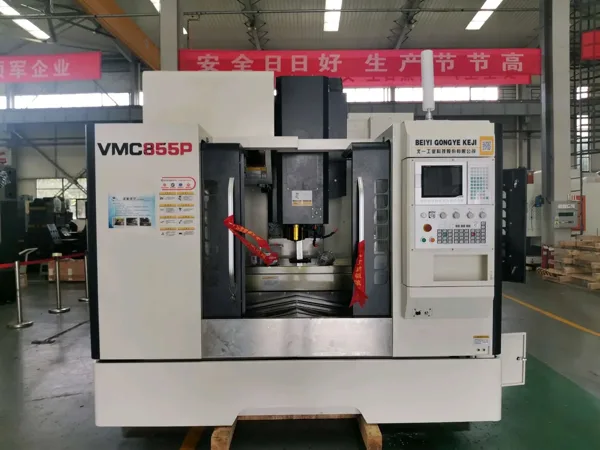
Büyük ölçüde döner ve sığ kanatlı çarklar için, parçanın döner tabla üzerinde olduğu bir dikey işleme merkezi işi görür ve VMC1160 gibi rijit bir gövde, kesintili kesim altında gövde hareket etmeden takıma erişim sağlar.
Kanatlar derin, burulmuş ve göbeğe doğru kapalıysa takımın değişen açılardan yaklaşması gerekir; işte burada bir beş eksenli işleme merkezi yerini kazanır. Parça tahrikli mil altında salınırken kanat yüzeyleri tek bir açıdan değil bir dizi açıdan kesilir; böylece takım yüzeye dik açıyla dalıp sürtünmek yerine yüzeyde kalır. U400 gibi bir tezgâh, tablasına rahatça oturan daha küçük çarklar ve kanatlı diskler için uygundur; TMC630 ise daha büyük ölçü bandını kapsar, parça bir trunnion tabla üzerinde taşınır ve böylece kanadın tamamı takıma sunulabilir.
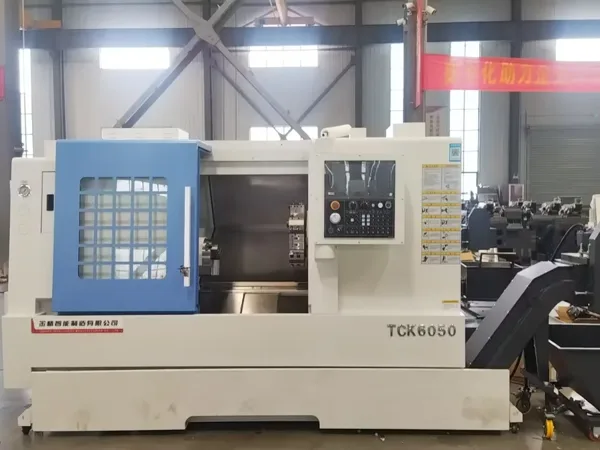
Çark bir mile bağlıysa veya dönen bir grubun parçasıysa, bir torna-freze tezgâhı göbeği tornalayıp kanatları aynı parça üzerinde, mili terk etmeden frezeleyerek ikinci bir bağlamadan kurtarır. Bu, çevrim süresinden fazlasını kazandırır; çünkü kanat uçlarının en kolay bozulduğu bağlamayı da ortadan kaldırır.
Balans, tutarlılık ve ikinci parti
Çark dönen bir parçadır, yani iş son kanat bittiğinde bitmez. Resim ne isterse istesin, pratik nokta balans kontrolünün ne zaman yapıldığıdır: son kesimden sonra, bitmiş bir parça üzerinde; her şeyin hâlâ hareket edeceği finişten önce değil. Erken kontrol edip sonra kesimi ayarlamak, bir parçanın bir şekle göre sertifikalanıp başka bir şekilde teslim edilmesinin yoludur.
Tekrarlanan bir sipariş için yazmaya değer üç şey vardır ve hiçbiri hassas veri değildir. İşi oturtan fikstür ve bağlama yöntemi. Her aşamada kullanılan takımlar, finiş takımının erişimi dahil. Ve sıra, özellikle finiş pasosunun bölündüğü yerler. Bu üçünün kısa bir kaydı, ikinci partinin bir parti olmasıyla bir geliştirme projesi olması arasındaki farktır.
Malzeme kesme verisini değiştirir, mantığı değiştirmez. Alüminyum çarklar talaş tahliyesi ve takım basıncı konusunda affetmez; paslanmaz ve daha yüksek dayanımlı çelikler iş sertleşmesi ve takımı kesimde fazla uzun tutma konusunda affetmez; dökme demirler kararlı bir kesim ve bol toz verir. Fikstür, datum ve paso yapısı yerinde kalır.
Sık sorulan sorular
Çarkı dolu bir taslaktan işleyebilir misiniz, yoksa önce dökmeli miyiz?
İkisi de rutin iştir. Dolu taslak genellikle ilk numune veya küçük parti için doğru cevaptır; çünkü model ve termin gerektirmez. Döküm veya dövme, yıllık adet kalıp maliyetini karşılayacak kadar yükseldiğinde anlamlı olur ve tezgâh o zaman dökümhanenin başlattığını bitirir. Biz genellikle ilk numunenin dolu taslaktan yapılmasını öneririz; böylece süreç, taslaktan bağımsız olarak kanıtlanır.
Çark için beş eksenli tezgâh şart mı?
Her zaman değil. Açık ve sığ kanatlar, parça döner tabla üzerindeyken üç eksenli bir tezgâhta kesilebilir. Beş eksen ihtiyacı kanatlar derin veya burulmuş olduğunda, aralarındaki boşluk göbeğe doğru kapandığında ya da yüzeye ancak değişen bir açıyla ulaşılabildiğinde ortaya çıkar. Biz genellikle hangi yönü önereceğimize karar vermeden önce parçayı görmek isteriz.
Kanatların titreşmesini nasıl engelliyorsunuz?
Ağır paso için takımı kısaltarak, fikstürün izin verdiği yerde kanat köklerini alttan destekleyerek ve kaba işlemeyi, kanadı destekleyen malzeme ilk değil en son alınacak şekilde planlayarak. İnce bir kanatta finiş pasosu tasarım gereği hafiftir; yüzeyi oluşturmak için oradadır, kalan payı almak için değil.
Çarkları genellikle hangi malzemelerden işliyorsunuz?
Daha düşük yüklü ve daha büyük parçalar için alüminyum alaşımları, daha yüksek görevli çarklar için paslanmaz ve alaşımlı çelikler, gövde ve pompa yanları için dökme demirler. Pompa tarafında bronz ve dupleks malzemeler de görüyoruz. Malzeme takımları ve kesme verisini değiştirir, bağlama mantığını değiştirmez.
Bir çizim ve bir fotoğraftan fiyat verebilir misiniz?
Evet. Fotoğraf bize kanat şeklini, kanatlar arasındaki boşluğu ve ulaşmaya çalıştığınız finişi anlatır. Çizim bize datumı ve göbek özelliklerini verir, yıllık adet ise sadece bir tezgâh değil, bir tezgâh ve bir fikstür fiyatlandırmamızı sağlar. İkisi de varsa gönderin.
Planladığınız çarkı bize gönderin
Bir çarkı üretime hazırlıyorsanız veya tezgâh ile ölçü aleti arasında şeklini korumayan bir kanadınız varsa, çizimi ve parçanın bir fotoğrafını gönderin. Size sadece bir fiyat değil, bir tezgâh önerisi ve bağlama ile sıra hakkında kısa bir not ile döneriz.
Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okuma: CNC ile ince cidarlı parça işleme | CNC ile kalıp boşluğu ve elektrot işleme | Otomotiv şanzıman gövdesi için CNC çözümleri | Kalıp ve döküm kalıbı üretimi için CNC tezgâhları