Robot mafsal parçaları işleme rehberi
Bir robot kolu bilekte motor küçük olduğu için bozulmaz. Redüktörü taşıyan mafsal gövdesi yuvarlaklığını kaybettiği için bozulur. Gövde, bir ucunda yatak yuvası, diğer ucunda cıvata deliği çemberi olan ve aralarında şeklini koruyacak neredeyse hiçbir şey bulunmayan ince bir halkadır. Yumuşak aynalarda tornalarsanız yuvarlak çıkar. Cıvata deliklerini sonradan matkapla delerseniz halka kaçar. Altı ay sonra kolun o ekseninde boşluk olur ve kimse bunun hangi gün olduğunu gösteremez.
Bu yazı bir robot mafsalının içindeki parçaları ele alıyor: redüktör gövdesi, çıkış flanşı, kol braketi ve sikloidal disk. Hangi malzemeden yapıldıklarını, işlem sırasının nasıl olması gerektiğini, her parça ailesine uygun tezgâhları ve ince bir halkanın ovalleşmesini önleyen bağlama alışkanlıklarını kapsıyor.
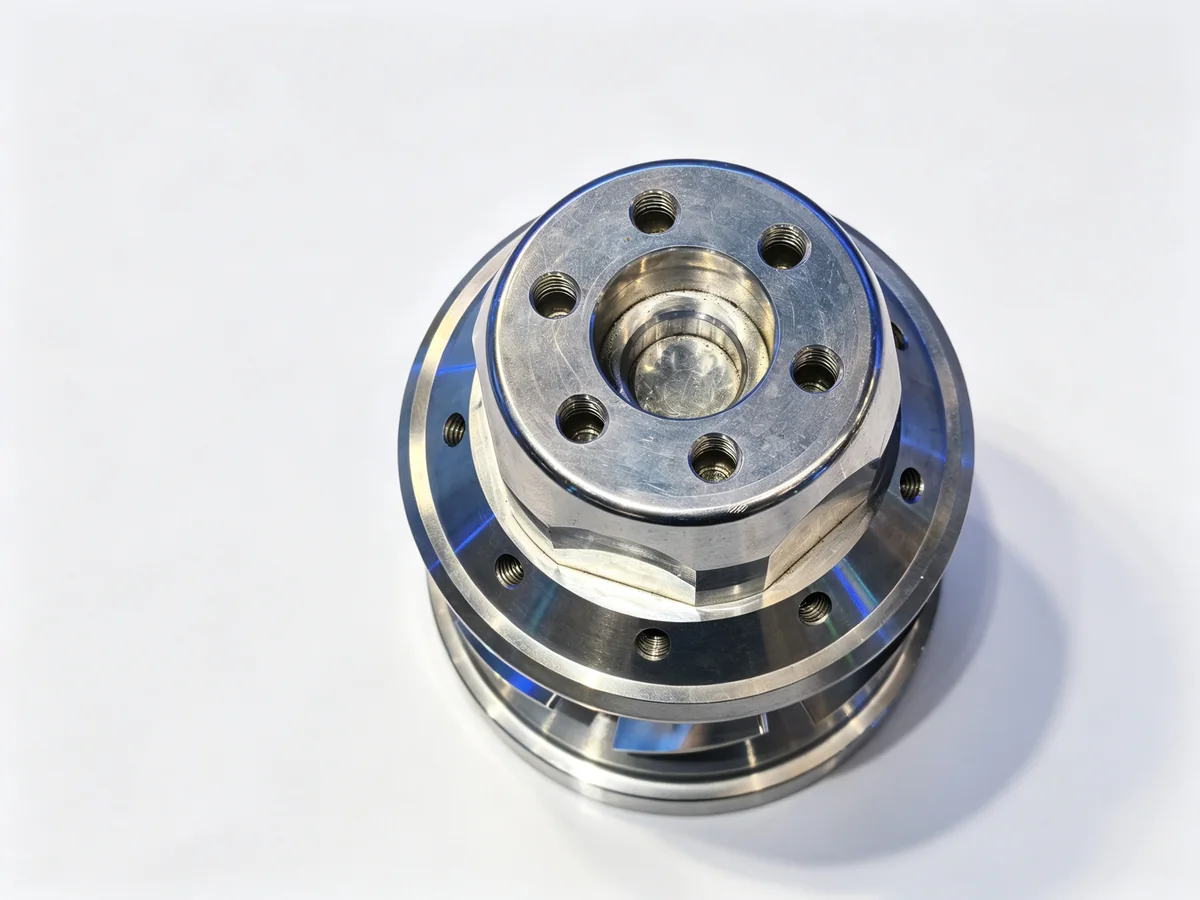
Bir Robot Mafsalının İçinde Ne Var
Altı eksenli bir kolun altı mafsalı vardır. Her biri motoru üzerine cıvatalanmış bir redüktördür ve redüktör genellikle taban ile omuz eksenlerinde RV redüktör, bilek eksenlerinde harmonik tahrikdir. İki tasarım dışarıdan benzer görünür ve oldukça farklı işlenir.
RV redüktör iki kademeli bir tasarımdır. Birinci kademe bir düz dişli çiftidir. İkinci kademe, pimli bir iç dişli halka içinde çalışan ve giriş milindeki eksantrik yatakla tahrik edilen sikloidal disktir. Çıkış, çıkış flanşındaki pimlerden alınır. Yük yolu tek bir ince esnek bilezikten değil dişli halka ve pimlerden geçtiği için RV redüktör çok daha yüksek tork ve darbe yükü taşır; bu yüzden robotun tabanında ve omzunda, ayrıca pozisyonerlerin ve döner masaların mafsallarında bulunur.
Harmonik tahrik, dönerken deforme olan ince cidarlı bir esnek bilezik kullanır. Daha hafif ve daha kompakttır; yükün küçük olduğu ve mafsalın kısa olması gereken bilek eksenlerinde olağan seçimdir.
Her iki durumda da redüktörün çevresindeki işlenmiş parçalar aynı işi yapar: yatak yuvalarını aynı eksende tutmak, cıvata deliği çemberlerini doğru merkezlerde tutmak ve kolun kesme sırasında veya yük altında seğmemesi için yeterince rijit kalmak.
Gerçekte İşlediğiniz Parçalar
Robot işine giren atölyelerin çoğu bunlardan bir veya ikisiyle başlar ve genişler. Aşağıdaki liste pratik çalışma setidir.
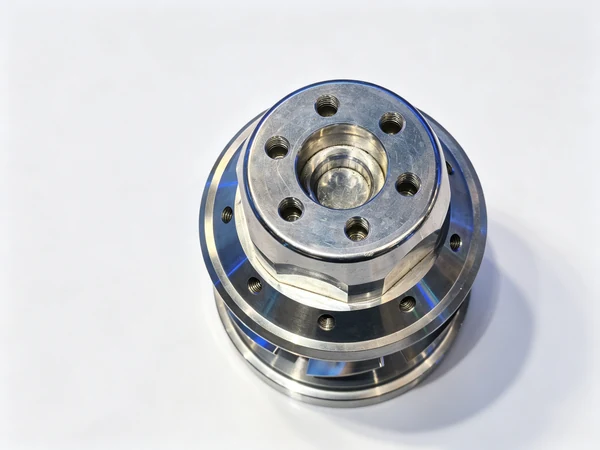
- Redüktör gövdesi. İçinde yatak yuvası, dışında montaj flanşı ve yüzünde cıvata deliği çemberi olan bir halka veya bardak. Cidar kalınlığını işleme kolaylığı değil yatak ve cıvata ölçüsü belirler, bu yüzden incedir.
- Çıkış flanşı. Merkezleme bileziği, cıvata deliği çemberi ve çıkış mili için delik bulunan bir disk. Çoğu zaman labirent veya keçe yuvası vardır.
- Kol braketi veya mafsal çatalı. İki kulaklı bir çatal ya da halka, veya mafsalı saran açık C biçimi. Tornalama ile frezelemeyi karıştıran parça budur.
- Taban plakası ve motor yatağı. Büyük bir delik ve bir dişli delik deseni olan düz plaka işi. Bakması basit, delik ile delik deseni farklı bağlamalardan geldiğinde yanlış yapması kolay.
- Sikloidal disk. Dışında sikloid profil, içinde krank pimleri için bir delik seti olan sertleştirilmiş disk. Montajın içinde genellikle uzmana giden tek parça budur; çünkü profil taşlama veya tel erezyon ve arada bir ısıl işlem gerektirir.
- Dişli halka ve pimler. Diskin üzerinde yuvarlandığı iç dişli. Genellikle diskle birlikte set olarak satın alınır, kendi bünyenizde üretilmez.
Malzemeler ve Sürece Etkileri
Malzeme seçimi rijitlik ve ağırlık tarafından belirlenir ve kesme stratejisini çoğu çizimin ima ettiğinden fazla değiştirir.
Sfero döküm (QT450, QT500, GGG50)
Endüstriyel kollarda redüktör gövdeleri ve kol braketleri için varsayılan tercih. İyi işlenir, titreşimi söndürür ve çelik gibi geri yaylanmadan deliği tutar. Püf noktası döküm kabuğudur. Döküm sert, kumlu bir yüzey ve bir kalıp ayrım çizgisiyle gelir; ilk paso bu kabuğun altında kalırsa uç sadece tek kenarından aşınır. İlk pasoyu daha derin alın veya deliğe dokunmadan önce dış tarafta bir kaba paso çekin.
Alaşımlı çelik (40Cr, 42CrMo, SCM440)
Çıkış flanşları, miller ve torku doğrudan alan her şey için kullanılır. Normalize haldeyken temiz keser, ön sertleştirilmiş haldeyken tatsızlaşır. Ön sertleştirilmiş malzemede daha düşük yüzey hızı, talaş kontrolüne daha fazla dikkat ve ihtiyacınız olan çıkıntıda ötmeyen bir delik işleme çubuğu bekleyin.
Alüminyum (6061, 7075)
İşbirlikçi robotlarda ve ağırlığın rijitlikten önemli olduğu kol borularında yaygın. Hızlı keser, ama ince bir alüminyum halka sadece bağlama basıncıyla bile deforme olur. Hafif aynalar, düşük bağlama kuvveti ve bitirme pasosunda bir yay pasosu, parçaya yüksek devirden daha çok şey katar.
Bu listede olmayan
Sikloidal diskler ve dişli halkalar genellikle sementasyon veya boydan sertleştirme sonrası bitirilir. Atölyenizde taşlama varsa bu parça satın almadır; akıllıca hamle gövdeyi, flanşı ve braketi işlemek, dişli setini ise başka hiçbir iş yapmayan bir tedarikçiye bırakmaktır.
Bu Parçalar Neden Zor
Robot mafsalı parçalarında dört şey ters gider ve dördü de çizimden değil şekilden kaynaklanır.
Halka ince, delik kesintili. Bir redüktör gövdesinde önce yatak yuvası, sonra cidar, sonra cıvata delikli flanş vardır. Yuvayı delmek, deliklerin yanından veya bir cebe doğru kesmek demektir. Takım her devirde dört veya altı kez yüklenip boşalır; uzun bir delik işleme çubuğunun ötmesine yol açan tam olarak bu durumdur.
İki uç birbiriyle ilişkili ama farklı bağlamalarda yapılır. Bir uçtaki yatak yuvası ile diğer uçtaki cıvata deliği çemberi aynı ekseni paylaşmalıdır. Parça iki operasyon arasında tornalanır ve ikinci operasyon elle ayarlanırsa bu ilişki o gün operatörün kim olduğuna bağlı olur.
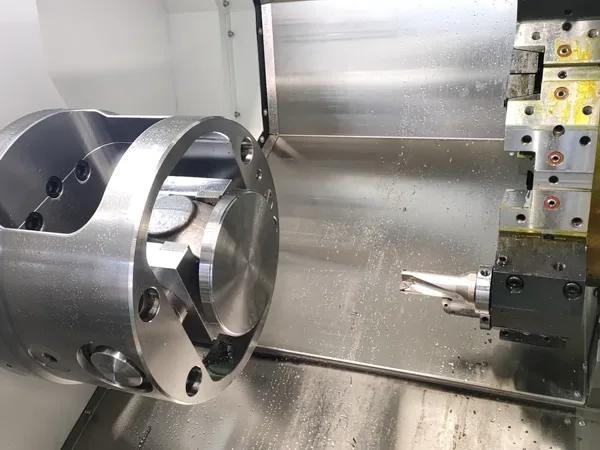
Ayna açıldığında cidar hareket eder. 6–8 mm cidarlı bir gövde, üç noktadan bağlandığında bir yaydır. Basınç altında yuvarlak kesilir, oval çıkar. Aynada alınan ölçü tezgâh üstündeki parça hakkında hiçbir şey söylemez.
Braket hiç tornalama parçası değildir. Bir kol braketi veya mafsal çatalı; deliği, kulak yüzlerini ve montaj yastığını tek bir ilişki içinde ister. Bu frezeleme işidir ve üç eksenli bir tezgâhta üç bağlama, yani datumu kaybetmek için üç fırsat demektir.
Tezgâh Seçimi
Parçalar temiz biçimde yuvarlak işler ve braket işleri olarak ayrılır. İkisini tek tezgâhta yapmaya çalışmak, ilk denemelerin çoğunun ters gittiği yerdir.
Yuvarlak parçalar: redüktör gövdeleri, çıkış flanşları, halka biçimli braketler
Bunlar torna parçalarıdır ve tezgâhı belirleyen iki şey yatak üzeri geçiş çapı ile mil deliğidir. Geçiş çapı, gövdenin aynaya bağlıyken yatak üzerinden geçip geçmeyeceğini belirler. Mil deliği, çubuk besleme yapılıp yapılamayacağını veya her parçanın ayrı bir boşluk olduğunu belirler.
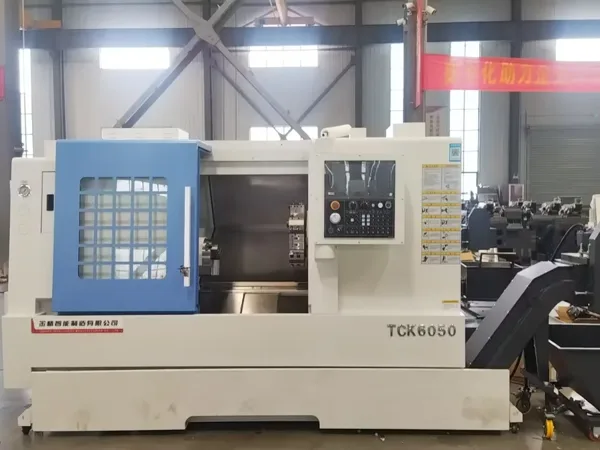
TCK6350B, robot mafsal gövdelerinin çoğunu kapsayan boyuttur: 630 mm yatak üzeri geçiş, 480 mm maksimum kesme çapı, 96 mm mil deliği, A2-8 burun ve 10 veya 12 inç ayna, 18,5 kW mil motoru ve 12 istasyonlu servo taret. Yaklaşık 400 mm çapa kadar bir gövde için parçayı yumuşak aynalarda, taretin aynı çevrimde hem deliğe hem yüze yetişecek boşlukla tutar.
Gövde bunun üzerine çıktığında veya parti daha uzun bir yatak istediğinde TCK80B-1500 işi alır: 800 mm maksimum kesme çapı, 120 mm mil deliği, A2-11 burun, 22 kW, 1500 mm kesme uzunluğu ve sertleştirilmiş kutu kızaklar üzerinde 12 istasyonlu taret.
Gövdede çapraz delikler, radyal bir kanal veya flanş yüzünde dişli bir desen varsa hesap değişir. Bunları tornada yapmak frezede ikinci bir bağlama demektir ve ikinci bağlama, delik ile deliklerin birbirinden kaydığı yerdir. Y eksenli tahrikli taret bu adımı ortadan kaldırır. TCK56Y deliği tornalar, flanş desenini deler ve kılavuz çeker, çapraz özelliği frezeler ve bağlamayı hiç açmaz; bu parça ailesindeki en büyük kazanç budur.
Braket işleri: kol braketleri, mafsal çatalları, taban plakaları
Bir mafsal çatalının içinden geçen bir deliği, birbirine paralel iki kulak yüzü ve her ikisine dik bir montaj yastığı vardır. Üç eksenli dikey bir tezgâhta bu üç bağlamadır: yüz ve delik, ikinci kulak için çevirme, sonra yastık için dikleştirme.
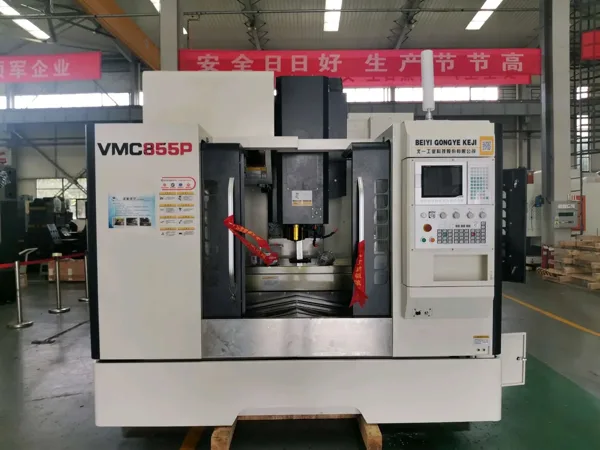
1200 x 600 mm masaya kadar ölçülerde VMC1160 bu aileyi kaldırır: 1100 x 600 x 600 mm eksen hareketleri, 800 kg masa yükü, 8000 devirde BT40 ve 24 istasyonlu disk değiştirici, kutu kızaklı 6500 kg kaburgalı döküm üzerinde. Çoğu atölyenin zaten sahip olduğu tezgâhtır ve bir veya iki bağlamaya sığan bir braket için yeterlidir.
Parça dört yüz istediğinde yatay tezgâh daha iyi cevaptır. TH500, 7200 kg gövde üzerinde 1200 x 600 mm masa, 1100 / 750 / 650 mm eksen hareketleri ve BT40 mil sunar. Değer eksen hareketlerinde değil yönelimdedir: bir mezar taşı veya açı plakası parçayı çevirir, operatörü değil; böylece delik ve iki kulak yüzü tek datumdan çıkar. Dört taraf isteyen bir çatalda bu, dört yerine iki bağlamadır.
İşe Yarayan İşlem Sırası
Bir redüktör gövdesi için aşağıdaki sıra bir üretim serisini atlatır. Tahrikli taretli bir torna etrafında yazılmıştır ve frezeleme işlemlerini sona taşıyarak düz torna artı frezeye uyarlanır.
- Boşluğu her yüzden kaba işleyin. Delikte, iki yüzde ve dış çapta talaş bırakın. Döküm kabuğunu tek pasoda kırın ki uçlar partinin geri kalanında kum kesmesin.
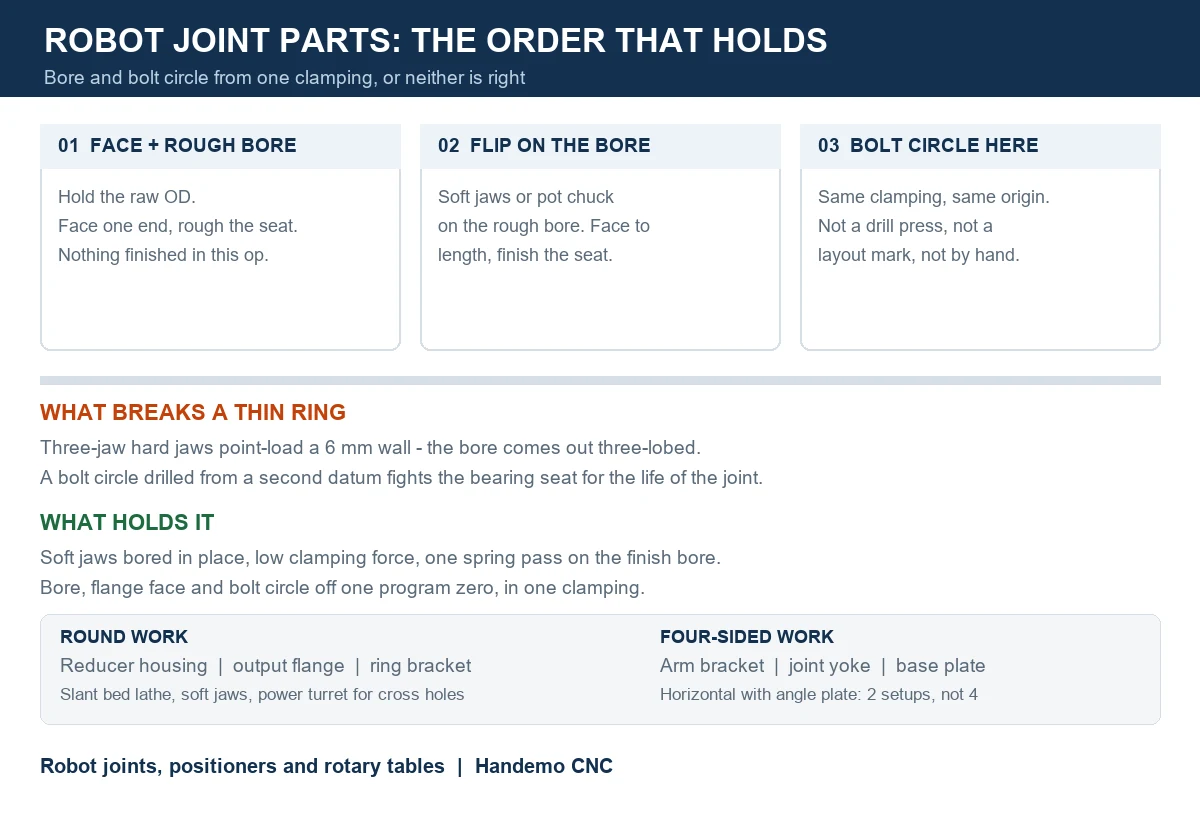
- Bir ucu yüz ve kaba del, ham dış çaptan bağlayarak. Bu, ilk datumu ve deliğin yönünü belirler. Burada hiçbir şeyi bitirmeye çalışmayın.
- Çevirin ve kaba delikten yumuşak ayna veya pot ayna ile bağlayın. Boya kadar yüz, yatak yuvasını bitir ve flanş çapını aynı bağlamada tornalayın. Yuva ile flanş yüzü parça hareket ettirilmeden kesildiği için yuva yüze ayarla değil yapısı gereği dik oturur.
- Cıvata deliği çemberini aynı bağlamada delin ve kılavuz çekin, delikle aynı program sıfırından. Çoğu atölyenin matkap presine taşıdığı adım budur ve parçayı kaybettikleri adım da budur. İkinci datumdan delinen bir cıvata çemberi, delikle çekişen bir çemberdir.
- Çapraz özelliği, kanalları veya düz yüzleri, özellik deliğe giriyorsa bitirme deliğinden önce frezeleyin. Önce kanalı kesip sonra delmek, bitirme pasosunun kanalın içeride bıraktığı çapağı temizlemesini sağlar.
- Parça tezgâhtan çıkmadan deliğin içindeki çapağı alın. Yuva kenarındaki bir çapak yatağın oturduğu yerdir ve montajdan sonra görünmez.
Bir çıkış flanşında mantık aynıdır ama sıra tersine döner: merkezleme bileziği ile cıvata deliği çemberi aynı bağlamaya aittir ve delik bilezik tarafından bitirilir ki ikisi eş merkezli kalsın.
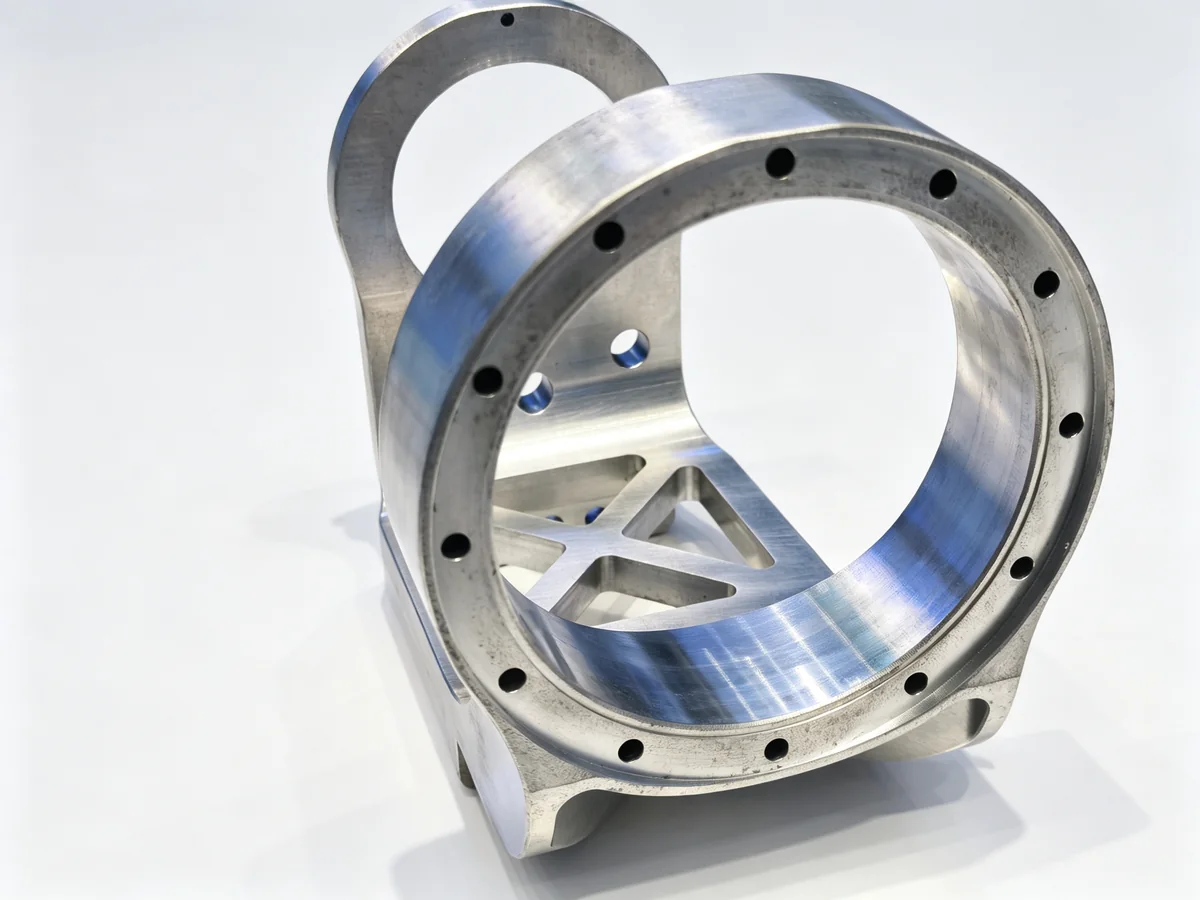
Deformasyon Olmadan Bağlama
İyi bir süreç ile kötü bir sürecin çizimde aynı, tezgâh üstünde tamamen farklı göründüğü yer burasıdır.
İnce bir halkada üç aynalı sert aynalar parçayı üç noktadan yükler. Halka tutulurken yuvarlak kesilir, ayna bıraktığında geri yaylanır ve delik üç loblu bir şekil alır. Çözüm daha fazla bağlama kuvveti değildir. Daha geniş alanda daha az temas basıncıdır.
- Parça çapına yerinde delinmiş yumuşak aynalar kullanın; böylece bağlama yükü üç nokta yerine bir yay boyunca dağılır.
- Çok ince halkalarda pot ayna veya tam çevre pens, her aynadan iyidir. Pot ayna tüm çevreden kapanır ve parçanın gidecek yeri kalmaz.
- Mevcut en rijit özellikten bağlayın; bir redüktör gövdesinde bu genellikle cidar değil flanştır.
- Bitirme pasosunu parçayı hâlâ tutan en düşük bağlama basıncıyla alın. Parça kayarsa cevap daha fazla basınç değil bir dayama pimi veya fener milidir.
- Bitirme deliğinde aynı programla havayı kesen bir yay pasosu yapın. Önceki pasonun cidarda bıraktığı seğmeyi alır.
Alüminyum braketlerde aynı kurallar daha az kuvvetle geçerlidir. Çelik gibi bağlanan bir 6061 çatal, tezgâhtan kulakları içeri çekilmiş halde çıkar ve delik yatağı pres olmadan kabul etmez.
Deliği ve Cıvata Çemberini Bir Arada Tutmak
Altı ay sonra ortaya çıkan arıza, ayarla giderilemeyen boşluğu olan bir mafsaldır. Neredeyse her zaman redüktör değil, yatak yuvası ile cıvata deliği çemberi arasındaki ilişkidir.
İki alışkanlık bu ilişkiyi dürüst tutar. Birincisi, cıvata çemberinin bir markalama izinden veya elle ayarlanmış bir konumdan gelmesine asla izin vermeyin. Delikle aynı program sıfırından, aynı bağlamada, aynı tezgâhta gelir. İkincisi, parça ikinci bir tezgâha gitmek zorunda kaldığında datumu dış çaptan değil bitirilmiş delikten konumlanan bir fikstürle aktarın. Dış çaptan konumlanmak cidar kalınlığını ölçü zincirine sokar ve bir dökümde cidar parçanın en az kontrol edilen ölçüsüdür.
Fikstürler, Hacim ve Yatırımın Karşılığı
Robot mafsalı parçaları nadiren tek parçadır. Tek bir kol altı mafsal ister, bir hücre birkaç kol ister, bir redüktör tedarikçisi her ay gövde ister. Hacim doğru cevabı değiştirir.
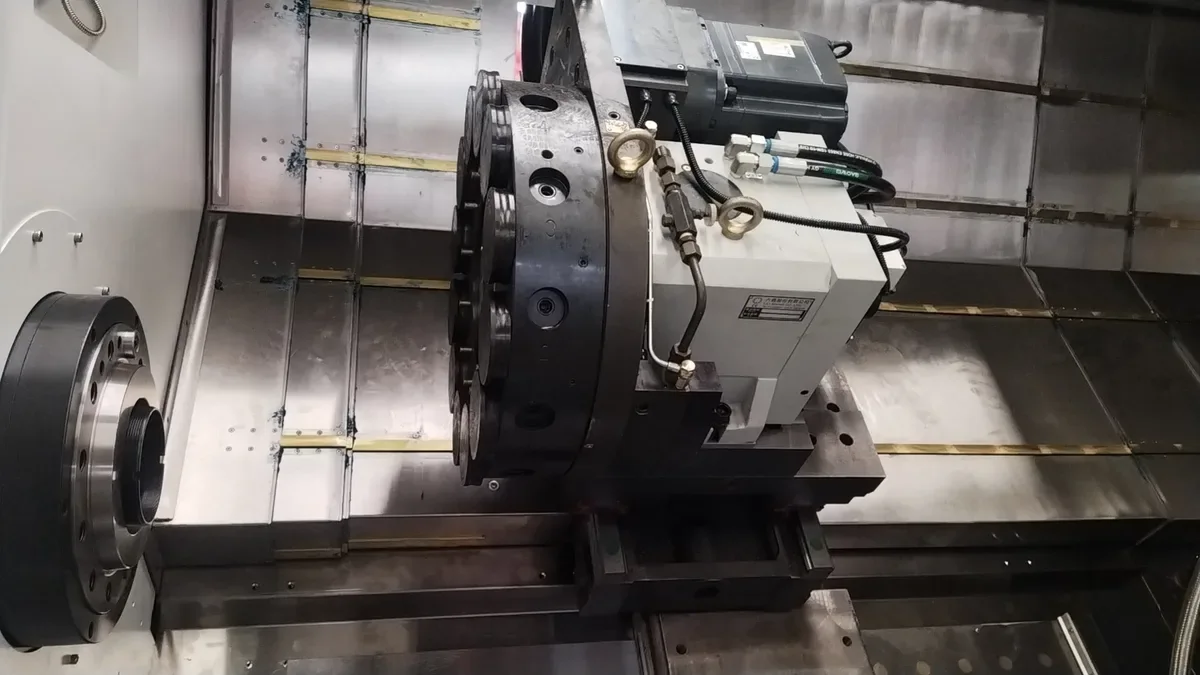
Yılda birkaç yüz parçanın altında yumuşak aynalar ve tahrikli taretli bir torna yeterlidir ve fikstür bütçesi özel takım yerine iyi bir delik işleme çubuğuna ve bir pot ayna setine gitmelidir. Birkaç yüz ile birkaç bin arasında özel bir fikstür kendini öder: bitirilmiş delikten konumlanan, yatayda aynı anda dört parça tutan ve operatörün bir istasyonu yüklerken milin diğerini kesmesine izin veren bir plaka. Bunun üzerinde parçalar torna-freze veya palet havuzlu bir yataya aittir ve yukarıdaki işlem sırası artık kimsenin dokunmadığı bir program olur.
Diğer hacim sorusu dişli setidir. Müşteri redüktörü veriyorsa kapsamınız gövde, flanş ve braket olur ve yukarıdaki süreç işin tamamıdır. Müşteri komple bir mafsal bekliyorsa sikloidal disk ve dişli halka bir dişli atölyesinden gelmelidir ve program montaj öncesi ısıl işlem ile bitirmeyi hesaba katmalıdır.
Bir Robot Entegratörüyle Çalışmak
Bu işin zor kısmı parçanın kendisi değildir. Zor kısmı ilk talaştan önceki konuşmadır.
Fiyat vermeden önce mafsalın hangi redüktörü kullandığını sorun. Gövde deliği, cıvata deseni ve flanş kalınlığı redüktör modeliyle belirlenir ve yanlış redüktör çizimine göre işlenmiş bir gövde, fazladan işlemlerle birlikte hurdadır. Kolun işbirlikçi bir tasarım olup olmadığını sorun; çünkü bir kobot mafsalı genellikle alüminyumdur ve cidarı endüstriyel mafsalden çok daha incedir. Enkoderin nerede durduğunu sorun; gövde içine monte edilen bir enkoder iç özellikleri ve delik işleme çubuğunun erişimini değiştirir.
Bir atölyenin yapmaması gereken şey yalnızca bir 3D modelden fiyat vermektir. Model size dökümün 2 mm kalıp ayrım kaymasıyla geldiğini veya flanş yüzünde çekme açısı olduğunu söylemez; ilk operasyonun tutunacak bir şeyi olup olmadığını belirleyen de bu iki şeydir.
Sık Sorulan Sorular
Bir robot mafsal gövdesi standart dikey işleme merkezinde işlenebilir mi?
Evet, gövde kısa ve deliğe üstten erişilebiliyorsa. Dikey bir tezgâh sığ bir gövdeyi tek bağlamada deler ve yüzler. İyi yapamadığı şey, uzun çıkıntılı derin bir yatak yuvasıdır; çünkü delik işleme çubuğu parçanın içine desteksiz inmek zorundadır. Derin yuvalı gövdelerde doğru tezgâh tornadır, dikey yanlıştır.
İnce halkalarım tornalamadan sonra neden oval çıkıyor?
Üç noktadaki bağlama basıncı. Halka tutulurken yuvarlak kesilir ve bırakıldığında geri yaylanır. Yumuşak aynaları parça çapına delmek, bağlama kuvvetini azaltmak ve bitirme pasosuna bir yay pasosu eklemek bunun çoğunu giderir. Geri kalanını pot ayna giderir.
Cıvata deliği çemberi tornada mı frezede mi delinmeli?
Tornada, delikle aynı bağlamada, tezgâhın takımları buna yetiyorsa. Parçayı frezeye taşımak, cıvata çemberi ile deliğin iki farklı datumdan gelmesi demektir; ince bir gövdede bu fark sonradan çıkış flanşında salgı olarak görünür.
Bir robot kolu braketi için normal malzeme nedir?
Endüstriyel kollar için sfero döküm, işbirlikçi kollar ve kolun hafif olması gereken her şey için alüminyum 6061 veya 7075. Doğrudan darbe yükü alan braketlerde çelik görülür. Malzeme, bağlama stratejisini kesme hızından daha çok belirler.
Robot parçaları için beş eksenli tezgâh gerekir mi?
Gövde veya flanş için gerekmez. Bunlar iki eksenli tornalama işidir. Eğik kulak yüzleri olan bir mafsal çatalı dördüncü eksenden veya açı plakalı bir yataydan fayda görür; beş eksen, parçanın beş tarafta özellikleri olduğunda ve hacim tezgâhı haklı çıkardığında yardımcı olur. Çoğu atölye bir torna ve üç eksenli bir dikey ile başlar, parça ailesi büyüdükçe kapasite ekler.
Delik ile flanş yüzünü birbirine dik nasıl tutarım?
Aynı bağlamada kesin. Yüz ile deliği birlikte bitiren tek bir bağlama, bu ilişkiyi operatörün değil tezgâhın fonksiyonu yapar. Parça her yeniden aynalandığında bu ilişki elle yeniden kurulur ve el işi değişir.
Handemo Nerede Devreye Giriyor
Handemo bu işin ihtiyaç duyduğu iki tezgâh tipini üretir. Eğik yataklı tornalar, redüktör gövdeleri ve çıkış flanşlarını 500 mm kesme uzunluğundan 1500 mm yatağa kadar, 65 mm ile 120 mm arası mil delikleriyle kapsar; tahrikli taretli torna-freze modelleri çapraz delikli parçalarda ikinci bağlamayı ortadan kaldırır. Dikey ve yatay işleme merkezleri braketleri ve taban plakalarını kapsar; yatay, dört taraftan işlenmesi gereken her şeyde yerini hak eder.
Robot mafsalı parçalarına fiyat veriyorsanız ve bu parça ailesinin hangi tezgâha ait olduğundan emin değilseniz çizimi gönderin. Hangi operasyonun önce çalışması gerektiğini ve parçanın hangi tezgâha asla konmaması gerektiğini söyleyelim.
Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038