Eğimli Yatak ve Düz Yatak CNC Torna Tezgahları: Nasıl Seçilir
İki torna atölyesi, aynı soru, iki cevap. Biri eğik yataklı olmayan bir torna tezgahı satın almayacak, diğeri ise yirmi yıldır düz yataklı tezgahları çalıştırıyor ve değiştirmek için hiçbir neden görmüyor. Her ikisi de muayeneyi geçen parçalar üretiyor, dolayısıyla tartışma aslında kaliteyle ilgili değil. Hangi düzenin gerçekte çalıştırdığınız parçalara uygun olduğu ve gününüzün ne kadarının talaşları temizlemeye ve boşlukları yüklemeye harcadığınızla ilgilidir.
Yatak, bir torna tezgahında daha sonra değiştiremeyeceğiniz tek karardır. Taretler, puntalar, talaş konveyörleri ve çubuk besleyicilerin tümü eklenebilir veya değiştirilebilir. Kızakların açısı ve onları tutan döküm, makinenin döküldüğü günden itibaren sabitlenir. Bu nedenle, spesifikasyon görüşmesi başlamadan önce her düzenin aslında hangi konuda iyi olduğu üzerinde birkaç dakika harcamaya değer.
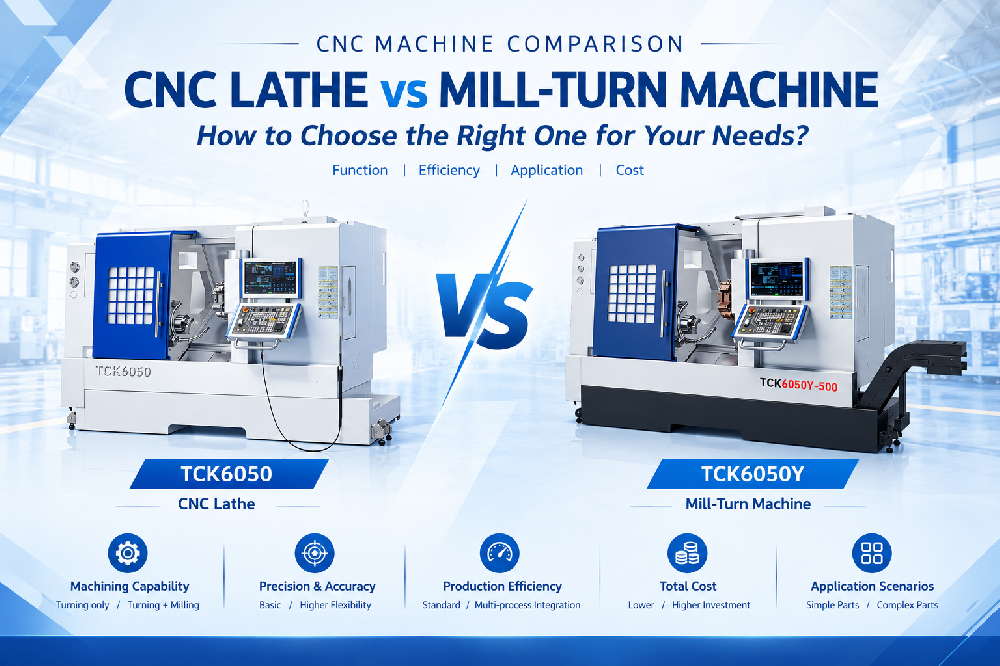
Bu karşılaştırma yatak düzeninin kendisinde kalır. Sorunuz işin tornalanması mı yoksa frezelenmesi mi gerektiğiyse, torna ve freze-torna karşılaştırması öncelikle bu kararı kapsar.
Yatak Düzeni Aslında Neyi Belirler
Her CNC torna tezgahı aynı temel unsurlara sahiptir: işi döndüren bir mesnet, kılavuzları taşıyan bir yatak, bu kılavuzlar boyunca hareket eden bir taşıyıcı veya taret ve makinelerde ihtiyaç duyulacak kadar uzun bir punta. Yatak düzeni, her işte sizi takip edecek üç şeye karar verir.
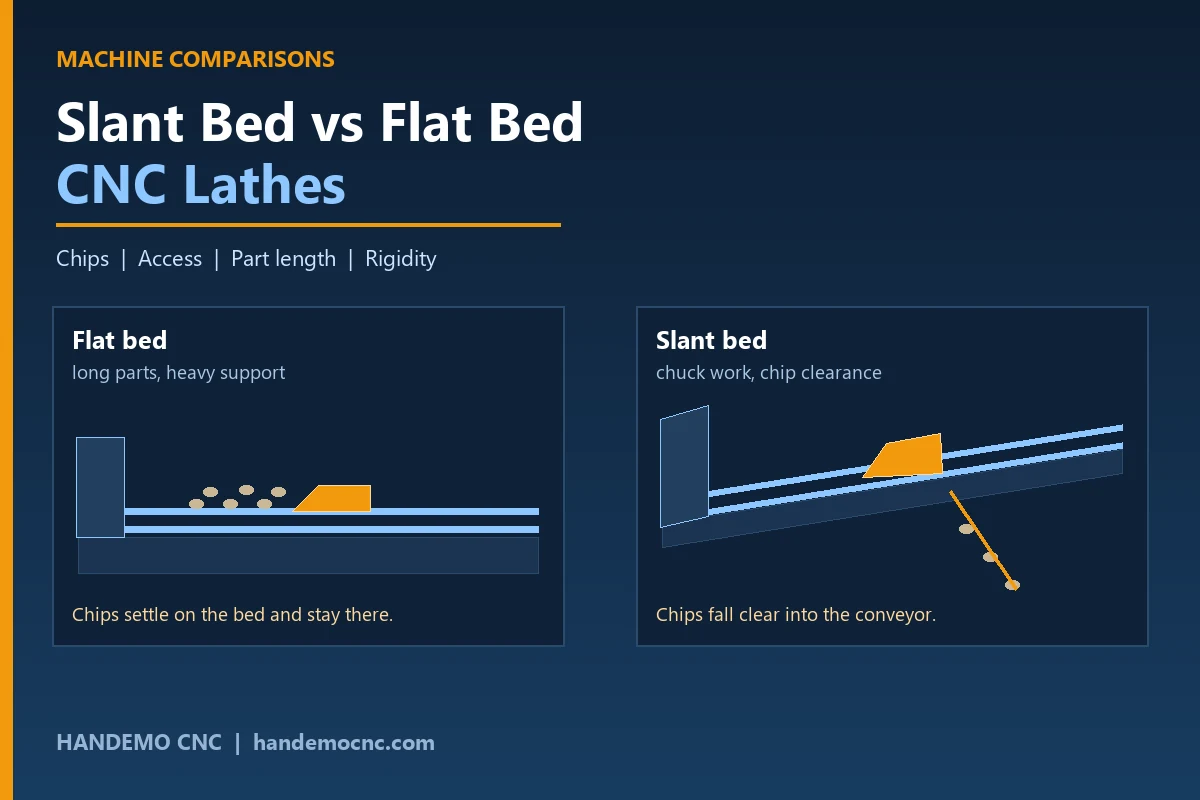
İlki çiplerin gittiği yerdir. Düz yatakta kılavuz yolları yataydır, dolayısıyla talaşlar yatağa ve kılavuz yolu kapaklarına düşer ve bir şeyin onları kesme bölgesinin dışına taşıması gerekir. Eğimli bir yatakta kılavuz yolları eğimli olduğundan yerçekimi sizin için taşıma işleminin bir kısmını yapar ve talaşlar kesme alanından talaş konveyörüne doğru düşer.
İkincisi, operatörün ne kadar uzağa ulaşması gerektiğidir. Yatay bir yatak, iş mili merkez hattını yaklaşık olarak bel yüksekliğinde ve makinenin önünden oldukça içeriye yerleştirir. Eğimli bir yatak, tüm yapı operatöre doğru eğildiğinden çalışma alanını kapıya yaklaştırır.
Üçüncüsü kesme kuvvetinin nasıl taşındığıdır. Tornalama aleti aşağıya ve işe doğru iter. Yatay bir yatakta yük geniş, cömertçe desteklenen bir yüzey üzerinden alınır. Eğimli bir yatakta, aynı yük yapıya daha doğrudan ulaşır, ancak dökümün, rayların cıvatalandığı düz bir plaka olmaktan ziyade buna göre tasarlanması gerekir.
Düz Yataklı Torna Tezgahları: Hala Yerini Kazandıkları Yer
Düz yatak daha eski bir düzenlemedir ve tesadüfen hayatta kalamamıştır. Gücü uzunluktur.Yatay bir yatak aynı sertlik kaybı olmadan uzun yapılabilir; bu nedenle ağır şaftlar, rulolar, vidalar, borular ve uzun boru işleri hala düz yataklı makinelerde karşımıza çıkıyor.
Diğer güçlü yön ise ağır veya garip parçalara erişimdir. Uzun bir şaftta veya geniş çaplı bir boruda parçanın yukarıdan veya uçtan yerleştirilmesi gerekir ve düz yerleşim, vinç ve operatörün onu ayarlaması için bunu daha kolay hale getirir.
Düz yataklar, makinenin aynı zarf içinde tornalama ve diğer işleri bir arada yaptığı durumlarda da yaygın olarak kullanılır; çünkü yatay yüzeyler, çalışma alanını kalabalıklaştırmadan sabit destekleri, takip desteklerini ve ek destekleri monte edebileceğiniz bir yer sağlar. Bazı uzun parçalı işlerde makinenin asıl amacı ara dayanaklardır.
Buradaki sorun şu ki, çiplerin gidecek hiçbir yeri yok. Yatağın üzerinde, aynanın çevresinde ve selenin altında toplanıyorlar ve birisinin bunları ortadan kaldırması gerekiyor. İplikli malzemeyle yapılan ağır bir kesme işinde bu, döngünün gerçek bir parçası haline gelir ve modern üretimin düzenden uzaklaşmasının nedenlerinden biri de budur.
Eğimli Yataklı Torna Tezgahları: Eğimin Size Kazandırdıkları
Kızakların eğimi, makineyi çalıştırmanın günlük deneyimini diğer tüm özelliklerden daha fazla değiştirir.
- Talaşlar takımın altında birikmek yerine kesme bölgesinin dışına düşer, böylece bitirme pasoları önceki kesimi taşımayan bir yatak üzerinde çalışır
- Talaşlar dökümü ıslatmak yerine ayrıldığı için yapı üzerinde duran sıcak talaşlardan kaynaklanan termal büyüme azalır
- Çalışma alanı kapıya daha yakın olduğundan, yükleme, kontrol etme ve kesici uçların değiştirilmesi daha az erişim gerektirir
- Kesme sıvısının birikme yerine tanka doğru akması, makinenin vardiyalar arasında daha temiz kalmasını sağlar
- Taret, takımın işe rijit tornalamaya ve Y eksenli tezgahlarda frezelemeye uygun bir konumdan yaklaşmasını sağlayacak şekilde monte edilebilir
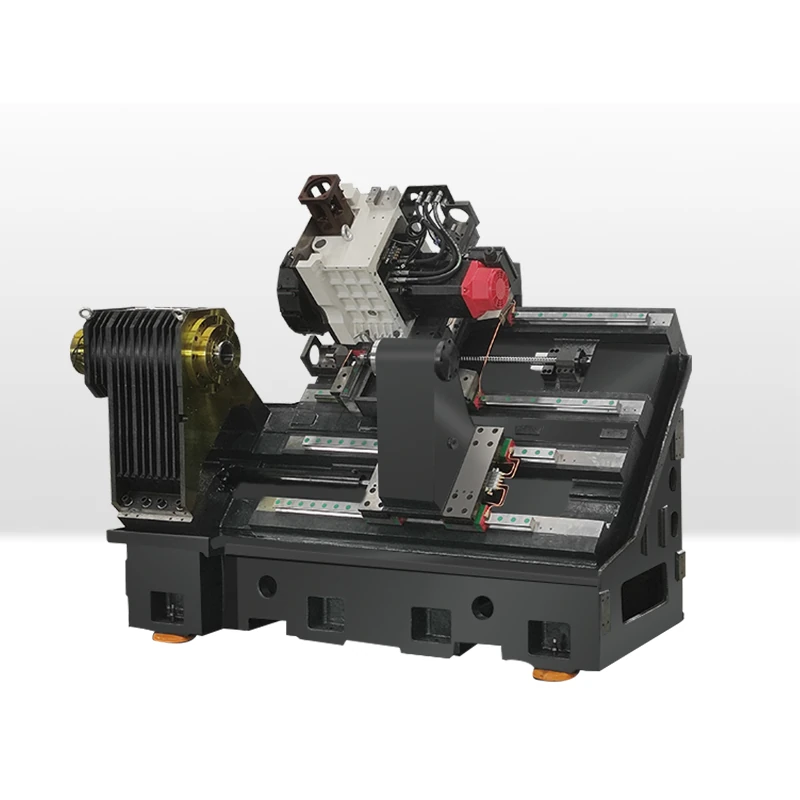
Düzenlemenin maliyeti iki yerde görünür. Birincisi dökümün kendisidir, çünkü eğimli bir yapı aynı yükleri üretimi daha az belirgin olan bir şekil yoluyla taşımak zorundadır ve genellikle stabil kalması için nervürlüdür ve ısıl işlemden geçirilir. İkincisi, parça uzun olduğunda eğimli yatağın daha az kullanışlı olmasıdır, çünkü uzun bir şaftı yandan getirip uzunluğu boyunca desteklemek için fiziksel olarak daha az yer vardır.
Eğimin tek başına yapmadığı şey, makineyi daha hızlı veya daha doğru hale getirmektir. Bunlar iş milinden, kılavuz yolu tipinden, tahrikten ve tüm makinenin termal tasarımından gelir.Yatak düzenini talaşlar, erişim ve parça şekliyle ilgili bir karar olarak değerlendirin ve gerisini ayrı ayrı belirtin.
Değişimler Yan Yana
İki düzeni yan yana koyduğunuzda resim oldukça net olur.
Talaş kontrolünde, eğimli yatak hemen hemen her aynalama işinde kazanır ve uzun veya lifli talaşlar üreten malzemelerle fark artar. Sert tornalama veya kesintili kesme işlerinde talaş hacmi tek başına düz yatağı sıkıntıya sokar.
Belirli bir malzeme miktarı için sertlik açısından, iyi tasarlanmış bir eğimli yatak dökümü, yük yolunun kısa ve doğrudan olması nedeniyle iyi dayanır. Düz yatak boyutu telafi eder; bu nedenle düz makineler uzun olmak yerine ağırlaşır ve uzar.
Operatör ergonomisi açısından, eğimli yatağın vardiya boyunca kullanılması daha kolaydır. Bir iş parçasını yerleştirmek için yatay bir yatağın üzerinden uzanıp taretin arkasından talaşları temizlemek için tekrar uzanmanın toplamı bir yıldan fazladır.
Uzun parça kapasitesinde düz yatağın avantajı vardır ve eğimli taraftaki hiçbir iyi tasarım bu avantajı tamamen ortadan kaldırmaz. Parça yatağın uzunluğundan daha uzun bir şaft olduğunda yatay düzen doğal olur.
Otomasyonda eğimli yatağın beslenmesi daha kolaydır. Çubuk besleyiciler, portal yükleyiciler ve robot desteğinin tümü kapıya yakın, kompakt, tekrarlanabilir bir toplama konumu ister; eğimli düzen de bunu sağlar. Alt iş mili veya ikinci iş mili bulunan makinelerde parça, operatörün yatay bir zarfa uzanmasına gerek kalmadan ikisi arasında aktarılır.
Hangi Parça Aileleri Nereye İşaret Ediyor?
Uygulamada karar genellikle işin şekline göre verilir.
Aynalı parçalar, yani çenelerde tutulan ve çoğunlukla yüzeyden ve dış çaptan işlenen herhangi bir şey, eğimli bir yatağa uygundur. Bu, hidrolik valf gövdelerini, flanşları ve yatak kapaklarını, otomotiv göbeklerini ve fren bileşenlerini, pompa ve motor gövdelerini, manşonları ve burçları ve küçük ila orta dişlileri kapsar. Bu parçalar çaplarına göre kısadır, önden yüklenirler ve hızlı bir şekilde ayrılması gereken talaşlar üretirler. Otomotiv parçaları ve valf ve hidrolik parçalar sayfalarımız burada oturan aileleri göstermektedir.
Merkez arası parçalar, yani her iki uçtan desteklenen, uzunluğa göre bölünmüş şaftlar. Kısa ve orta boy şaftlar, punta veya alt fener mili bulunan eğimli bir yatak üzerinde iyi çalışır. Uzun şaftlar, besleme vidaları, bağlantı çubukları, rulolar ve ağır borular, düz yatağa veya amaca yönelik olarak üretilmiş uzun yataklı bir makineye doğru hareket eder çünkü uzunluk ve destek gereksinimi diğer her şeye hakimdir.
Kama yuvaları ve çapraz delikler gibi tornalamanın yanı sıra frezeleme gerektiren parçalar da soruyu yeniden değiştiriyor.Eğimli bir yatakta bu, canlı takım taretine veya Y eksenine veya freze-döndürme platformuna sahip bir makine anlamına gelir. mill-turn aralığı tam olarak bu örtüşme için mevcuttur ve yukarıdaki karşılaştırma makalesi ekstra maliyetin ne zaman haklı olduğunu kapsar.
Her Aileye Takacağımız Makineler
Kendi serimiz eğimli yatak döndürme üzerine kurulu olduğundan, bunu bir alıntı konuşmasında yaptığımız gibi açıklamak daha kolaydır.
Genel aynalama işleri ve kısa şaftlar için bu serinin girişi TCK50'dir ve TCK6050 daha geniş çap aralığı ve daha ağır kesim için adım atıyor. Her ikisi de basit üretim makineleridir ve her ikisi de hacimli olarak çalıştırılan daha küçük parçalar için normalde çubuk sürücüyle eşleştireceğimiz makinelerdir.
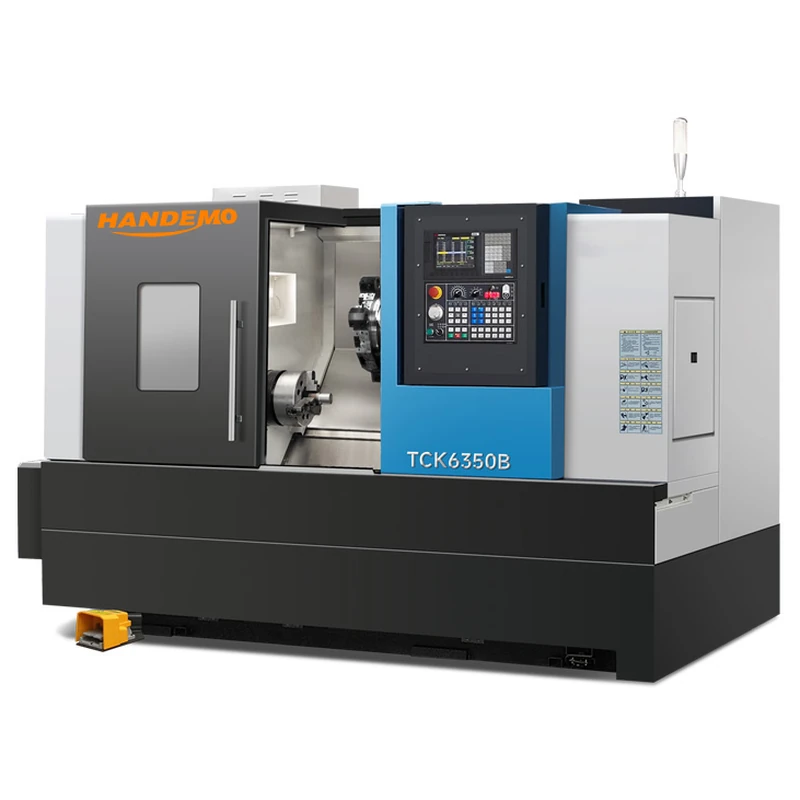
Daha büyük işler, daha uzun parçalar ve daha ağır talaş kaldırma için TCK6350B daha büyük bir dönüş ve daha ağır bir yapı taşır; bu, operatörlerin kesintili kesimlerden şikayet etmeyi bıraktıkları noktadır. Son işlemin talaş kaldırma oranından daha önemli olduğu durumlarda, TCK6050D ve TCK70D, günlük olarak sıkı çalışma yapan ve makinenin vardiya boyunca orada kalmasını isteyen atölyeler için tasarlandı.
Parçanın frezeleme özelliklerine ihtiyacı olduğunda veya her iki ucun da ikinci bir operasyon olmadan işlenmesi gerektiğinde cevap freze-torna tarafına kayar. TCK6050Y, çapraz özellikler için hareketli takım taretine bir Y ekseni ekler ve 3100SY iki iş mili çalıştırır, böylece parça tek çevrimde tamamlanır. Tornalanmış parçanın aynı zamanda frezelenmiş bir yüzeye veya taretten ulaşılamayan bir cebe ihtiyaç duyduğu durumlarda, iş genellikle bir dikey işleme merkezi ile bölünür ve yatağın dört tarafının işlenmesinin gerekli olduğu durumlarda iş bir
Uzun şaftlar, eğimli yatağın ilk tercih olmadığını açıkça söyleyeceğimiz durumdur.Parça bir rulo, bir vida veya uzun bir rot koluysa, dürüst cevap uzun yataklı bir makine veya yatay dönen bir platformdur ve parçayı tutamayan kısa bir makine satmak yerine bunu söylemeyi tercih ederiz.
Toplantıdan Sağ Çıkacak Satın Alma Tavsiyeleri
Alıntılar gelmeden önce üç şeyi yazmaya değer.
Öncelikle katalogdaki en uzun kısmı değil, gerçekten koşacağınız en uzun kısmı ölçün. Yatak uzunluğu ve yatak tipi bu tek sayıya dayanmaktadır ve bu, daha sonra bir seçenekle düzeltilemeyecek tek gerekliliktir.
İkincisi, çipleri sayın. Kısa parçalardan çok fazla malzeme kaldırıyorsanız, talaşları kendi başına temizleyen düzen, vardiya başına herhangi bir başlık spesifikasyonundan daha değerlidir. Uzun parçalarda boyuta yakın bitirme işlemi yapıyorsanız bunun tersi doğrudur ve uzunluk boyunca sağlamlık daha önemlidir.
Üçüncü olarak, makinenin otomatik olarak beslenip beslenmeyeceğine karar verin. Bunu düşünmeden seçilen bir makineye çubuk besleyici eklemek veya daha sonra portal yükleyicinin aynaya temiz bir şekilde ulaşamadığını keşfetmek, yatak düzenini başlangıçta doğru yapmaktan çok daha pahalı bir hatadır. portal yükleyici ve robotik makine desteği sayfalarımız, her seçeneğin makineden ne beklediğini gösterir.
Son olarak yatak açısı yerine çalışma alanı boyutlarını sorun. Açı bir pazarlama numarasıdır. Kapıdan aynaya kadar olan mesafe ve taretin arkasındaki boşluk, operatörünüzün yaşayacağı şeylerdir.
SSS
Eğimli yatak her zaman düz yataktan daha mı doğru sonuç verir?
Hayır. Doğruluk, kılavuz yolunun durumundan, iş milinden, tahrikten ve makinenin ısıyı nasıl yönettiğinden gelir. İyi yapılmış bir düz yataklı torna tezgahı sıkı işleri kaldırabilir. Eğimli yatağın avantajı, tek başına doğruluk değil, kompakt bir kaplama alanında talaş açıklığı, erişim ve sağlamlıktır.
Eğik yataklı bir torna makinesinin şaftları uzun olabilir mi?
Kısa ve orta şaftlar, evet, genellikle punta veya alt fener mili ile. Çok uzun şaftlar kullanışsız hale gelir çünkü parçayı içeri sokmak ve uzunluğu boyunca desteklemek için daha az yer vardır. Bu, düz veya uzun yataklı bir makinenin daha iyi bir çözüm olduğu bir durumdur.
Neden çoğu üretim tornalama makinesi eğimli yatak kullanıyor?
Çoğunlukla talaşların kesme bölgesini terk etmesi gereken aynalı parçaları çalıştırdıkları için operatörün işe ulaşması gerekir ve parça daha sonra otomatik olarak beslenebilir. Düzen üçüne de uygundur.
Yatak açısı önemli mi?
Yalnızca talaş düşüşünü ve erişimi etkileyen bir tasarım kararı olarak. Daha da önemlisi, dökümün nasıl nervürlü olduğu, kılavuz yollarının nasıl desteklendiği ve hangi iş mili ile tahrikin takıldığıdır.
Daha sonra çubuk besleyici veya robot ekleyebilir miyim?
Makine arayüz ve erişim göz önünde bulundurularak seçildiyse genellikle evet.Çubuk kapasitesini, yükleyici arayüzünü ve kaldırma konumunu makine kurulduktan sonra değil, belirtildiğinde sorun.
Çevirmeye Çalıştığınız Parçayı Bize Gönderin
Bize malzemeyi, çapı, uzunluğu, parti boyutunu ve parçanın elle mi yoksa otomatik olarak mı yükleneceğini söyleyin; biz de ürün yelpazemizdeki hangi düzenin ve hangi makinenin uygun olduğunu söyleyelim. Handemo 2008 yılından bu yana takım tezgahları üretmektedir ve 220.000 m²'lik fabrikasından 150'den fazla ülkedeki alıcılara tedarik sağlamaktadır. Uzun şaftlı bir işi doğru platforma yönlendirmeyi, bununla mücadele eden eğimli bir yatak satmayı tercih ederiz.
Bir çizimi doğrudan teknik resim yükleme sayfamız aracılığıyla gönderebilirsiniz; biz de size bir işleme planı ve parçanıza ilişkin bir fiyat teklifiyle geri döneriz.
İletişim Handemo CNC | E-posta: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okumalar: CNC Torna ve Freze-Turn: Nasıl Seçilir | VMC ve HMC: İşleme Merkezi Nasıl Seçilir | 5 Eksenli ve 3 Eksenli İşleme Merkezleri